
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-12 Происхождение:Работает


Неправильный расчет мощности печатной машины несет в себе серьезные финансовые и операционные риски. Недостаточный размер машины приводит к катастрофическому выходу из строя рамы, остановке двигателей и разрушению инструментов. Завышение размеров приводит к напрасным капитальным затратам и чрезмерному потреблению энергии. Руководителям предприятий и инженерам-технологам приходится соблюдать строгий баланс. Вы должны согласовать текущие производственные требования с будущей масштабируемостью без чрезмерного капитализации. Предел текучести материала, размеры деталей и сложность оснастки — все это определяет ваши потребности в оборудовании.
Мы разберем техническую основу для выбора тоннажа силового пресса . В этом руководстве оцениваются эксплуатационные пороги, требования к оборудованию и пределы применения 200-тонного механического пресса по сравнению с альтернативами 400-тонного и 600-тонного типа. Вы узнаете, как согласовать характеристики машины с требованиями штампа, контролировать отклонение рамы и планировать инфраструктуру объекта для тяжелых условий эксплуатации.
Для расчета тоннажа требуется буфер: всегда рассчитывайте базовый тоннаж, необходимый для конкретного материала и операции, а затем добавляйте минимум 20 % запаса прочности для учета износа инструмента и изменений материала.
Подбирайте тоннаж к инструменту, а не только к материалу: прогрессивные матрицы и нецентральная загрузка требуют значительно большего тоннажа и жесткости рамы, чем простая вырубка с одной станцией.
Инфраструктура объекта диктует осуществимость: переход с 200-тонного пресса на 400-тонный или 600-тонный пресс фундаментально меняет требования к нагрузке на пол, что часто требует создания специальных котлованов для фундамента и специализированного такелажа.
Прогиб — враг точности: прессы большей грузоподъемности необходимы не только для обеспечения чистого усилия, но и для минимизации отклонения рамы при работе с высокопрочными материалами, обеспечивая однородность деталей и продлевая срок службы штампа.
Ценность систем управления. Помимо чистой мощности, современный постоянный контроль давления и простота эксплуатации определяют долгосрочную окупаемость мощных прессов.
Оглавление
Расчет тоннажа пресса начинается с периметра резки, толщины материала и прочности на сдвиг. Для вырубки и штамповки основная формула: Сила = Периметр резания × Толщина материала × Прочность на сдвиг. Это дает первоначальную оценку силы, которую необходимо скорректировать с учетом условий оснастки, изменений материалов и фактических производственных требований.
Толщина материала, прочность и глубина формовки напрямую влияют на требования к тоннажу штамповочного пресса. Для более толстых металлов и высокопрочных сталей обычно требуется большее усилие формовки, тогда как глубокая вытяжка также требует достаточной длины хода и контроля держателя заготовки. Прежде чем выбирать мощность пресса, инженеры должны оценить свойства материала, сложность формовки и необходимое усилие на протяжении всего хода.
Запас мощности в 20–30% может служить предварительным ориентиром при выборе тоннажа штамповочного пресса. Например, потребность в штамповке в 160 тонн может оправдать рассмотрение вопроса о прессе в 200 тонн. Этот запас помогает учитывать различия в материалах, износ инструментов и изменяющиеся условия производства. При окончательном выборе необходимо также проверить кривую силы нажатия, доступную энергию и спецификации производителя.
Обратный тоннаж, также называемый сквозным ударом, возникает, когда запасенная энергия внезапно высвобождается во время разрушения материала при вырубке или штамповке. Чрезмерные удары могут привести к повреждению рамы пресса, инструментов и компонентов трансмиссии. Правильный выбор пресса, жесткая конструкция рамы и подходящие системы амортизации помогают снизить вибрацию, износ оборудования и затраты на техническое обслуживание.
Штамповочные прессы усилием 200 тонн подходят для операций вырубки, штамповки, прошивки и мелкой формовки средней мощности. Общие области применения включают автомобильные кронштейны, электрические шкафы, компоненты бытовой техники и обычные детали из листового металла. Они предлагают практический баланс производительности формовки, размера машины и эффективности производства для многих промышленных производителей.
200-тонные прессы обычно оснащены штампами малого и среднего размера, в зависимости от размеров станины и конструкции рамы. Большие прогрессивные матрицы или неравномерная загрузка могут превысить допустимую мощность станка и вызвать отклонение направляющих или несоосность инструмента. Прежде чем выбирать оборудование, инженеры должны проверить размер станины, размеры плунжера, зазор матрицы и пределы смещенной от центра нагрузки.
200-тонные механические прессы могут обеспечивать относительно высокую скорость хода в минуту (SPM), что делает их пригодными для повторяющихся операций штамповки в больших объемах. Автоматические питатели и выпрямители материала помогают максимизировать производительность. Однако фактическая скорость производства зависит от конструкции пресса, длины хода, сложности оснастки и требований к формованию, а не только от тоннажа.
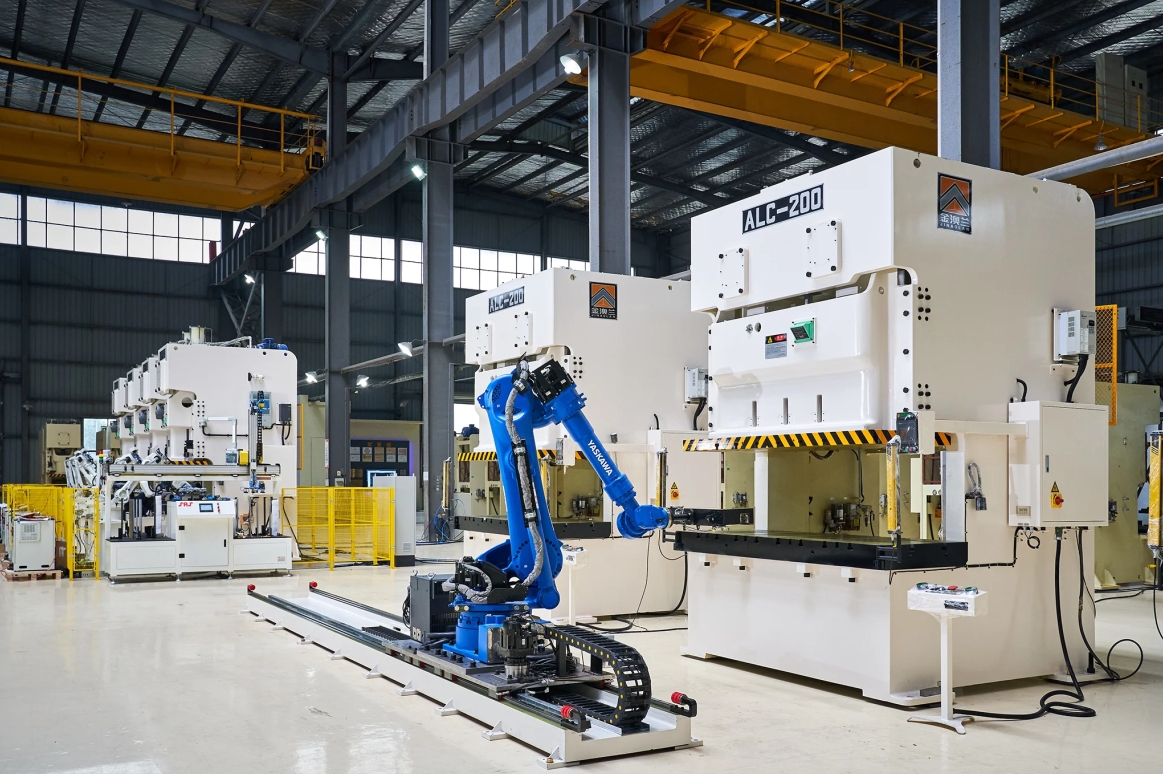
Модернизация пресса усилием 200 тонн до 400 тонн целесообразна, когда в производстве используются более толстые материалы, высокопрочная сталь или сложные прогрессивные штампы. Пресс усилием 400 тонн обеспечивает большую производительность формовки при одновременной вырубке, прошивке и гибке. Модернизация должна основываться на расчетных требованиях к тоннажу, размерах штампа и производственных требованиях.
400-тонные прессы с жесткой рамой и усовершенствованными системами направляющих салазок лучше справляются с неравномерными нагрузками, создаваемыми прогрессивными штампами. Правильное распределение нагрузки помогает уменьшить отклонение плунжера, несоосность инструмента и преждевременный износ штампа. Инженеры должны проверить допустимую нецентральную нагрузку машины, чтобы обеспечить точность штамповки и надежность оборудования.
Рамы пресса с прямыми сторонами обеспечивают высокую структурную жесткость и улучшенный контроль прогиба для тяжелых условий штамповки. Усиленные стойки, тяги с предварительным натягом и прецизионные направляющие помогают поддерживать параллельность плунжера и станины под нагрузкой. Эта стабильность повышает точность размеров, уменьшает образование заусенцев и продлевает срок службы инструмента.
Штамповочные прессы усилием 600 тонн обычно используются для изготовления крупных автомобильных компонентов, деталей тяжелой техники и сложных операций обработки металлов давлением. Их высокая грузоподъемность позволяет выполнять сложные задачи, связанные с толстыми материалами, большими матрицами и глубокой вытяжкой. Правильный контроль силы помогает поддерживать поток материала и уменьшать дефекты формовки.
Длина хода, высота закрытия и пространство матрицы имеют решающее значение при выборе пресса усилием 600 тонн. Большие или глубоко вытянутые компоненты требуют достаточного хода плунжера, зазора для инструмента и места для удаления деталей. Инженеры должны проверить размеры штампа, диапазон регулировки каретки и зазор для автоматизации, чтобы обеспечить эффективное производство и безопасную эксплуатацию.
600-тонные прессы требуют тщательного баланса производительности формовки, скорости хода и энергопотребления. Механические прессы обеспечивают эффективную повторяющуюся работу, а системы с сервоприводом обеспечивают регулируемые профили движения для улучшения контроля формования. Оптимизация скорости плунжера и автоматизированная обработка материалов могут повысить производительность производства и снизить ненужное потребление энергии.

Механические прессы обеспечивают высокую скорость производства и обычно подходят для вырубки, штамповки и мелкой формовки. Гидравлические прессы обеспечивают контролируемое усилие на протяжении всего хода, что делает их пригодными для глубокой вытяжки и сложной формовки. Выбор правильной системы привода зависит от глубины формовки, требований к скорости и объема производства.
Размеры станины и подъемника пресса должны соответствовать занимаемой площади, занимаемой оснасткой, и обеспечивать достаточную поддержку нагрузки. Неправильное подбор штампа может привести к неравномерному распределению усилий, деформации инструмента и нестабильному качеству детали. Перед покупкой оборудования инженеры должны проверить размеры опоры, размер направляющих, приспособления для крепления и зазор матрицы.
Мощность пресса | Типичный тип рамы | Подходящие приложения | Скорость производства |
|---|---|---|---|
200 тонн | C-образная рама / прямая сторона | Вырубка, неглубокая формовка | Обычно выше |
400 тонн | Прямая сторона | Прогрессивные штампы, средняя формовка | Середина |
600 тонн | Тяжелый прямой/гидравлический | Глубокая вытяжка, большие панели | Обычно ниже |
Фактическая скорость хода и возможности штамповки зависят от конструкции пресса, технологии привода, оснастки и условий эксплуатации.
Длина хода определяет расстояние перемещения плунжера, а высота закрытия определяет доступное пространство для инструментов в нижней части хода при определенных условиях регулировки. Оба параметра должны соответствовать высоте штампа, глубине формования и требованиям к удалению детали. Правильный зазор предотвращает столкновение инструментов и способствует эффективности операций штамповки.
Современные штамповочные прессы используют контроллеры ПЛК, интерфейсы HMI и системы мониторинга для повышения точности и эффективности работы. Такие функции, как программируемое управление движением на совместимых приводах, хранение рецептов, контроль тоннажа и диагностика неисправностей, помогают сократить время настройки, предотвратить перегрузки и поддерживать стабильное качество продукции.
Прежде чем выбирать размер станины, наметьте наибольшую занимаемую площадь штампа и рассчитайте необходимую нецентральную нагрузку.
Установите мониторы тоннажа на существующее оборудование, чтобы собирать базовые данные о силе для текущих производственных циклов.
Наймите инженера-строителя, чтобы он просверлил пол вашего объекта и проверил глубину бетона для установки тяжелого оборудования.
Запросите отчеты анализа методом конечных элементов (FEA) у производителя печатного станка, чтобы проверить допуски на прогиб рамы при максимальной нагрузке.
Ответ: Недостаточный размер пресса приводит к серьезным механическим поломкам. Мотор заглохнет, а сцепление буксует под нагрузкой. Происходит чрезмерное отклонение рамы, что приводит к смещению пуансона и матрицы. Это приводит к быстрому износу инструмента, появлению заусенцев на деталях и, в конечном итоге, к катастрофическому растрескиванию рамы или разрушению штампа.
Ответ: Базовый тоннаж рассчитывается по стандартной формуле: Тоннаж = (Длина резания × Толщина материала × Прочность материала на сдвиг) / 2000. Всегда добавляйте запас прочности от 20% до 30% к этому базовому уровню, чтобы учесть износ инструмента, изменение материала и долговечность машины.
О: Это возможно только для очень маленьких, тонких деталей. Глубокая вытяжка обычно требует полного тоннажа на протяжении всего хода, что благоприятствует гидравлическим прессам. Длина хода часто превышает возможности стандартных 200-тонных механических прессов. Глубокая формовка обычно предъявляет требования к машинам грузоподъемностью 400 или 500 и более тонн.
Ответ: Чрезмерное отклонение приводит к смещению пуансона и штампа во время хода. Такое несоосность приводит к быстрому износу инструмента, ухудшению качества деталей и возможному выходу из строя штампа. Рамы большего тоннажа лучше противостоят прогибам, сохраняют параллельность и обеспечивают постоянный контроль давления на инструмент.
Ответ: Эти массивные машины не могут разместиться на стандартных 6-дюймовых заводских площадках. Для них требуются спроектированные изолированные бетонные фундаменты и ямы. Эти специализированные фундаменты поглощают рабочие удары, предотвращают передачу вибрации и надежно выдерживают огромный статический вес машины и ее инструментов.
О: Если нагрузка не центрирована под подъемником, пресс не сможет безопасно обеспечить максимальный номинальный тоннаж. Смещенная от центра нагрузка, характерная для прогрессивных штампов, приводит к опрокидыванию ползуна. Это может привести к серьезному износу клина, повреждению рамы и перекосу оснастки, если прессу не хватает достаточной жесткости.


