
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-12 Происхождение:Работает


Незапланированные простои печатной машины нарушают производственные графики. Деградация инструмента напрямую увеличивает затраты на производство каждой детали. Крупносерийное производство требует надежного оборудования для поддержания рентабельности. Преждевременный выход из строя инструмента представляет собой серьезное препятствие для работы цеха. Абразивный износ быстро разрушает кромки пуансона. Адгезивный износ, широко известный как истирание, приводит к сильному переносу материала. Сколы на кромках ухудшают качество деталей и останавливают производство. Эти проблемы сильно усугубляются при штамповке сложных материалов. Усовершенствованные высокопрочные стали (AHSS) и алюминий расширяют возможности обычных инструментов.
Продление срока службы штамповочной матрицы никогда не является необходимостью оперативного обслуживания. Это требует тщательно продуманного и проактивного подхода. Вы должны систематически оценивать металлургию, технологию обработки поверхностей и конструкцию штампов. Динамика печати и строгое операционное управление играют одинаково важную роль. Мы изучим практические стратегии, позволяющие максимально продлить срок службы инструментов и стабилизировать операции штамповки.
Материал и металлургия. Переход от обычных инструментальных сталей к порошковой металлургии (PM) или твердосплавным основам значительно замедляет абразивный износ и разрушение кромок.
Обработка поверхности: нанесение правильного покрытия PVD или CVD (например, TiCN, AlTiN) снижает адгезионный износ и снижает коэффициент трения, что напрямую увеличивает интервал технического обслуживания.
Зазор и выравнивание: точные зазоры между пуансоном и штампом и жесткое выравнивание пресса являются непременными условиями; современные материалы не могут компенсировать плохое механическое наведение.
Контроль над ломом и динамика: Правильная конструкция отделения отвалок и постоянное давление съемника имеют решающее значение для предотвращения катастрофических двойных ударов.
Прогнозируемое обслуживание: переход от режима работы до отказа к техническому обслуживанию, управляемому датчиками и основанному на количестве ходов, предотвращает катастрофическое повреждение инструмента и сохраняет структурную целостность штампа.
Оглавление
Выявление коренных причин преждевременного повреждения пресс-формы имеет важное значение для увеличения срока службы инструмента и снижения затрат на техническое обслуживание. Общие факторы включают неправильный зазор, чрезмерную нагрузку, несоосность инструмента, неподходящие материалы и недостаточную смазку. Точный анализ отказов помогает производителям выбирать эффективные корректирующие меры.
Анализ первопричин (RCA) помогает определить, почему штампы для штамповки выходят из строя преждевременно. Такие методы, как «5 почему», диаграммы Исикавы и микроскопические исследования, могут выявить характер износа, усталостные трещины и дефекты материала. Инженеры должны проверять поврежденные компоненты, записи о тоннаже прессов, свойства материалов и центровку машины, чтобы отличить дефекты инструментов от проблем, связанных с оборудованием.
Абразивный износ возникает, когда твердые частицы или материалы заготовки постепенно удаляют металл с режущих поверхностей, вызывая тупость кромок и появление чрезмерных заусенцев. Адгезионный износ (истирание) возникает в результате трения и переноса материала между заготовкой и штампом для штамповки металла. Правильная смазка, подходящие инструментальные материалы и покрытия поверхности помогают свести к минимуму оба механизма износа.
Микросколы и усталостные трещины возникают в результате повторяющихся ударных нагрузок, чрезмерных напряжений или неподходящих свойств инструментальной стали. Хрупкие режущие кромки могут отколоться, а недостаточная прочность материала может привести к деформации или растрескиванию. Оптимизация термической обработки, геометрии кромок и выбора инструментальной стали помогает повысить ударопрочность и продлить срок службы матрицы.
Свойства материала заготовки существенно влияют на износ штамповой матрицы. Усовершенствованная высокопрочная сталь (AHSS) и сверхвысокопрочная сталь (UHSS) создают более высокие силы резания и нагрузку на инструмент, в то время как алюминиевые сплавы более подвержены налипанию материала и истиранию. Подбор инструментальных материалов, покрытий и смазки в соответствии с заготовкой помогает предотвратить преждевременный выход из строя.
Выбор правильной стали для штамповки требует баланса между твердостью, износостойкостью, ударной вязкостью и производственными затратами. Выбор материала должен отражать основной механизм разрушения, условия штамповки и ожидаемый объем производства.
Обычные инструментальные стали, такие как D2 и A2, обеспечивают экономичную износостойкость при общей штамповке. Инструментальные стали порошковой металлургии (PM), включая CPM 10V и Vanadis 4 Extra, имеют более тонкую и однородную карбидную структуру, которая может улучшить износостойкость и устойчивость к сколам кромок. Стали PM особенно подходят для требовательных применений, связанных с абразивными материалами и большими объемами производства.
Марка материала | Производственный процесс | Износостойкость | Ударная вязкость | Основное приложение |
|---|---|---|---|---|
А2 | Обычный слиток | Низкий | Высокий | Малообъемная, легкая формовка, мягкая сталь. |
Д2 | Обычный слиток | Умеренный | Низкий | Среднеобъемный, стандартная нарезка. |
СРМ 10 В | Порошковая металлургия | Высокий | Умеренный | Высокообъемные, абразивные материалы, AHSS. |
Микрозернистый карбид | Спекание | Экстрим | Очень низкий | Экстремальный объем, электротехническая сталь, жесткие прессы. |
Вставки из карбида вольфрама обеспечивают исключительную износостойкость. Они значительно превосходят PM-стали при работе с абразивными материалами. Твердый сплав идеально подходит для высокоскоростной штамповки электротехнических пластин или нержавеющей стали. Он сохраняет острую режущую кромку на протяжении миллионов ударов. Во многих штампах для сердечников высокоскоростных двигателей используются исключительно твердосплавные компоненты.
Однако карбид имеет серьезные недостатки. Он имеет высокую стоимость исходного материала и механической обработки. Что еще более важно, карбид чрезвычайно хрупок. Он практически не обладает ударной вязкостью. Использование твердого сплава требует превосходной жесткости пресса. Любое боковое отклонение или угловое смещение мгновенно разрушит твердосплавный пуансон. Перед переходом на твердосплавный инструмент необходимо обеспечить идеальное механическое наведение.
Правильная термическая обработка не подлежит обсуждению. Твердость основания должна поддерживать последующие покрытия поверхности. Если инструментальная сталь слишком мягкая, она будет деформироваться под покрытием. Это приводит к растрескиванию и отслаиванию твердого покрытия, известному как эффект яичной скорлупы. Строгое соблюдение температур аустенизации и отпуска является обязательным. Всегда запрашивайте сертифицированную схему термообработки у своего поставщика.
Глубокая криогенная обработка еще больше расширяет возможности инструментальной металлургии. После первоначальной закалки сталь охлаждают примерно до -300°F (-184°C). Этот экстремальный холод превращает остаточный аустенит в более твердый и стабильный мартенсит. Криогенная обработка снимает внутренние остаточные напряжения. Это значительно повышает стабильность размеров и повышает общую износостойкость. Инструменты, подвергнутые криогенной обработке, намного дольше сохраняют свою заточку при работе с высокими ударными нагрузками.
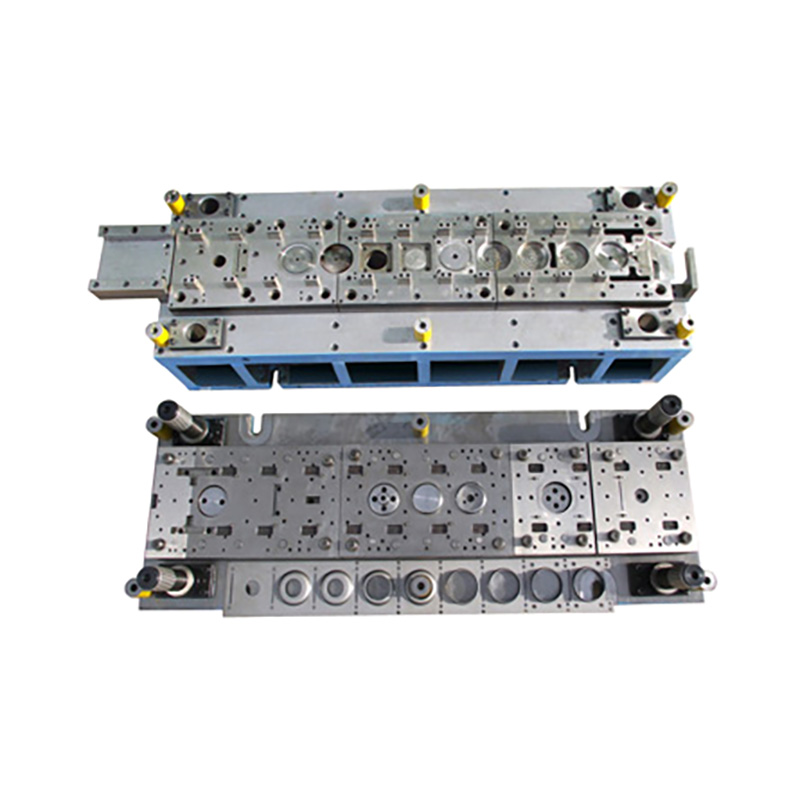
Поверхностные покрытия и обработка повышают износостойкость штампов, уменьшают трение и продлевают срок службы инструментов. Выбор правильного покрытия зависит от материала заготовки, рабочей температуры и основного механизма износа.
Физическое осаждение из паровой фазы (PVD) позволяет наносить тонкие износостойкие покрытия при относительно низких температурах, помогая сохранить размеры инструмента и делая его пригодным для прецизионных пуансонов и штампов. При химическом осаждении из паровой фазы (CVD) обычно используются более высокие температуры обработки и можно получить более толстые и очень прочные покрытия, но для поддержания точности размеров может потребоваться дополнительная термообработка или финишная обработка.
Покрытия TiN, TiCN и AlTiN обеспечивают различный уровень износостойкости и термозащиты. TiN является экономически эффективным выбором для общей штамповки, TiCN обеспечивает большую твердость и стойкость к истиранию для требовательных материалов, а AlTiN обеспечивает превосходную высокотемпературную стабильность для применений, связанных со значительным трением и нагревом. Оптимальное покрытие зависит от совместимости материалов и условий штамповки.
Тип покрытия | Твердость (ВН) | Коэффициент трения | Лучшее для |
|---|---|---|---|
ТиН | ~2300 | 0.40 | Общего назначения, мягкая сталь, низкая стоимость. |
TiCN | ~3000 | 0.20 | Нержавеющая сталь, устойчивость к абразивному износу. |
АлТиН | ~3300 | 0.35 | AHSS, высокая температура, сухая механическая обработка/штамповка. |
DLC (алмазоподобный углерод) | ~2500 | 0.10 | Алюминиевая штамповка, экстремальная защита от истирания. |
Азотирование повышает твердость поверхности и износостойкость штампов, сохраняя при этом прочность сердцевины. Это помогает уменьшить истирание и повреждение поверхности, особенно на крупных формообразующих компонентах. Сочетание азотирования с PVD-покрытиями обеспечивает дополнительную защиту поверхности для сложных задач штамповки.
Правильный зазор между пуансоном и штампом снижает образование заусенцев, трение и преждевременный износ инструмента. Зазор следует выбирать исходя из толщины материала, прочности и требований к штамповке. Недостаточный зазор увеличивает трение и усилие зачистки, а чрезмерный зазор может привести к появлению неровных краев и дефектов размеров. Тестирование помогает определить оптимальную настройку.
Эффективный контроль пробки предотвращает возвращение отходов штамповки на поверхность штампа и повреждение инструмента. Правильный зазор матрицы, задние углы и подходящие механизмы удержания или выброса пробок помогают обеспечить надежное удаление лома. Эти функции снижают риск двойного удара, защищают от ударов и повышают стабильность производства.
Съемные подушечки надежно удерживают листовой металл во время штамповки и удаляют материал с пуансона при извлечении. Постоянное давление съемника предотвращает боковое перемещение пуансона и неравномерную загрузку. Правильно выбранные винтовые пружины или пружины, работающие на азоте, помогают обеспечить надежную работу зачистки и снизить вероятность повреждения инструмента.
Подготовка кромок пуансона повышает долговечность и характеристики покрытия. Контролируемое хонингование кромок создает небольшой радиус, что помогает уменьшить микросколы и преждевременный износ. Соответствующий радиус зависит от материала заготовки, зазора при резке и требований к инструментам.
Прецизионные направляющие системы обеспечивают точное выравнивание пуансона и штампа во время штамповки. Направляющие штифты, втулки, изнашиваемые пластины и пяточные блоки помогают контролировать боковые силы и предотвращать несоосность инструмента. Правильное ведение снижает неравномерный износ, повышает точность размеров и продлевает срок службы штампа.
Тоннаж пресса и жесткость рамы напрямую влияют на точность штамповки и долговечность оснастки. Чрезмерное отклонение толкателя или станины может привести к неравномерному зазору, износу инструмента и поломке пуансона. Выбор пресса с достаточной производительностью, жесткостью конструкции и соответствующим контролем ударов помогает поддерживать стабильное производство.
Смазки для штамповки уменьшают трение, нагрев и адгезию материала во время операций формовки. Негазированные масла, водорастворимые смазочные материалы и подходящие противозадирные присадки (EP) обеспечивают различные преимущества в производительности. Выбор смазки должен соответствовать листовому металлу, давлению штамповки и условиям эксплуатации, чтобы свести к минимуму истирание и износ инструмента.
Автоматизированные системы смазки обеспечивают равномерное распределение смазки во время штамповки. Программируемые системы распыления контролируют время и количество нанесения, уменьшая сухой контакт, избыточный расход масла и нестабильность работы оператора. Правильная смазка улучшает стабильность формовки и помогает увеличить интервалы технического обслуживания инструмента.
Встроенные датчики и системы акустического мониторинга помогают обнаружить отклонения при штамповке до того, как произойдет серьезное повреждение инструмента. Датчики могут контролировать подачу материала, усилие зачистки и необычные вибрации при резке. Раннее обнаружение вытягивания заготовок, износа пуансона или смещения снижает непредвиденные простои и способствует профилактическому обслуживанию.
Регулярная заточка пуансона и матрицы сохраняет качество резки и предотвращает чрезмерный износ кромки. Интервалы технического обслуживания должны учитывать количество ходов, высоту заусенцев и состояние инструмента. Правильная шлифовка, охлаждение и установка прокладок помогают сохранить твердость инструмента, восстановить геометрию резания и поддерживать стабильные характеристики штамповки.
Стандартизированные процедуры обращения и хранения штампов помогают предотвратить случайное повреждение, коррозию и ошибки при настройке. Используйте подходящее подъемное оборудование, проверьте высоту закрытия и настройки пресса, а также примените подходящую защиту от ржавчины во время хранения. Последовательные рабочие процедуры повышают безопасность, надежность и готовность инструментов к производству.
Записи о техническом обслуживании инструмента способствуют профилактическому обслуживанию и постоянному совершенствованию. Отслеживайте количество ходов, операции заточки, замены компонентов и регулировку матрицы, чтобы выявлять повторяющиеся проблемы. Анализ этой информации помогает оптимизировать графики технического обслуживания, оценить модернизацию инструмента и снизить долгосрочные производственные затраты.
Продление срока службы инструментов требует комплексной, продуманной стратегии. Обновление марок инструментальных сталей совершенно неэффективно, если центровка пресса, выброс лома и зазоры остаются неудовлетворительными. В первую очередь вы должны заняться механическим фундаментом.
Чтобы немедленно стабилизировать операции штамповки, выполните следующие практические шаги:
Проведите тщательный анализ отказов штампа, требующего наиболее частого обслуживания, чтобы определить точные механизмы износа.
Прежде чем инвестировать в новые материалы, проверьте и исправьте параллельность пресса, отклонение станины и внутренние системы направляющих штампов.
Измените конструкцию каналов удаления снарядов и установите активные выталкиватели, чтобы исключить катастрофические двойные попадания.
Модернизируйте химический состав смазочных материалов, включив в него целевые противозадирные присадки (EP), наносимые с помощью автоматизированных систем распыления.
Переход на график профилактического технического обслуживания на основе количества ходов для заточки инструментов до того, как произойдет серьезное ухудшение кромки.
О: Средний срок службы сильно варьируется в зависимости от материала и конструкции. Обычная штамповка из мягкой стали D2 может выдерживать 100 000 ходов между заточками. Твердосплавная матрица при штамповке тонкой электротехнической стали может достигать 2 миллионов ударов. Штамповка АХСС существенно сокращает эти интервалы. Базовые ожидания должны быть установлены для каждого конкретного приложения.
О: Малый зазор увеличивает трение, вызывая быстрое нагревание и сильное истирание. Незакрепленный зазор заставляет материал сгибаться, а не сдвигаться, ускоряя скругление кромок и создавая большие заусенцы. Точный зазор сводит к минимуму трение, обеспечивая при этом чистый излом, что напрямую увеличивает срок службы инструмента.
Ответ: Отслаивание покрытия или эффект яичной скорлупы возникает, когда подложка из инструментальной стали слишком мягкая, чтобы поддерживать твердый слой PVD. Под высоким давлением штамповки подложка деформируется, в результате чего жесткое покрытие трескается и отслаивается. Для закрепления покрытия необходима правильная термическая обработка или предварительное азотирование.
О: Обычно это не рекомендуется. Хотя карбид обеспечивает чрезвычайную износостойкость, он очень хрупок. AHSS требует огромного тоннажа и создает значительные удары и вибрацию. Такая ударная нагрузка обычно разрушает твердосплавные пуансоны. Стали порошковой металлургии (PM) обеспечивают лучший баланс прочности и износостойкости для AHSS.
Ответ: Винтовые пружины со временем теряют силу из-за усталости металла, что приводит к неравномерному давлению съемника. Это неравномерное давление вызывает боковое отклонение и поломку пуансона. Азотные газовые пружины обеспечивают постоянное и равномерное давление на протяжении всего срока службы, гарантируя, что пуансон остается идеально выровненным во время зачистки.
Ответ: Вытягивание заготовок в первую очередь вызвано вакуумом, образующимся между поверхностью пуансона и ломом, или недостаточным углом наклона пуансона матрицы. Это усугубляется тяжелыми смазочными материалами. Использование штифтов для выталкивания воздуха, вакуумных блоков или специальной геометрии поверхности пуансона нарушает всасывание и выталкивает пулю вниз.


