
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-12 Происхождение:Работает


От выбора промышленной прессы зависят огромные ставки для производственных предприятий. Недостаточная спецификация оборудования неизбежно приводит к катастрофическим повреждениям штампов и остановке производственных линий. Стандартные одноточечные или двухточечные прессы сталкиваются с механическими ограничениями при расширении производства. Штамповка больших панелей, прогрессивные штампы и асимметричные детали создают серьезные смещенные от центра нагрузки. Базовые машины просто не могут справиться с этими эксцентрическими силами без ущерба для качества детали. Переход на четырехточечный механический пресс представляет собой строгую геометрическую и кинематическую необходимость для конкретных производственных профилей. Прежде чем переходить к использованию этого оборудования, предприятия должны оценить техническое соответствие, готовность объекта и возможности поставщиков. В этом руководстве рассказывается, когда именно заводу необходимо перейти на четырехточечную подвеску, чтобы сохранить точность, защитить инструменты и обеспечить долгосрочную стабильность производства.
Управление нагрузкой со смещением от центра: четырехточечный механический пресс обязателен при штамповке больших асимметричных деталей, где неравномерное распределение силы может привести к опрокидыванию суппорта в двухточечных системах.
Продление срока службы штампа: поддерживая строгую параллельность направляющих при больших размерах станины, четырехточечные прессы значительно сокращают износ инструмента и время простоя на техническое обслуживание.
Возможности материала: необходимы для формовки усовершенствованных высокопрочных сталей (AHSS) и алюминиевых сплавов, для которых требуется большая нагрузка, распределенная по большой площади для контроля упругости.
Реальность реализации: Переход требует серьезной подготовки объекта, включая специализированные котлованы, увеличенный просвет над головой и модернизированную интеграцию автоматизации.
Стратегия закупок. Оценка новых и модернизированных вариантов и оценка сетей обслуживания OEM так же важны, как и технические характеристики печатной машины.
Оглавление
Кинематика пресса определяет, как передается усилие от приводного механизма к инструменту. В двухточечном жиме используются две точки подвеса, или питманы, соединенные с салазками. Эта конструкция хорошо работает для симметричных нагрузок, сосредоточенных под толкателем. Однако четырехточечный механический пресс использует четыре отдельные точки подвески, расположенные рядом с углами направляющих. Такое геометрическое расположение фундаментально меняет способ распределения силы в машине. Физика распределения нагрузки по четырем углам гарантирует, что салазки остаются параллельными опорной пластине на протяжении всего хода. Когда штампующие силы оказывают обратное воздействие на плунжер, четыре шатуна равномерно сопротивляются прогибу. Эта многоточечная подвеска создает жесткую и устойчивую платформу, способную выдерживать большой тоннаж на обширных площадях основания. Кинетическая энергия передается равномерно, предотвращая боковое смещение направляющей при большой нагрузке.
Двухточечные механические прессы могут испытывать опрокидывание салазок при чрезмерных нагрузках, смещенных от центра, что приводит к неравномерному распределению усилий, смещению штампа и преждевременному износу инструмента. Эти проблемы могут привести к повреждению пуансонов, несоответствию размеров деталей и увеличению затрат на техническое обслуживание. Четырехточечные прессы обеспечивают лучшее распределение нагрузки и устойчивость скольжения, снижая риск опрокидывания при штамповке с большими штампами и высокой производительностью.
В рамах прессов со стяжными стержнями для соединения короны, стоек и станины используются стальные стержни с предварительным натягом, что обеспечивает высокую жесткость конструкции и контролируемую деформацию рамы при больших нагрузках. Сварные рамы обеспечивают гибкую конструкцию и при правильном проектировании могут обеспечить надежную работу. Выбор рамы зависит от тоннажа, требований к жесткости, производственных затрат и требований к точности, при этом конструкции тяг обычно используются в больших штамповочных прессах для тяжелых условий эксплуатации.
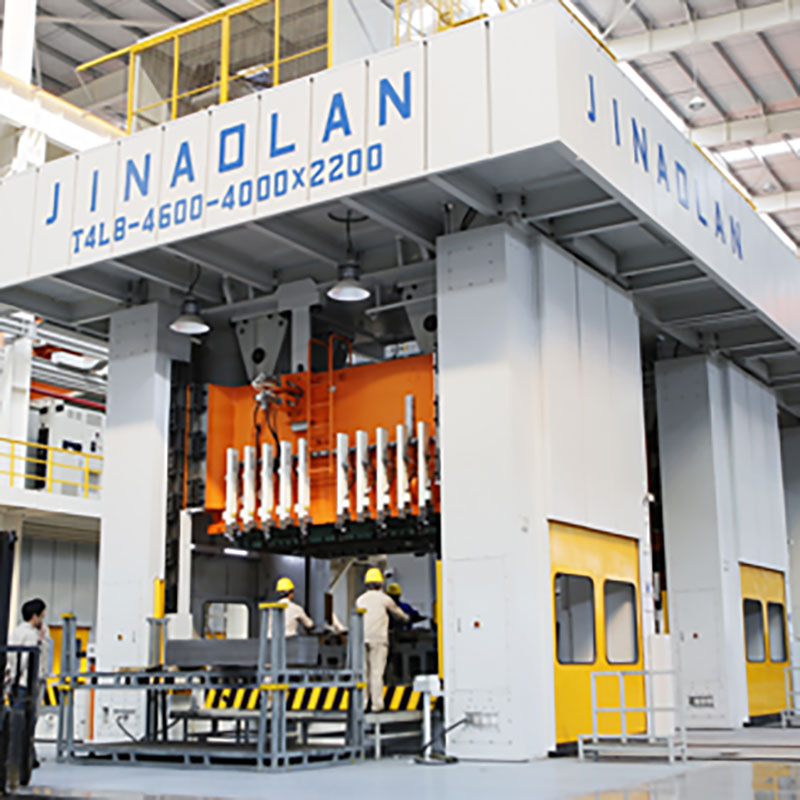
Размер кровати служит основным показателем требований к четырехточечной подвеске. Когда ширина кровати превышает 120–144 дюйма слева направо или требует больших размеров спереди назад, четырехточечная подвеска становится недопустимой. Два питмана просто не могут поддерживать размах массивного салазок, не допуская отклонения центра или краев. Большие размеры станины обязательны для многопозиционных прогрессивных штампов и больших переносных штампов. Панели автомобильного кузова, корпуса приборов и перегородки в аэрокосмической отрасли требуют использования нескольких станций формовки, прошивки и обрезки в одном инструменте. По мере продвижения детали через матрицу требования к тоннажу смещаются по станине. Четырехточечная установка обеспечивает необходимую опорную поверхность для выполнения этих сложных операций с участием нескольких станций без ущерба для точности.
Чтобы успешно использовать большие прогрессивные штампы, предприятия должны обеспечить соответствие пресса определенным геометрическим критериям:
Ползуны должны сохранять параллельность в пределах 0,002 дюйма на фут длины станины при полной нагрузке.
Опорная пластина должна иметь достаточную толщину, чтобы не допускать прогиба под центральными станциями матрицы.
Стойки должны обеспечивать достаточный зазор для сброса лома и автоматического выброса деталей.
Высота закрытия должна соответствовать самой высокой матрице в инвентаре предприятия, оставляя при этом место для будущих модификаций инструмента.
Не все штампованные детали идеально симметричны. Асимметричные операции вытяжки, вырубки или прошивки естественным образом смещают центр тоннажа от физического центра станины пресса. Например, для штамповки внутренней панели двери автомобиля требуется глубокая вытяжка на одном конце и неглубокая обрезка на другом. Это создает серьезную эксцентричную нагрузку. Если вы запустите этот штамп в двухточечном прессе, машине будет трудно поддерживать параллельность. Четырехточечная подвеска механически противодействует этим эксцентричным нагрузкам. Четыре угловых соединения противостоят неравномерным направленным вверх силам, заставляя направляющую опускаться совершенно ровно. Поддержание точности BDC по всей станине гарантирует правильную форму асимметричных деталей без складок, разрывов и необходимости операций вторичного выравнивания.
Материаловедение сильно влияет на выбор прессы. Штамповка усовершенствованных высокопрочных сталей (AHSS), двухфазных сталей (DP) и алюминиевых сплавов аэрокосмического назначения представляет собой сложную задачу. Для производства и формирования этих материалов требуется значительно больший тоннаж. Более того, они демонстрируют выраженную тенденцию к пружинению. Для контроля пружинения требуется применение большого усилия, равномерно распределенного по широкой площади в нижней части хода. Кроме того, вырубка высокопрочных материалов создает огромные силы защелкивания. Когда материал разрушается, внезапное высвобождение накопленной энергии вызывает ударную волну через пресс, известную как обратный тоннаж. Для поглощения этого удара необходимы огромная масса, жесткость и равномерное приложение силы четырехточечного механического пресса. Более легкие машины разорвутся на части под напряжением непрерывной вырубки AHSS.
Предел текучести материала в сравнении с требованиями к прессе | |||
Тип материала | Типичный предел текучести (МПа) | Обратный тоннажный риск | Рекомендуемая конфигурация печатной машины |
|---|---|---|---|
Мягкая сталь (CQ/DQ) | 150 - 250 | Низкий | Двухточечный или четырехточечный |
Высокопрочный низколегированный сплав (HSLA) | 300 - 550 | Умеренный | Четырехточечный (для больших кроватей) |
Усовершенствованная высокопрочная сталь (AHSS) | 600 - 900+ | Высокий | Четырехточечный (Обязательный) |
Мартенситные стали | 900 - 1500+ | Экстрим | Четырехточечная с гидравлическими демпферами |
В четырехточечных механических прессах обычно используются 8-точечные системы направляющих салазок во всю длину для поддержания точного выравнивания плунжера и минимизации бокового смещения. Правильное направление направляющих снижает прогиб, повышает точность штамповки и предотвращает неравномерный износ штампа. Низкое отклонение и постоянное выравнивание помогают уменьшить заусенцы, дефекты материала и требования к техническому обслуживанию при крупносерийном производстве.
Приводы коленчатого вала обычно используются для высокоскоростной вырубки и операций с более коротким ходом, в то время как эксцентриковые зубчатые передачи часто предпочитаются для больших прессов, требующих более длинных ходов и значительной энергии формования. Обе конфигурации предлагают разные силовые и скоростные характеристики. Выбор подходящей системы привода повышает производительность формовки, эффективность производства и надежность оборудования.
Автоматизированные системы штамповки включают в себя устройства подачи рулонов, роботизированную обработку и механизмы передачи, что позволяет повысить производительность и сократить количество ручных операций. Четырехточечные прессы с подходящими боковыми отверстиями и совместимыми системами управления обеспечивают эффективное перемещение материала между штампами. Точная синхронизация между движением пресса и оборудованием автоматизации помогает предотвратить столкновения, сократить время простоев и поддерживать стабильное производство.
Энергоэффективные штамповочные прессы используют высокоэффективные двигатели, оптимизированные системы привода и подходящее управление скоростью для снижения потребления электроэнергии. Частотно-регулируемые приводы (ЧРП) могут повысить эксплуатационную гибкость в совместимых конфигурациях, а рекуперативные системы могут восстанавливать энергию во время замедления. Оценка энергопотребления и производительности двигателя помогает снизить эксплуатационные расходы и повысить долгосрочную эффективность.
Новые четырехточечные механические прессы предлагают современную конструкцию рамы, совместимость с системами автоматизации и гарантии производителя, но требуют более высоких первоначальных инвестиций. Восстановленные прессы могут снизить затраты на приобретение за счет модернизации существующих рам, элементов управления и механических компонентов. Прежде чем принять решение, покупатели должны сравнить состояние оборудования, требования к точности, соответствие требованиям безопасности, затраты на техническое обслуживание и ожидаемый срок службы.

Высокоточные четырехточечные прессы помогают повысить окупаемость инвестиций (ROI) за счет обеспечения постоянного выравнивания суппортов, сокращения количества отходов и минимизации износа инструментов. Более высокая точность штамповки также может сократить количество операций вторичной отделки и незапланированных простоев. Эта долгосрочная экономия помогает компенсировать более высокие затраты на оборудование, одновременно поддерживая стабильное крупносерийное производство.
Сравнение возможностей пресса и производственного воздействия | ||
Функция/возможность | Двухточечный механический пресс | Четырехточечный механический пресс |
|---|---|---|
Точки подвески | Два (левоцентристский, правоцентристский) | Четыре (угловой монтаж) |
Грузоподъемность вне центра | От низкого до среднего | Исключительно высокий |
Слайд «Риск опрокидывания» | Высокий (с асимметричными штампами) | Практически устранено |
Идеальный размер кровати | Менее 120 дюймов | От 120 дюймов до 300+ дюймов |
Скорость износа инструмента | Ускорение при эксцентрических нагрузках | Минимизировано за счет строгого параллелизма |
Лучшее приложение | Симметричная вырубка, прогрессивные матрицы меньшего размера | Большие панели корпуса, AHSS, большие трансферные штампы |
Первоначальная покупка — это только начало отношений OEM. Подчеркните важность надежной послепродажной поддержки и доступных сетей обслуживания. Выход из строя крупнотоннажного пресса приводит к остановке всего производственного графика. Вам нужны местные или легкодоступные специалисты по обслуживанию OEM, которые могут развернуться немедленно. Оцените показатели среднего времени ремонта (MTTR) поставщика и его способность обеспечивать удаленную диагностику. Производитель с сильным региональным сервисным присутствием предотвращает перерастание незначительных электрических неисправностей в катастрофические многонедельные простои.
Готовые решения редко идеально соответствуют сложным требованиям штамповки. Оцените способность производителя адаптировать машину к вашим конкретным продуктовым линейкам. Могут ли они разработать нестандартную длину хода для размещения деталей глубокой вытяжки? Могут ли они изменить высоту закрытия, чтобы она соответствовала имеющемуся у вас набору штампов? OEM-производитель должен продемонстрировать инженерные возможности для изменения размеров окон, обработки опорных пластин и точек интеграции автоматизации. Готовность спроектировать пресс с учетом вашей конкретной системы транспортировки гарантирует плавную установку и немедленную эффективность производства.
Надежность цепочки поставок напрямую влияет на время безотказной работы печатной машины. Обсудите риск, связанный с проприетарными компонентами, с потенциальными поставщиками. Если производитель в значительной степени полагается на малоизвестную запатентованную электронику или изготовленные по индивидуальному заказу изнашиваемые детали, вы сталкиваетесь с серьезным риском. Требуйте гарантированных сроков поставки критически важных запасных частей. Вы должны точно знать, сколько времени потребуется на замену узлов сцепления/тормоза, бронзовых втулок и приводных шестерен. OEM-производители, использующие стандартизированные коммерчески доступные компоненты для пневматики, гидравлики и элементов управления, предлагают гораздо более безопасные долгосрочные инвестиции.
Рассчитайте точный центр тоннажа, необходимую площадь станины и силу защелкивания для вашей самой требовательной матрицы.
Запросите у потенциальных производителей анализ методом конечных элементов (FEA) предлагаемой рамы пресса под ваши конкретные условия нагрузки.
Провести комплексное обследование объекта для определения несущей способности грунта и готовности фундамента.
Оцените скрытые затраты на техническое обслуживание матрицы, вызванные опрокидыванием ползуна в вашем текущем оборудовании, чтобы оправдать капитальные затраты.
О: Основное отличие заключается в количестве соединений между приводным механизмом и направляющей. В четырехточечном прессе используются четыре угловых соединения, что обеспечивает превосходную способность выдерживать смещенные от центра нагрузки и поддерживать строгую параллельность скольжения на массивных площадях по сравнению с двухточечной конструкцией.
Ответ: Это оборудование строго требуется для применений, требующих больших площадей станины и работы с тяжелыми смещенными от центра нагрузками. Сюда входит штамповка автомобильных кузовных панелей, производство крупной бытовой техники, компонентов систем отопления, вентиляции и кондиционирования воздуха, а также обработка сложных многопозиционных прогрессивных или переносных штампов.
A: Эксцентричные, смещенные от центра нагрузки вызывают опрокидывание или взвод ползуна при одноточечном или двухточечном прессе. Это отклонение повреждает направляющие штифты матрицы и приводит к образованию деталей, выходящих за пределы допусков. Четырехугольная опора четырехточечного пресса противостоит этим неравномерным силам, предотвращая повреждение штампа и сохраняя точность.
Ответ: Хотя четырехточечные механические прессы могут иметь усилие около 400 тонн для специализированных применений, они наиболее распространены и важны в диапазоне тяжелых условий эксплуатации, обычно от 800 тонн до 3000+ тонн.
Ответ: Поддерживая жесткую параллельность направляющих, четырехточечные прессы предотвращают неравномерный износ пуансона и сдвиг штампа. Эта стабильность значительно увеличивает время между необходимыми заточками инструмента, сокращая трудозатраты в инструментальном цехе и снижая общие затраты на техническое обслуживание инструмента.
Ответ: Для установки этих массивных машин требуются бетонные котлованы. Предприятия должны проводить испытания грунта на несущую способность и устанавливать глубокие, сильно армированные бетонные основания, часто включающие виброизоляционные подкладки для поглощения динамических ударов и защиты окружающих заводских цехов.


