
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-12 Происхождение:Работает


В крупносерийной штамповке металла инженерное совершенство определяет успех. Незначительные оплошности приводят к серьезным узким местам производства. Выход из строя инструмента при 100 000 ходов в час уничтожает прибыль, повреждает прессы и останавливает цепочки поставок. Преодоление разрыва между теоретическими моделями САПР и физическими реалиями печатной машины остается постоянной проблемой в цехах. Лица, принимающие решения, должны оценить, учитывает ли предлагаемая конструкция прогрессивной матрицы динамические силы, одновременные операции, непрерывную подачу металлической полосы и длительное техническое обслуживание перед резкой стали. Этот контрольный список обеспечивает строгую основу для оценки предложений по инструментам. Проверяя расположение полос, последовательность станций, выбор материалов и интеграцию датчиков, инженерные группы могут подтвердить жизнеспособность. Вы можете выбрать партнеров-производителей, способных обеспечить миллионы безупречных циклов без непредвиденных простоев.
Расположение полосы определяет рентабельность: предварительная оптимизация использования материала и точность продвижения предотвращает чрезмерные затраты на отходы и гарантирует непрерывную стабильность полосы по всей длине матрицы.
Одновременное выполнение не подлежит обсуждению: Последовательные операции должны быть спроектированы так, чтобы сбалансировать силы резания и формовки одновременно за один ход, предотвращая неравномерный износ штампа и отклонение пресса.
Интеграция датчиков смягчает катастрофу: при больших объемах печати требуются встроенные в штамп датчики для обнаружения застревания и предотвращения вытягивания, чтобы защитить инструмент от саморазрушения.
Доступность для обслуживания определяет время безотказной работы: в превосходной прогрессивной конструкции матрицы используются модульные быстросменные пластины для быстроизнашивающихся компонентов, что значительно сокращает время простоя во время плановой заточки.
Оглавление
Расположение полос составляет основу любой операции штамповки. Оценка направлена на максимальное использование материала при сохранении достаточной прочности несущего полотна для точной подачи непрерывной металлической полосы. Неправильная компоновка ставит под угрозу весь производственный цикл, вызывая проблемы с подачей и нестабильность размеров.
Сырье представляет собой крупнейшую часть текущих расходов при штамповке. Инженеры рассчитывают оптимальные шаг и ширину, чтобы свести к минимуму количество отходов каркаса без ослабления несущей конструкции. Оценка стратегий раскладки с учетом стоимости более широкого запаса рулонов требует серьезных математических вычислений. Двухрядная компоновка или взаимосвязанные профили значительно сокращают количество отходов при штамповке сложных металлических деталей большого объема. Вы должны проанализировать требования к направлению волокон. Формовка поперек волокон предотвращает растрескивание высокопрочных сталей, даже если для этого придется пожертвовать несколькими процентными пунктами использования материала. Компоновка должна обеспечивать баланс между экономией материала и физическими ограничениями металла.
Выбор подходящего типа держателя зависит от геометрии детали. Центральные держатели обеспечивают устойчивость симметричных деталей, обеспечивая равномерный поток материала. Держатели с одной или двумя кромками позволяют выполнять агрессивную боковую формовку и прокалывание кулачков. Правильная конструкция подъемников обеспечивает идеальное выравнивание полосы во время продвижения. Это предотвращает заедание, искажение или замятие при подаче. Подпружиненные или азотные подъемники массы должны обеспечивать достаточную силу подъема, чтобы очистить матрицу матрицы, не вызывая вибрации полосы. Если полоса подпрыгивает во время цикла подачи, направляющие штифты не попадут в цель, что приведет к нарушению подачи.
Шаг продвижения определяет точное расстояние, на которое материал перемещается вперед во время каждого цикла прессования. Для расчета этого размера необходимо учитывать физический размер заготовки, ширину соединительного полотна и необходимый зазор между станциями. Если шаг слишком плотный, полотно порвется под натяжением. Если он слишком рыхлый, отходы материала резко возрастают. Пилотные отверстия необходимо пробить на самой первой станции. Эти отверстия соединяются с направляющими штифтами с пулевидными наконечниками на последующих станциях, чтобы вытянуть полосу до идеального выравнивания до того, как режущие пуансоны войдут в контакт. Правильный выбор размеров направляющих отверстий гарантирует точное расположение полосы без искажения краев отверстия.
Разработка макета, требующего минимального подъема полосы, позволяет повысить скорость печати. Чрезмерный подъем вынуждает пресс работать с более длинным ходом, ограничивая эффективность хода в минуту. Убедитесь, что ход матрицы обеспечивает зазор детали без чрезмерного перебега. Плотность хода обеспечивает максимальную эффективность и снижает износ подшипников пресса. Также необходимо учитывать натяжение полотна. При рисовании или формировании глубоких элементов несущее полотно должно сгибаться и растягиваться, не ломаясь. Включение компенсационных петель в конструкцию держателя поглощает притяжение материала, сохраняя постоянным общее расстояние шага.
Каждая станция прогрессивной матрицы выполняет свою работу без ущерба для целостности полосы. Сложные металлические детали требуют безупречной синхронизации для поддержания точности размеров.
Распределите операции тяжелого тоннажа по длине матрицы. Это предотвращает смещение нагрузки на пресс-цилиндр. Нецентральная нагрузка вызывает отклонение плунжера, что приводит к преждевременному износу штампа и неравномерной толщине детали. Использование разной длины пуансонов снижает первоначальный ударный шок. Шаг пуансонов на долю толщины материала минимизирует акустический шум и защищает подшипники пресса от резких скачков грузоподъемности. Когда несколько ударов одновременно ударяют по материалу, сила защелкивания может повредить раму пресса. Изменение длины удара всего на несколько тысячных дюйма разбивает эту силу на управляемые приращения.
Высокопрочные стали обладают значительной памятью материала. Оценка конструкции станций перегиба или операций чеканки противодействует этой естественной эластичности. Анализ данных анализа методом конечных элементов позволяет проверить стратегию компенсации пружинения перед резкой стали. Использование метода проб и ошибок на этапе испытаний приводит к задержке запуска производства. Станции формовки необходимо спроектировать с регулируемыми кулачковыми блоками или вставками с регулируемыми прокладками. Это позволяет производителям инструментов точно регулировать угол перегиба на полу пресса, не вынимая весь инструмент из станка.
Пластина съемника удерживает материал ровно на матрице, в то время как пуансоны втягиваются. Без прочной съемной пластины материал поднимался бы под ударами, разрушая несущее полотно и вызывая сильное застревание. Инженеры должны рассчитать точную необходимую силу зачистки, исходя из общего периметра резки и прочности материала на сдвиг. Эту силу обеспечивают мощные винтовые пружины или автономные баллоны с азотом. Азотные пружины занимают более компактную площадь и обеспечивают полную силу при первом контакте, что делает их превосходными для высокопрочных материалов. Съемная пластина также действует как вторичная направляющая для тонких прокалывающих пуансонов, предотвращая их отклонение и разрушение при сильных боковых нагрузках.
Обеспечьте достаточный угол наклона и зазор в полостях матрицы. Это способствует надежному удалению лома. Удержание лома, известное как вытягивание заготовки, происходит, когда металлолом прилипает к пуансону и втягивается в матрицу. Это разрушает инструмент при следующем ходе.
Установите углы сдвига на лицевой стороне прокалывающих пуансонов, чтобы предотвратить всасывание масляной пленки.
Установите подпружиненные выталкивающие штифты внутри центра пуансонов, чтобы физически толкнуть пулю вниз.
Используйте раструбные кнопки штампов, которые немного расширяются ниже режущей площадки, чтобы предотвратить скопление заготовок.
Интегрируйте целевые потоки воздуха, синхронизированные с ходом пресса, чтобы выдуть лом из зоны резки.
Используйте вакуумные системы под башмаком матрицы, чтобы активно вытягивать легкие заготовки в желоб для лома.
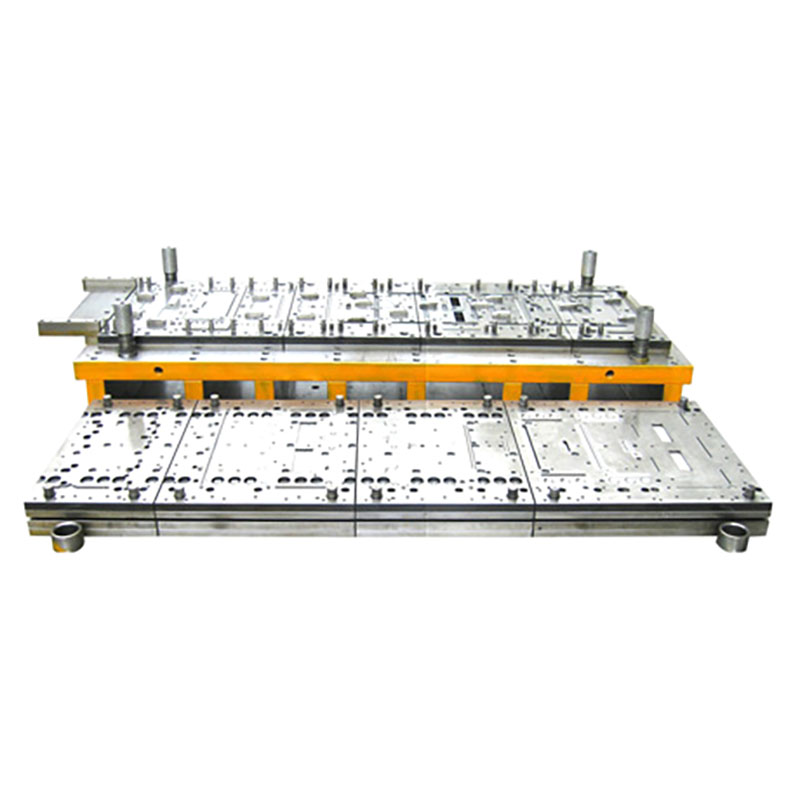
Для крупносерийного производства требуются инструментальные материалы, устойчивые к износу, истиранию и усталости. Первоначальная стоимость материалов премиум-класса компенсирует увеличенные интервалы технического обслуживания.
Использование карбида вольфрама для ударных пуансонов является обязательным при сверхбольших объемах производства. Твердый сплав обеспечивает исключительную износостойкость, но ему не хватает прочности, чтобы выдерживать серьезные боковые отклонения. Выбор подходящих инструментальных сталей с учетом их прочности обеспечивает долговечность инструмента. Вы должны подобрать инструментальный материал в соответствии с конкретным видом отказа этой станции. Если пуансон скалывается, ему требуется больше прочности. Если он быстро теряет остроту, ему требуется повышенная износостойкость.
Инструментальный материал | Основные характеристики | Идеальное применение в прогрессивных штампах |
|---|---|---|
Инструментальная сталь D2 | Высокоуглеродистый, высокохромистый. Хорошая износостойкость. | Стандартные станции вырубки и формовки для средних объемов. |
M2 Быстрорежущая сталь | Отличная прочность и баланс износа. | Удары, подвергающиеся сильному удару и умеренным боковым силам. |
ПСК-10В | Порошковая металлургия. Чрезвычайная износостойкость. | Износостойкие режущие матрицы для штамповки абразивных материалов. |
Карбид вольфрама | Максимальная твердость. Хрупкость при боковых нагрузках. | Прямые прокалывающие и заглушающие пуансоны сверхобъемного объема. |
Оценка покрытий, полученных методом физического осаждения из паровой фазы, снижает трение. Покрытия, такие как TiN, TiCN и TiAlN, очень эффективны при штамповке нержавеющей стали или алюминия. Эти металлы, естественно, склонны к холодной сварке с инструментальной сталью, этот процесс известен как истирание. Проверка спецификаций термообработки обеспечивает сохранение прочности сердцевины наряду с твердостью поверхности. Пуансон с твердой поверхностью, но хрупким сердечником, разрушается при скорости производства. Криогенная обработка после первоначального цикла закалки и отпуска стабилизирует микроструктуру стали. Это предотвращает изменение размеров компонентов инструмента с течением времени и увеличивает общий усталостный срок службы.
Работа на высоких скоростях без постоянного контроля представляет эксплуатационные риски. Конструкция должна изначально включать в себя сенсорную технологию, позволяющую мгновенно остановить печатную машину при обнаружении аномалии.
Интеграция датчиков приближения или лазерной оптики позволяет проверить, что непрерывная металлическая полоса продвинулась до точного шага микромиллиметра. Использование направляющих штифтов со встроенными датчиками определяет смещение полосы перед закрытием матрицы. Если направляющий штифт не может полностью войти в направляющее отверстие, датчик отправляет сигнал о неисправности в систему управления прессом. Это вызывает аварийную остановку в течение миллисекунд, предотвращая разрушение штампом полусформированных деталей.
Интеграция десятков датчиков в один инструмент требует тщательно спланированной стратегии подключения. Ослабленные провода, свисающие с верхнего башмака, неизбежно будут разорваны движущимися компонентами или раздавлены ненужным металлоломом. Инженеры должны проектировать специальные каналы, прорезанные непосредственно в башмаке матрицы, для безопасной прокладки кабелей датчиков. Объединение всех соединений датчика в прочную герметичную распределительную коробку, установленную сбоку от инструмента, упрощает процесс настройки. Когда инструмент загружается в пресс, оператору нужно только подключить один многоконтактный шлангокабель для соединения инструмента с системой управления прессом. Это исключает ошибки проводки и значительно сокращает время переналадки.
Разработка оптических или акустических датчиков подтверждает, что последняя часть успешно отделилась от носителя. Деталь, оставшаяся в блоке штампа, вызывает серьезные повреждения при последующем ходе. Мониторинг мусоропроводов предотвращает резервное копирование. Если пули скапливаются в желобе, они в конечном итоге разрушают матрицу штампа и разрушают пробивающие пуансоны. Пьезоэлектрические мониторы тоннажа, установленные в раме пресса, отслеживают силу каждого удара. Если пуансон сломается или пуля вытянется, характеристика тоннажа мгновенно изменится. Монитор обнаруживает это отклонение и останавливает пресс перед следующим циклом.
Любой инструмент рано или поздно требует заточки и регулярного обслуживания. Конструкция должна позволять производителям инструментов быстро обслуживать матрицу, не снимая весь башмак со станка.
Оценка использования сегментированных штампов и пуансонов позволяет бригадам технического обслуживания заменять изношенные компоненты за считанные минуты. Использование вставок с шпонками или дюбелями гарантирует надежное и повторяемое выравнивание. Производителям инструментов не нужно указывать или вручную выравнивать режущие компоненты во время переналадки в середине цикла. Модульная конструкция превращает многочасовой ремонт в быстрый пит-стоп.
Соосность между верхними и нижними башмаками матрицы полностью зависит от направляющих штифтов и втулок. При работе на высоких скоростях стандартные втулки из цельной бронзы создают слишком сильное трение и тепло, что приводит к тепловому расширению и заеданию. Использование направляющих пальцев на шарикоподшипниках с предварительным натягом устраняет эту проблему. Системы шарикоподшипников обеспечивают выравнивание с нулевым зазором, гарантируя, что пуансоны входят в матрицу матрицы точно по центру при каждом отдельном ходе. Такое точное выравнивание имеет решающее значение при работе с тонкими материалами, требующими чрезвычайно малых зазоров при резке. Инженеры также должны указать правильную длину штифтов, чтобы направляющие штифты оставались полностью зацепленными во втулках до того, как пуансоны коснутся материала.
Проверка того, что конструкция обеспечивает достаточный срок заточки всех режущих компонентов, продлевает общий срок службы. Стандартизация регулировочных пластин позволяет техническим специалистам легко восстанавливать высоту пуансона и матрицы после профилактического шлифования. Когда пуансон стачивается на несколько тысячных дюйма, за ним необходимо разместить соответствующую прокладку, чтобы сохранить точную глубину штамповки. Спроектируйте съемную пластину со съемными окнами. Это дает производителям инструментов прямой доступ к пробивным пуансонам без необходимости отвинчивать весь тяжелый съемник от верхнего башмака.

Выбор партнера по инструментам требует выхода за рамки файла САПР. Вы должны оценить их процессы проверки, инженерную строгость и производственные возможности.
Требование кинематического моделирования и составление технико-экономического обоснования доказывают, что проектирование работает в виртуальной среде еще до сборки. Анализ методом конечных элементов прогнозирует утончение, разрыв и пружинение материала. Поставщики инструментов, которые пропускают моделирование, полагаются на устаревшие методы проб и ошибок. Это приводит к бесконечным циклам тестирования, пропущенным датам поставки и инструментам, которые никогда не работают с заявленной скоростью. Требуйте просмотра отчетов моделирования для наиболее сложных формовочных станций. Ищите проценты разбавления, которые превышают безопасные пределы материала.
Необходима проверка логики поставщика. Проанализировали ли они объективно, оправдывают ли геометрия и объем детали прогрессивную настройку? Иногда трансферная матрица обеспечивает лучший контроль размеров для деталей глубокой вытяжки, которые необходимо заранее отделить от полосы. Компетентный партнер рекомендует правильный процесс, основанный на физике и объеме производства. Они рассчитают пределы обратного тоннажа для ваших конкретных прессов, чтобы гарантировать, что инструмент не повредит ваше оборудование.
Проверка собственных возможностей пресса поставщика для испытаний штампов при реальных скоростях производства является обязательной. Медленное перемещение пресса не воспроизводит динамические силы, тепловыделение и динамику отделения лома при работе со скоростью 100 ходов в минуту. Установление строгих протоколов FAI, включая требования к индексу технологических возможностей, гарантирует, что инструмент стабильно производит детали в пределах допуска. Поставщик должен запустить непрерывную полосу, состоящую как минимум из нескольких тысяч деталей, без остановок, чтобы доказать стабильность динамики отделения лома и подачи.
Прежде чем резать сталь, сверьте свои текущие предложения по инструментам с этой компоновкой и контрольным списком интеграции датчиков, чтобы определить потенциальные точки отказа.
Запросите кинематическое моделирование и отчеты FEA у поставщиков инструментов, чтобы проверить компенсацию упругого возврата и осуществимость формовки.
Стандартизируйте требования к интеграции датчиков для всех будущих крупносерийных штампов, чтобы защитить ваши печатные ресурсы от катастрофических сбоев.
Внедрите модульные стратегии вставки для быстроизнашивающихся компонентов, чтобы сократить время простоя на техническое обслуживание в прессовом цеху.
О: Стандартное время выполнения заказа составляет от 8 до 16 недель. Точные сроки во многом зависят от сложности детали, количества станций и интеграции встроенных датчиков. Расширенные этапы испытаний, включая полномасштабное производственное моделирование и корректировку FAI, продлевают график, но обеспечивают долгосрочную надежность в цехе.
A: Прогрессивные матрицы обеспечивают высокоскоростную непрерывную подачу рулонов плоских или сложных деталей средней формы. Трансферные штампы необходимы для глубокой вытяжки или для деталей, которые необходимо заранее отделить от полосы. Это позволяет детали перемещаться между независимыми станциями без ограничения непрерывной несущей ленты.
Ответ: Отраслевые ориентиры обычно нацелены на коэффициент использования материала от 70% до 85%. Стратегии вложения деталей сильно влияют на этот показатель. В то время как более высокая степень использования снижает отходы сырья, инженеры должны гарантировать, что оставшееся каркасное полотно сохраняет достаточную прочность, чтобы точно проходить через пресс, не деформируясь и не прогибаясь под натяжением.
Ответ: Инженеры используют станции сверхгибки, операции чеканки и моделирование FEA, чтобы прогнозировать и противодействовать естественной эластичности высокопрочных металлов. При намеренном изгибе материала чуть выше заданного угла металл расслабляется до точного допуска по размерам, необходимого сразу после выхода из формовочной станции.
Ответ: Наиболее частыми причинами отказов являются вытягивание заготовок, неправильная подача материала, истирание и усталостное разрушение. Несбалансированные силы резания вызывают сильное отклонение пресса. Это приводит к разрушению пуансонов, повреждению матриц штампов и чрезмерному износу подшипников пресса, если их не устранить должным образом на начальном этапе проектирования.
A: Пилотные датчики и мониторы выброса постоянно отслеживают положение полосы и выход детали. Если происходит застревание или деталь не извлекается, датчики связываются с системой управления прессом, чтобы в течение миллисекунд вызвать аварийную остановку. Это останавливает плунжер до того, как он закроется на препятствие, предотвращая поломку инструмента.


