
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-12 Происхождение:Работает


Выбор мощного формовочного оборудования на десятилетия определяет производственную мощность, качество деталей и планировку предприятия. Формирование большой панели из листового металла требует баланса между огромными требованиями к тоннажу и точным контролем прогиба. Вы должны одновременно управлять потоком материалов и эффективностью времени цикла. Выбор неправильного приводного механизма или типа рамы приводит к высокому проценту брака, ускоряет преждевременный износ матрицы и приводит к длительным простоям. В этом руководстве представлена структура технической оценки, сравнивающая гидравлические, механические и сервоприводные системы. Мы подробно рассказываем, как кинематика привода и архитектура рамы соответствуют конкретным требованиям крупноформатной штамповки. Вы научитесь сопоставлять характеристики станка непосредственно с геометрией детали и объемом производства. Понимая эти механические различия, вы можете точно указать оборудование, необходимое для вашей производственной линии, не переусердствуя и не занижая размеры установки.
Гидравлические прессы обеспечивают полный тоннаж на протяжении всего хода, что делает их выбором по умолчанию для глубокой вытяжки больших и сложных панелей.
Механические прессы (в частности, конфигурации с рычажным приводом) обеспечивают превосходное количество ходов в минуту (SPM) для производства панелей в больших объемах и на мелкой площади.
Прессы с сервоприводом обеспечивают программируемые профили хода, сочетая в себе возможности глубокой вытяжки гидравлических систем со скоростью механических прессов, хотя и при более высоких начальных капитальных затратах.
Архитектура с прямой стороной (H-образная рама) обязательна для производства больших панелей; Прессы с зазорной рамой не могут обеспечить необходимую жесткость для предотвращения углового отклонения при нецентральных нагрузках.
Оглавление
Расчет правильного тоннажа является первым шагом при выборе большого пресса для листового металла . Инженеры рассчитывают необходимый тоннаж на основе прочности материала на сдвиг, толщины материала и общего периметра разреза или формы. Основная формула вырубки умножает длину периметра на толщину материала и его прочность на сдвиг. Затем вам необходимо добавить коэффициент запаса прочности, обычно 20 процентов, для учета износа инструмента и изменений материала.
Например, для изготовления панели с периметром 120 дюймов из мягкой стали толщиной 0,125 дюйма (прочность на сдвиг 50 000 фунтов на квадратный дюйм) требуется усилие 375 тонн. Добавление 20-процентного запаса прочности увеличивает потребность до 450 тонн. Различные материалы кардинально меняют этот расчет.
Тип материала | Средняя прочность на сдвиг (PSI) | Формирование характеристики |
|---|---|---|
Алюминий (5052-H32) | 28 000 | Склонен к истиранию, требует полированного инструмента. |
Мягкая сталь (1018) | 50 000 | Высоко предсказуемый поток материала |
Нержавеющая сталь (304) | 75 000 | Высокая скорость наклепа, требует медленной скорости вытяжки. |
Усовершенствованная высокопрочная сталь (AHSS) | 120 000+ | Чрезвычайная пружинящая отдача, высокий сквозной амортизатор |
Размер кровати или площадь подставки не менее важны. Станина должна полностью вмещать большие прогрессивные штампы или системы переносных штампов. Инструменты никогда не должны выступать за опорную пластину. Выступающие штампы создают серьезные опрокидывающие моменты во время цикла штамповки. Такая неравномерная загрузка повреждает направляющие скольжения и приводит к преждевременному выходу матрицы из строя. При выборе размера станины учитывайте физическую площадь башмаков штампа, зажимных механизмов и любого чувствительного оборудования внутри штампа. Вам также необходимо свободное пространство для автоматических систем удаления лома под кроватью.
Различные операции штамповки требуют определенной силы прессования, скорости и управления движением. Вырубка и штамповка требуют высокоскоростной работы и ударопрочности, тогда как глубокая вытяжка требует контролируемой скорости формовки и постоянного усилия. Изгиб и чеканка зависят от точного приложения усилия вблизи нижней мертвой точки (НМТ). Согласование возможностей пресса с выполняемой операцией повышает точность формовки, снижает износ матрицы и обеспечивает стабильное качество продукции.
Глубина вытяжки и подача материала напрямую влияют на качество штамповки. Длина хода пресса, доступный тоннаж и скорость поршня должны соответствовать геометрии панели и свойствам материала. Правильное давление держателя заготовки, контролируемое с помощью подушек штампа или азотных пружин, помогает предотвратить образование складок и разрывов во время глубокой вытяжки. Точный контроль силы и движения обеспечивает постоянство размеров панели.
Количество ходов в минуту (SPM) определяет производительность штамповки, но более высокие скорости не всегда повышают эффективность. Операции вырубки обычно выполняются быстрее, тогда как глубокая вытяжка требует более медленных и контролируемых движений для предотвращения повреждения материала. Оптимизация длины хода, скорости формовки и автоматизированной подачи помогает сбалансировать производительность, качество деталей и эффективность оборудования.
Гидравлические прессы обеспечивают контролируемое усилие формовки на протяжении всего хода, что делает их пригодными для глубокой вытяжки и формовки больших панелей. Регулируемая скорость штока, длина хода и время выдержки помогают управлять потоком материала и уменьшать количество дефектов. Гидравлические системы, как правило, медленнее механических прессов, но обеспечивают гибкость при изготовлении автомобильных панелей, корпусов приборов и сложных металлических компонентов.
Механические прессы используют механизмы с маховиком для выполнения высокоскоростных и повторяемых операций штамповки. Стандартные кривошипные прессы подходят для вырубки и мелкой формовки, прессы с рычажным приводом обеспечивают более медленное движение формовки для улучшения потока материала, а прессы с шарнирным соединением обеспечивают высокое усилие вблизи НМТ для чеканки и точного размера. Их высокая производительность делает их пригодными для непрерывного производства.
Прессы с сервоприводом используют программируемое управление двигателем для регулировки скорости, положения и профилей движения плунжера на протяжении всего хода. Они поддерживают такие операции, как глубокая вытяжка, вырубка и прецизионная формовка, одновременно повышая гибкость процесса и потенциально снижая потребление энергии. Хотя первоначальные инвестиции и сложность системы управления выше, сервопрессы предлагают преимущества производителям, производящим панели различной конструкции.
Тип привода | Наличие тоннажа | Скорость (об/мин) | Лучшее приложение | Первичное ограничение |
|---|---|---|---|---|
Гидравлический | Полный ход | От медленного до среднего | Глубокая вытяжка, переменный ход | Поддержание жидкости, более медленные циклы |
Механический (кривошип) | Только рядом с BDC | Очень высокий | Вырубка, неглубокая формовка | Фиксированный ход, ударопрочный удар |
Механический (ссылка) | Только рядом с BDC | Высокий | Умеренный рисунок, автопанели | Сложная механическая связь |
Сервопривод | Программируемый | От среднего до высокого | Комплексная формовка, многоцелевая | Высокие первоначальные капитальные затраты |
Прессы с прямой стороной (H-образная рама) обеспечивают высокую структурную жесткость и равномерное распределение нагрузки, что делает их идеальными для штамповки больших панелей. Их усиленные рамы, предварительно нагруженные тяги и прецизионные направляющие сводят к минимуму отклонение и поддерживают параллельность направляющих к балкам. Эта стабильность повышает точность формовки, снижает износ матрицы и обеспечивает стабильное производство при больших нагрузках.
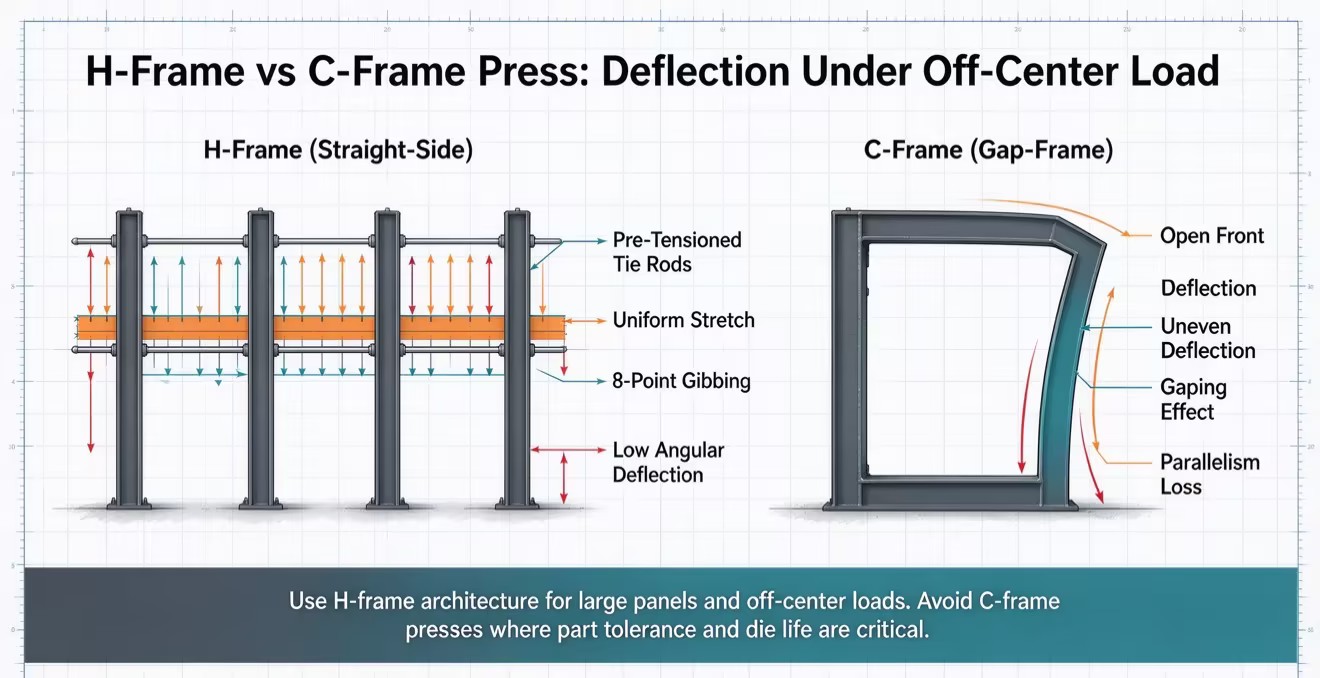
Прессы с зазорной рамой (С-образной рамой) обеспечивают удобный доступ к инструментам и гибкость в обращении с материалами, но более восприимчивы к отклонению рамы под действием тяжелых или смещенных от центра нагрузок. Чрезмерная деформация может повлиять на выравнивание штампа, ускорить износ инструмента и снизить точность детали. Для штамповки больших панелей обычно предпочтительны прессы с прямой стороной, когда требуется высокая жесткость и точность.
Совместимость оснастки напрямую влияет на качество штамповки и гибкость производства. Подушки матрицы контролируют силу удержания заготовки во время глубокой вытяжки, помогая предотвратить образование складок и разрывов материала. Гидравлические подушки обеспечивают регулируемый контроль давления, а системы быстрой смены матрицы (QDC) упрощают замену инструмента и сокращают время простоя. Выбор совместимых инструментов и функций автоматизации повышает эффективность и стабильность формования.
Автоматизированная обработка материалов повышает безопасность, эффективность и стабильность процесса штамповки больших панелей. Разборщики штабелей, роботизированные перемещения и детекторы двойной заготовки обеспечивают надежную подачу листов и перемещение деталей. Правильная синхронизация между прессом и передаточным оборудованием предотвращает столкновения, защищает инструменты и обеспечивает стабильное крупносерийное производство.
Энергоэффективность пресса зависит от технологии привода, рабочих циклов и производственных требований. Гидравлические прессы обеспечивают гибкое управление усилием, механические прессы эффективны для непрерывной штамповки больших объемов, а сервопрессы обеспечивают программируемое движение с потенциальной рекуперацией энергии. Оценка потребления электроэнергии, затрат на техническое обслуживание и эффективности производства помогает производителям оптимизировать долгосрочные эксплуатационные расходы.
Рассчитайте точные требования к тоннажу, используя формулы прочности материала на сдвиг и периметра, добавив 20-процентный запас прочности для учета износа инструмента.
Прежде чем окончательно утвердить какие-либо спецификации оборудования, проверьте емкость фундамента вашего объекта, потенциальную глубину ямы и ограничения мостового крана.
Запросите физические испытания штампов у производителей, включенных в короткий список, с использованием реальных инструментов и производственных материалов, чтобы проверить динамику потока материала.
Выбирайте архитектуру рамы исключительно с прямыми сторонами, чтобы предотвратить угловое отклонение и защитить ваши инвестиции в инструменты от повреждений, вызванных нецентральной нагрузкой.
Ответ: Тоннаж полностью зависит от толщины материала, прочности на сдвиг и общего периметра разреза. Хотя универсального минимума не существует, для формирования больших автомобильных или бытовых панелей обычно требуются машины весом от 600 тонн. Тяжелые приложения часто превышают 2000 тонн, чтобы выдержать необходимые усилия вырубки и обеспечить достаточное пространство для больших передаточных штампов.
Ответ: Гидравлические системы превосходно подходят для глубокой вытяжки. Они обеспечивают полный номинальный тоннаж на всей длине хода. Это обеспечивает глубокий контролируемый поток материала без остановки двигателя. Механические системы теряют доступный тоннаж на более высоких уровнях хода, что затрудняет или делает невозможной глубокую вытяжку без значительного увеличения габаритов машины.
О: Да, во многих приложениях. Сервоприводы предлагают программируемые профили хода, что позволяет им имитировать медленные скорости формования и время простоя гидравлических систем. Они обеспечивают возможности глубокой вытяжки гидравлики в сочетании с высокоскоростными фазами втягивания и подвода механических систем, обеспечивая непревзойденную гибкость в работе цеха.
A: Подушка матрицы оказывает давление вверх на кольцо держателя заготовки внутри матрицы. Это контролируемое удерживающее давление предотвращает сморщивание листового металла при его втягивании в полость матрицы во время операций глубокой вытяжки. Он управляет потоком материала и поддерживает целостность деталей сложной геометрии.
Ответ: Смещенная от центра нагрузка возникает, когда силы формования не идеально центрированы под толкателем, что создает серьезные опрокидывающие моменты. Чтобы противостоять этим силам, вам необходимо выбрать конструкцию с прямой стороной (Н-образная рама) и прочными 8-точечными направляющими. Машины с зазорной рамой неравномерно прогибаются под нагрузкой, смещенной от центра, что нарушает допуски деталей и ускоряет износ матрицы.
Ответ: Для крупнотоннажных машин требуются глубокие бетонные ямы для размещения компонентов нижней рамы, подушек матрицы и конвейеров для лома. Фундамент должен быть из железобетона, рассчитанного на поглощение динамических ударных нагрузок. Испытания на устойчивость грунта, водоотливные насосы для управления жидкостью и виброизолирующие подушки являются обязательными инженерными требованиями перед установкой.


