
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-21 Происхождение:Работает


Штамповка металла крупных панелей ставит перед производственным процессом трудный выбор. Вы либо работаете на линии быстро и портите детали, либо работаете медленно и снижаете производительность. Традиционные кривошипные и эксцентриковые прессы сильно ударяют по заготовке на высоких скоростях. Это агрессивное воздействие разрывает высокопрочную сталь, сминает алюминий и разрушает покрытия штампов. Если вы замедлите скорость плунжера, чтобы защитить инструмент и добиться хорошей вытяжки, количество ударов в минуту упадет ниже прибыльного уровня.
Восьмизвенный подвижный пресс устраняет это механическое узкое место. Это полностью меняет кинематику затвора. Рычажный механизм замедляет плунжер прямо перед тем, как он ударится о металл, давая материалу время течь и растягиваться без разрушения. После завершения вытягивания плунжер возвращается в верхнюю мертвую точку на высокой скорости. Вы получаете медленную скорость рисования, необходимую для качества, плюс короткое время цикла, необходимое для объема.
Кинематическое управление: Eight-Link Motion изменяет кривую скорости каретки, обеспечивая улучшение контроля потока металла до 40% без ущерба для общего числа ходов в минуту (SPM).
Гарантия качества. Снижение скорости удара напрямую снижает упругость, разрывы и повреждения поверхности панелей большой и сложной геометрии, обеспечивая преимущества как при глубокой, так и при мелкой вытяжке.
Долговечность инструмента. Более низкие скорости зацепления значительно снижают удары и вибрацию, продлевая срок службы штампа и снижая затраты на техническое обслуживание инструмента.
Стратегическое соответствие: хотя эта технология требует более высоких первоначальных капиталовложений, чем стандартные механические прессы, она обеспечивает превосходную рентабельность инвестиций при больших объемах, глубокой вытяжке и прогрессивной штамповке, где сокращение количества отходов имеет решающее значение.
Оглавление
В восьмирычажном прессе используется специальная система рычагов для управления движением салазок. В отличие от традиционных кривошипных прессов, он может замедлять салазки во время формовки и ускорять во время обратного хода.
Такое управление движением дает материалу больше времени для растягивания и растекания, уменьшая разрывы и улучшая качество деталей при сохранении высокой скорости производства.
Традиционные прессы используют фиксированную схему движения. Скорость салазок изменяется вместе с вращением кривошипа, что затрудняет снижение скорости формования без снижения производительности.
Восьмизвенная система изменяет этот процесс посредством механической структуры рычагов. Он замедляет скольжение, когда матрица контактирует с материалом, обеспечивая более плавную формовку и уменьшая воздействие на высокопрочные материалы.
После формирования салазки быстро возвращаются в исходное положение для поддержания эффективности производства.
Ключевые преимущества:
Улучшенный контроль потока металла
Уменьшение разрывов и деформаций.
Более высокая эффективность производства
Например, пресс с звеньевым движением может работать с той же скоростью 20 об/мин, что и стандартный пресс, обеспечивая при этом более низкую скорость формования, аналогичную низкоскоростной машине.

Более быстрый обратный ход создает более высокие силы ускорения. Поэтому структура пресса и система автоматизации должны быть спроектированы с учетом этих изменений.
Прессы с движением звеньев требуют надлежащей координации с:
Прогрессивные штампы
Трансферные системы
Автоматические кормушки
Датчики защиты матрицы
Более быстрый ход вверх требует точной регулировки времени. Правильная синхронизация предотвращает конфликты при передаче и обеспечивает стабильное производство.
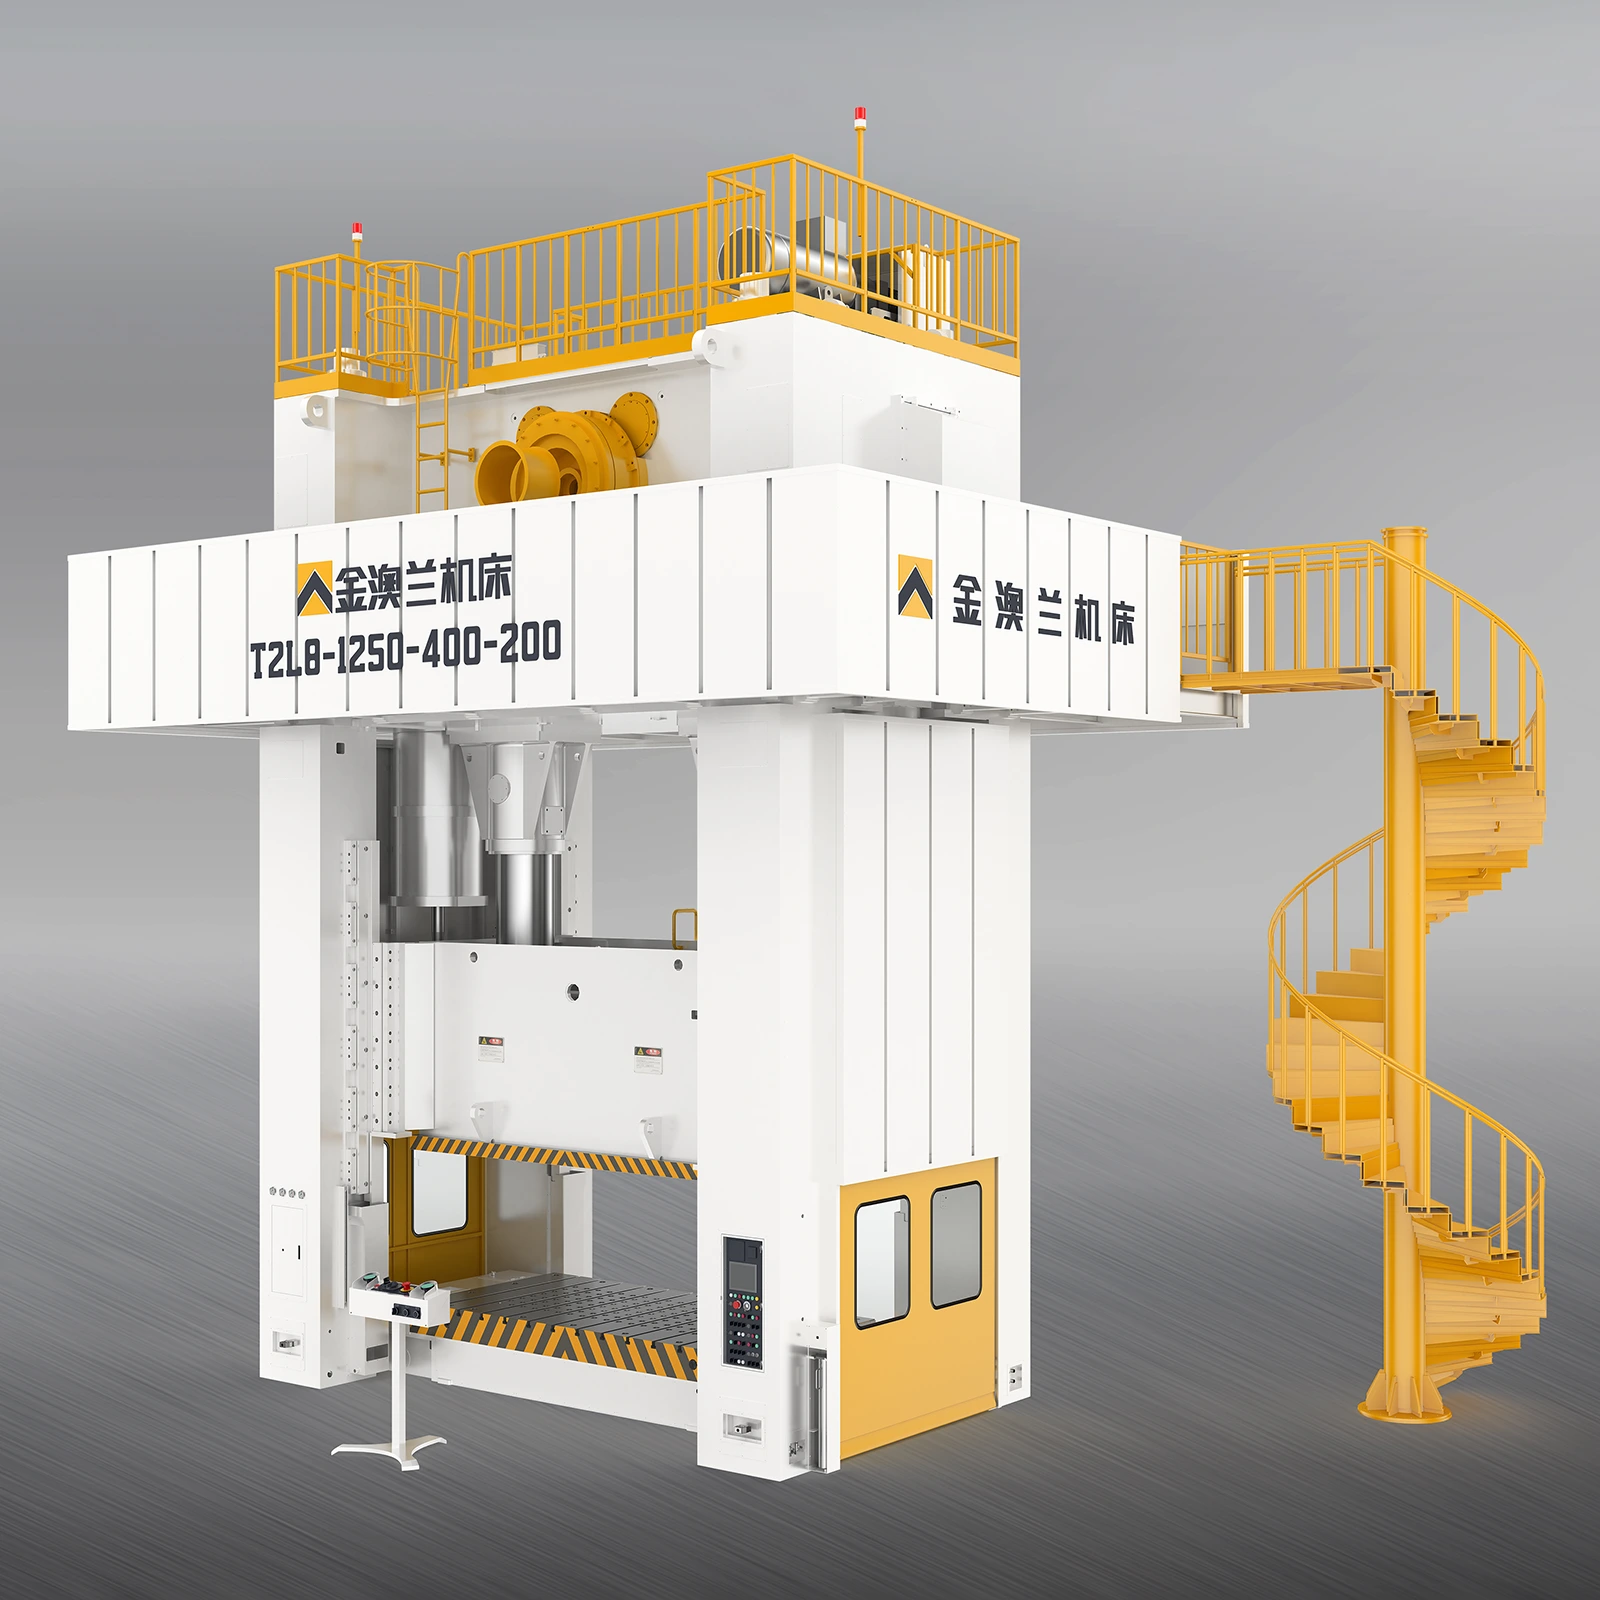
Технология восьмизвенного перемещения улучшает качество штамповки за счет контроля скорости салазок в процессе формовки. Более медленный ход формовки помогает материалам течь плавно, уменьшает количество дефектов и улучшает качество поверхности.
Большие панели, такие как автомобильные детали и корпуса бытовой техники, требуют постоянного потока материала во время формовки.
Восьмизвенные прессы с подвижным механизмом замедляют ползун при контакте пуансона с материалом. Это дает металлу больше времени на растяжение и уменьшает такие проблемы, как:
Утончение материала
разрывая
Неравномерное формование
Это преимущество особенно важно для высокопрочных сталей и алюминиевых материалов, которые требуют более контролируемых условий формовки.
Контролируемое движение также улучшает работу с мелкой вытяжкой, обеспечивая лучшее распределение материала и более точные конечные формы.
Высокопрочные материалы часто частично возвращаются к своей первоначальной форме после формования, создавая проблемы с упругим возвратом.
Контролируемая скорость формовки восьмизвенного подвижного пресса применяет усилие более постепенно. Это помогает уменьшить:
Пружинный возврат
Морщины
Трещины
Размерные ошибки
Поддерживая стабильное давление на этапе формовки, производители могут получать более точные детали с меньшим количеством регулировок инструмента.
Большие внешние панели требуют гладких поверхностей и точных деталей. Высокая скорость удара может привести к образованию следов на поверхности, повреждениям от трения и износу штампа.
Восьмизвенное движение снижает удары при контакте с материалом, помогая:
Защищайте поверхности штампов
Уменьшить дефекты поверхности
Улучшить качество внешнего вида
Более длительное время формирования в нижней части хода также улучшает производительность тиснения и чеканки, позволяя получать более четкие детали и более точные функции без дополнительных усилий.
Износ оснастки представляет собой огромные эксплуатационные расходы при штамповке крупных панелей. Стандартные прессы создают сильный удар при пробивке или вырубке высокопрочных материалов. Этот обратный тоннаж вызывает разрушительные вибрации через матрицу, станину пресса и коронку. Измененная кинематика кулисного привода смягчает зацепление материала, существенно смягчая этот удар.
Более низкие скорости удара напрямую приводят к уменьшению выкрашивания пуансона и износа матрицы. Режущие кромки оснастки не задевают материал; они прорезают его с контролируемой силой. Благодаря более мягкому включению продлеваются интервалы между плановым обслуживанием штампа. Специалисты инструментального цеха тратят меньше времени на заточку пуансонов, замену сломанных пружин и ремонт потертых секций матрицы. В течение миллионов циклов снижение ударов и вибрации сохраняет структурную целостность сложных прогрессивных штампов и тяжелых чугунных башмаков штампов.
Сокращение отходов служит основным механизмом возмещения затрат на штамповочном цехе. Сокращение общих производственных затрат при сохранении качества требует максимального увеличения выхода материала. Поскольку более низкая скорость формования предотвращает разрывы и расколы, операторы производят меньше бракованных панелей. Такое немедленное снижение уровня брака напрямую повышает рентабельность каждого производственного цикла.
Улучшенная текучесть металла позволяет конструкторам штампов реализовывать более плотную раскладку заготовок. Когда пресс эффективно контролирует поток металла, процесс требует меньше лишнего связующего материала, чтобы удерживать лист на месте. Инженеры могут уменьшить общий размер стартовой заготовки. Уменьшение ширины всего на несколько миллиметров непрерывного рулона алюминия или современной высокопрочной стали дает огромную экономию сырья по сравнению с годовым графиком производства. Вы покупаете катушку меньшего веса, чтобы производить такое же количество качественных деталей.
Интеграция этой технологии с линиями прогрессивной штамповки средних и больших объемов требует тщательного планирования, но обеспечивает высокую эффективность. Прогрессивные штампы последовательно выполняют несколько операций по мере подачи металлической полосы через пресс. Измененное время хода дает здесь явное преимущество. Быстрый ход вверх и медленный ход вниз меняют традиционное окно подачи.
При правильной синхронизации этот измененный тайминг обеспечивает более широкое и стабильное окно для передачи деталей. У металлической полосы есть больше времени, чтобы продвинуться и войти в направляющие штифты, прежде чем пуансон сработает. Такая стабильность снижает риск неправильной подачи, удлинения пилотного отверстия и последующих остановок линии. Операторы достигают более высокой эффективной производительности, поскольку линия работает непрерывно без сбоев датчиков, вызванных неравномерной подачей материала или короткими подачами.
Стандартные кривошипные и эксцентриковые прессы доминируют в отрасли благодаря своей механической простоте. Они используют простое преобразование вращательного движения в линейное. Эта простота делает их очень надежными и относительно недорогими в производстве. Однако их фиксированная гармоническая кривая движения заставляет ползун ударяться о материал с высокой скоростью при работе с высокой частотой циклов.
Прессы Link представляют собой модифицированную кривую. Компромисс очевиден. Стандартные прессы предлагают более низкие первоначальные затраты и более простые требования к техническому обслуживанию. Тем не менее, они не могут соответствовать качеству детали, характеристикам текучести металла и срокам службы инструмента системам движения звеньев при сложных чертежах. При штамповке глубоких и больших панелей лом, полученный на стандартном кривошипном прессе, быстро превосходит первоначальную экономию средств. В конечном итоге вы платите за более дешевый пресс бракованными деталями и сломанными инструментами.
Сервопрессы представляют собой максимальную кинематическую гибкость. Серводвигатели с высоким крутящим моментом позволяют операторам программировать бесконечные профили хода, приостанавливая, реверсируя или замедляя плунжер в любой точке. Вы можете запрограммировать ход маятника на очень быструю работу на неглубоких участках. Однако эта гибкость сопряжена с огромными капитальными затратами, сложной электронной архитектурой и высокими потребностями в энергии.
Механический пресс с восемью звеньями обеспечивает высокоэффективную золотую середину. Он обеспечивает особый модифицированный профиль хода, необходимый для глубокой вытяжки и улучшения текучести металла, но при значительно меньших капитальных затратах, чем сервопресс. Он опирается на традиционную механическую надежность и энергию маховика, а не на сложные сервоприводы и батареи конденсаторов. Для предприятий, которые используют специальные прогрессивные штампы большого объема, где профиль хода не нужно менять ежедневно, механический привод обеспечивает превосходную рентабельность инвестиций.
Особенность | Стандартный кривошипный пресс | Восьмизвенный подвижный пресс | Серво Пресс |
|---|---|---|---|
Кинематика слайдов | Фиксированное гармоническое движение | Механически модифицированный (медленная вытяжка, быстрый возврат) | Бесконечно программируемые профили |
Скорость удара | Высокая скорость производства | Значительно уменьшено | Переменная / Полностью контролируемая |
Влияние на срок службы инструмента | Стандартный износ и удары | Расширен из-за низкого шока | Расширен из-за низкого шока |
Сложность обслуживания | Низкий | Средний (больше связей/штифтов) | Высокий (сложная электроника/охлаждение) |
Хранение энергии | Механический маховик | Механический маховик | Батареи конденсаторов/Прямой привод |
О: Основным преимуществом является измененная кривая скорости скольжения. Механическая связь замедляет удар на этапе рабочей формовки, позволяя металлу течь без разрывов. Затем он быстро ускоряется во время обратного хода. Это дает новое определение производительности и точности за счет отделения скорости формовки от общего времени цикла.
Ответ: Это увеличивает время течения металла до 40% на критическом этапе формовки. Это постоянное давление позволяет материалу равномерно растягиваться по геометрии матрицы. Он предотвращает локальное утончение и разрывы при глубоких вытяжках, а также устраняет незакрепленность металла или образование складок при неглубоких и сложных вытяжках.
О: Нет. Хотя рабочий ход значительно медленнее, чтобы защитить материал и инструмент, пресс компенсирует это гораздо более быстрым обратным ходом. Такой быстрый ход вверх гарантирует, что машина поддерживает или даже увеличивает общее количество ходов в минуту (SPM) по сравнению со стандартными прессами.
Ответ: Это снижает скорость удара, когда матрица входит в контакт с материалом. Такое более мягкое зацепление значительно снижает ударную нагрузку, разрушительную вибрацию и силы прорыва. Минимизируя эти резкие кинетические перемещения, пресс предотвращает выкрашивание пуансона, уменьшает истирание и увеличивает интервалы между плановым обслуживанием матрицы.
О: Да, существующие прогрессивные матрицы физически совместимы. Однако операторы должны регулировать время подачи и передачи. Измененная кинематика слайдов создает другое рабочее окно. Более быстрый ход вверх создает более высокие подъемные силы, что требует повторной калибровки автоматизации перемещения и датчиков в соответствии с новым профилем движения.
О: Основной недостаток – механическая сложность. В системе используется увеличенное количество механических связей, соединительных штифтов и бронзовых втулок по сравнению с простым кривошипным прессом. Эти дополнительные движущиеся части требуют строгих автоматизированных систем смазки и строгого контроля для предотвращения износа и поддержания точности скольжения.
Ответ: Более быстрый ход вверх создает значительно более высокие подъемную силу и инерцию. Слайд очищает пространство матрицы намного быстрее, чем стандартный пресс. Это требует высокосинхронизированной и быстрой автоматизации передачи. Стандартные механические устройства подачи могут с трудом успевать за ними, что часто требует перехода на высокоскоростное оборудование для подачи с сервоприводом.


