
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-21 Происхождение:Работает


Выбор правильной архитектуры печатной машины требует баланса между требуемым тоннажем и эксплуатационной гибкостью. Чрезмерное проектирование приводит к потере площади, а недостаточное количество технических характеристик приводит к отклонению рамы и повреждению инструментов. Руководителям предприятий и инженерам-технологам часто сложно определить точный порог, при котором пресс с открытым зазором становится обузой, а не активом. Вы постоянно сталкиваетесь с этой дилеммой, сравнивая универсальность цеха с жесткостью при больших объемах производства. Мы создали это руководство, чтобы предоставить основу для технической оценки. Это поможет вам определить, когда машина с зазорной рамой станет оптимальным решением для вашего цеха. Мы анализируем механические ограничения, идеальные варианты использования и общую эффективность работы. Вы узнаете, как согласовать требования к штампу с возможностями рамы, избегая дорогостоящих несоосностей. Это гарантирует, что ваш процесс выбора оборудования будет опираться на достоверные данные, а не на догадки.
Оптимальные варианты использования: Прессы с C-образной рамой превосходно справляются с операциями, требующими трехстороннего доступа, частой смены инструмента и малыми и средними производственными циклами.
Структурные ограничения: Конструкция с открытым зазором по своей природе подвержена угловому отклонению (зазору) при нагрузках, близких к максимальным, что делает ее непригодной для работы с сильно несбалансированными или сверхтоннажными прогрессивными штампами.
Эффективность занимаемой площади и размера станины: они занимают значительно меньшую площадь и оптимизированы для станин меньшего размера по сравнению с печатными машинами с прямой стороной (H-образной рамой), идеально подходящими для компактных рабочих пространств и клеточных производственных схем.
Область применения: наиболее эффективен для общих операций по обработке металлов, вырубке, штамповке, гибке и клепке, обычно грузоподъемность которых не превышает 250 тонн.
Оглавление
Конструкция с открытым зазором обеспечивает превосходный доступ для инструментов и эксплуатации, но имеет меньшую жесткость, чем прессы с закрытой рамой. Поскольку передняя часть рамы не имеет опоры, большие нагрузки могут вызвать прогиб рамы и повлиять на выравнивание подъемника относительно станины. Большие размеры станины усиливают этот эффект, поэтому прессы с зазорной рамой в основном используются для небольших деталей и более легких операций штамповки, где нагрузка остается близко к центру рамы.
Стандартные прессы с зазорной рамой обычно работают от 10 до 250 тонн. Превышение этого диапазона увеличивает нагрузку на раму и может привести к появлению зазоров, что влияет на соосность подъёмника и надрессорной балки. Такое несоосность может привести к неравномерному износу штампа, повреждению инструмента и снижению точности детали. Усиленные модели повышенной грузоподъемности могут выдерживать более высокие нагрузки, но для них требуются более крупные рамы и уменьшаются преимущества компактной конструкции с открытым зазором.
Характеристики скорости и хода этой архитектуры делают ее идеальной для штамповки и вырубки на одной станции. Операторы могут быстро подавать материал под разными углами. Поршень быстро вращается, быстро справляясь с задачами высокоскоростной вырубки. Операции заглушки вызывают значительные сквозные удары. Когда пуансон пробивает материал, накопленная в раме пресса энергия мгновенно высвобождается. Рама с открытым зазором поглощает этот обратный тоннаж иначе, чем пресс с прямой стороной, и часто требуются специальные амортизаторы при работе с максимальной производительностью.
Открытая архитектура обеспечивает огромные преимущества при удалении пробок. Отходы легко выпадают или могут быть направлены назад или по бокам через специальные желоба. Это предотвращает накопление отходов, заклинивание штампа или повреждение заготовки. Эффективное удаление лома напрямую приводит к увеличению времени безотказной работы и меньшему количеству остановок для технического обслуживания. Вам не нужно проектировать сложные внутренние системы удаления отходов внутри самого башмака матрицы, что упрощает разработку оснастки.
При мелкосерийной штамповке основное внимание уделяется быстрой настройке и гибкости производства, а не максимальной скорости. Открытая конструкция прессов с зазорной рамой позволяет легко заменять штампы и интегрировать системы быстрой смены штампов, что делает их пригодными для различных задач мелкосерийного производства.
Однако эти прессы имеют ограничения при использовании сложных прогрессивных штампов. Неравномерная загрузка на нескольких станциях может вызвать отклонение направляющих, что приведет к износу инструмента и проблемам с точностью. Они лучше подходят для простых прогрессивных операций, при которых нагрузка остается сбалансированной.
При гибке и формовке часто используются большие или нестандартные заготовки. Открытая конструкция прессов с зазорной рамой обеспечивает лучший доступ для работы с этими деталями. Однако неравномерная нагрузка является обычным явлением, поэтому инструменты необходимо размещать осторожно, чтобы поддерживать баланс сил.
Чеканка требует высокого давления в нижней части хода. Поскольку это создает значительную нагрузку на станину, операторам следует избегать перегрузки печатной машины. Система контроля тоннажа помогает контролировать усилия формования и защищает машину от необратимых повреждений.
Более легкие модели часто служат для точной сборки. Установка, клепка и прессование подшипников требуют умеренного усилия и высокой точности. Линии по производству автомобилей и бытовой техники в значительной степени полагаются на эти машины при выполнении задач по сборке. Открытая передняя часть позволяет операторам или роботам-манипуляторам безопасно и быстро размещать сложные сборки в зоне штампа. Эти специальные приложения для силовых прессов с C-образной рамой максимизируют скорость и доступность машины, сохраняя при этом критические пороговые значения отклонения. Вы можете установить автоматические кормушки и поворотные столы прямо на подставку, создавая компактную автономную сборочную ячейку.
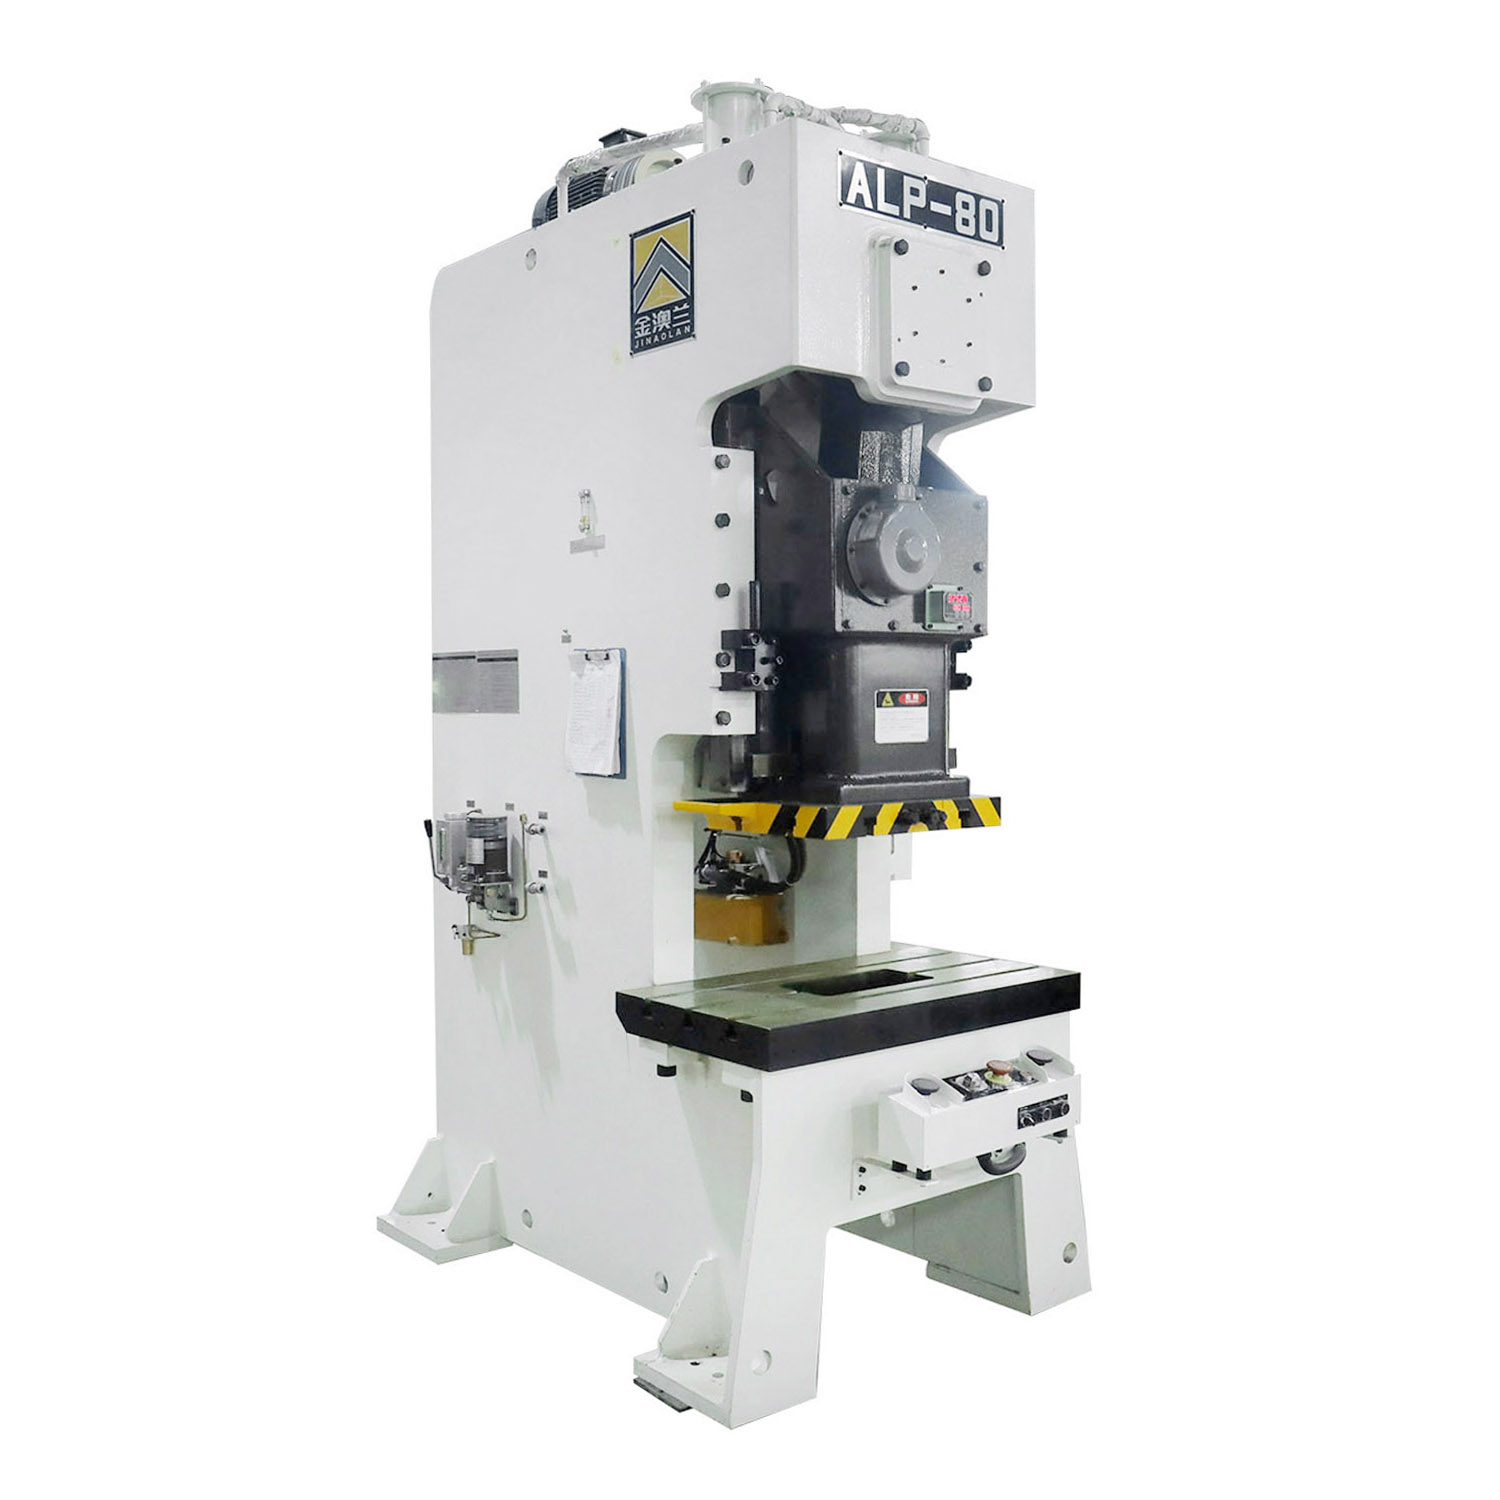

Самый резкий контраст между этими двумя конструкциями — доступность. Рамка с зазором обеспечивает трехсторонний доступ. H-образная рама ограничивает доступ к узким боковым окнам и передним/задним проемам. Эта доступность напрямую влияет на время установки. На предприятиях с частой сменой штампов наблюдается значительное сокращение трудозатрат при использовании станков с открытым зазором. Вилочные погрузчики или тележки с штампами могут подъезжать под разными углами, подъезжая прямо к опорной плите. До крепежа и зажимов легко добраться, не заглядывая в темное закрытое пространство матрицы. Для цеха, выполняющего три или четыре переналадки в день, такая скорость является огромным эксплуатационным преимуществом.
Смещенные от центра нагрузки по-разному влияют на прессы с H-образной рамой и рамой с зазором. Прессы с H-образной рамой обеспечивают лучшую устойчивость, поскольку четырехколонная конструкция поддерживает подъемник со всех углов и уменьшает боковое смещение. Прессы с зазором рамы более чувствительны к неравномерной нагрузке, что может увеличить нагрузку на раму и систему направляющих. Для крупных и тяжелых операций штамповки обычно требуются прессы с H-образной рамой, тогда как прессы с зазорной рамой лучше подходят для небольших компонентов и компактного производства. Выбор правильной конструкции помогает поддерживать точность, снижать износ инструмента и предотвращать дефекты деталей.
Оцените соотношение занимаемой площади и тоннажа. Машины с рамой Gap сочетают в себе значительную ударную мощность при очень небольшой занимаемой площади. Это делает их очень привлекательными для интеграции производства сотовой связи. Вы можете сгруппировать несколько небольших прессов вместе, чтобы создать экономичную производственную линию. H-образная рама аналогичного тоннажа требует гораздо большей занимаемой площади и часто более высокого просвета над потолком. Интеграция объектов упрощается при использовании разрывных рамок. Для их установки редко требуются специализированные котлованы или массивные мостовые краны. Прикрепить их можно непосредственно к стандартному железобетонному перекрытию, используя прочные изоляционные крепления.
Особенность | C-образная рама (с открытым зазором) | H-образная рама (прямая сторона) |
|---|---|---|
Доступность | Отлично (Трёхсторонний доступ) | Ограниченный (Pillars блокируют доступ) |
Жесткость и прогиб | Умеренный (склонен к угловатому зиянию) | Высокий (минимальное отклонение) |
След | Компактный (не требуется яма) | Большой (часто требует фундаментных работ) |
Идеальный производственный цикл | Высокосортный, малообъемный (HMLV) | Малый микс, большой объем |
Сложность оснастки | Одна станция, простая прогрессивная | Сложный, многостанционный прогрессивный |
Грузоподъемность вне центра | От плохого к справедливому | Отличный |
Вариативность производства диктует выбор оборудования. Рамки с пробелами отдают предпочтение средам с большим количеством смешанных клиентов и малыми объемами (HMLV). Операционная гибкость является здесь основным фактором. Одна машина может пробивать скобки утром и монетировать жетоны во второй половине дня. Присущая поршню скорость максимизирует производительность при выполнении разнообразных краткосрочных контрактов. Специализированные высокопроизводительные линии, штампующие одну и ту же деталь миллионы раз, получают больше преимуществ от жесткой и малоизнашиваемой среды прямостороннего пресса. Вы применяете жимы с разрывом, когда ловкость важнее, чем грубая, постоянная сила.
Эргономика ручной подачи значительно превосходит пресс с открытым зазором. Операторам не нужно обходить тяжелые стальные столбы. Обзорность рабочей зоны превосходна, что снижает утомляемость и улучшает контроль качества. Интеграция автоматизации проста. Робототехника, устройства подачи рулонов и автоматизированные системы выброса деталей легко помещаются в корпус машины. Вы можете установить сервоподатчик с одной стороны, конвейер для лома сзади и оставить переднюю часть открытой для доступа для обслуживания без пространственных конфликтов.
Собственный прогиб рамы с зазором влияет на срок службы инструмента. Твердосплавные инструменты с жесткими допусками хрупкие. Если рама пресса раскроется под нагрузкой, пуансон и матрица слегка сместятся. Это раскалывает карбид и разрушает инструмент. Вы должны согласовать дизайн штампа с рамой пресса. Если вам необходимо изготавливать высокоточные детали на силовом прессе с C-образной рамой , используйте штампы с усиленными направляющими. Массивные направляющие штифты и втулки шарикоподшипников внутри матрицы поглощают часть боковых сил. Эта внутренняя направляющая матрицы защищает режущие кромки от углового отклонения пресса, перенося нагрузку по выравниванию с выступов пресса на башмак матрицы.
Практический способ уменьшить зазор рамы — избегать работы печатной машины на полную мощность. Сохранение запаса прочности, например, использование пресса большего тоннажа, чем требуется, помогает уменьшить прогиб и продлевает срок службы оборудования. Установка датчиков тоннажа позволяет обнаружить условия перегрузки и остановить машину при превышении предельных значений. Для требовательных применений модификации рулевых тяг могут повысить жесткость рамы, сохраняя при этом гибкость конструкции с открытым зазором.
Требования к техническому обслуживанию зависят от системы привода. Механические прессы нуждаются в регулярных проверках сцепления, тормозов, маховиков, точек смазки и безопасности. Гидравлические прессы требуют контроля цилиндров, уровня давления и состояния масла. Независимо от типа системы, ранние признаки, такие как необычная вибрация, необычный шум, утечка масла или чрезмерный износ направляющих, должны быть быстро устранены, чтобы предотвратить повреждение оборудования и простои.
Трехсторонняя открытая конструкция создает уникальные проблемы безопасности. Операторы имеют несколько точек доступа в опасную зону. Строгая интеграция безопасности является обязательной. Световые завесы должны закрывать основную рабочую зону оператора. Вы можете настроить их для запуска устройства обнаружения присутствия (PSDI), если это позволяют местные правила, что ускоряет ручные операции. Двуручное управление гарантирует, что руки оператора не будут касаться инструмента до того, как домкрат опустится. Жесткие ограждения, такие как щитки из поликарбоната или стальная сетка, должны блокировать доступ к боковым и задней части пространства матрицы. Соответствие стандартам OSHA и ANSI требует комплексного подхода к защите всего открытого конверта.
Оценка инвестиций в оборудование требует рассмотрения распределения ресурсов и воздействия на объект. Занимаемая площадь и требования к установке рамы с зазором обычно ниже, чем у машины с прямой стороной сопоставимого тоннажа. Этот более низкий входной барьер высвобождает ресурсы для более совершенных инструментов, систем QDC или оборудования для автоматизации. Долгосрочная универсальность обеспечивает постоянную эксплуатационную ценность. Одна машина может обрабатывать огромное количество деталей различной геометрии и материалов. Такая адаптивность гарантирует, что машина редко простаивает, что максимально повышает коэффициент использования цеха.
При расчете окупаемости инвестиций следует учитывать сэкономленное рабочее время и время безотказной работы оборудования. Измерьте точное время, необходимое для замены штампа на прессе с закрытой рамой по сравнению с прессом с открытым зазором. Внедрить принципы одноминутной замены кубика (SMED). Умножьте сэкономленные минуты на норму труда в вашем магазине, а затем на количество переналадок в год. Эффективность увеличивается быстро. Возможность участвовать в торгах по разнообразным краткосрочным контрактам увеличивает плотность вашего производственного графика. Чем быстрее вы сможете организовать работу, тем более конкурентоспособным станет ваше предприятие для мелкосерийного производства.
Вот дальнейшие действия для вашего предприятия:
Проведите аудит текущих производственных циклов, чтобы определить частоту замены штампов и средний требуемый тоннаж.
Рассчитайте точную нецентральную нагрузку и необходимую параллельность станины к плашке для самых сложных штампов, чтобы исключить риски прогиба.
Измерьте имеющуюся у вас площадь, чтобы определить, обеспечивает ли компактная планировка с зазорами более эффективный производственный процесс сотовой связи.
Прежде чем завершить выбор оборудования, проконсультируйтесь с производителем пресса, чтобы провести конкретное испытание по тоннажу для вашего самого тяжелого приложения.
Ответ: Стандартный диапазон составляет от 10 до 250 тонн. Структурная физика ограничивает более высокий тоннаж, поскольку конструкция с открытой передней частью действует как рычаг. Превышение 250 тонн обычно приводит к неприемлемому угловому отклонению. Хотя существуют редкие нестандартные модели грузоподъемностью до 400 тонн, они требуют массивного стального армирования, что сводит на нет преимущества экономии места.
О: Да, но только для коротких или простых прогрессивных штампов. Ограниченная длина кровати ограничивает количество станций. Собственное угловое отклонение под нагрузкой может вызвать заедание или неравномерный износ длинных прогрессивных инструментов с жесткими допусками. H-образные рамы предпочтительнее для сложной прогрессивной работы.
О: Разрыв вызван физикой конструкции с открытой передней панелью. Когда плунжер давит на заготовку, равная сила давит на раму пресса. Без передних стоек, удерживающих конструкцию вместе, верхняя половина рамы слегка прогибается вверх и назад при максимальной нагрузке.
A: С-образная рама имеет открытую переднюю и боковые стороны, что обеспечивает превосходный доступ для операторов и быструю смену инструментов. О-образная рама, или пресс с прямой стороной, имеет замкнутую кольцевую конструкцию с четырьмя угловыми стойками. О-образная рама обеспечивает превосходную жесткость и нулевое угловое отклонение, но ограничивает доступ к области инструментов.
Ответ: Гидравлические прессы обычно лучше подходят для глубокой вытяжки. Они могут обеспечивать полную, постоянную силу на протяжении всей длины хода. Механические прессы достигают максимального тоннажа только в самом низу хода, что может привести к разрыву металла во время глубоких и непрерывных операций волочения.
Ответ: Эти прессы должны быть надежно закреплены, чтобы предотвратить перемещение из-за рабочей вибрации. Обычно они крепятся к железобетонному основанию с помощью прочных анкерных болтов. Между ножками пресса и полом часто устанавливаются виброизоляционные опоры или специальные выравнивающие подкладки для поглощения ударов.


