
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-24 Происхождение:Работает


Выбор оснастки определяет потолок производительности, стоимости детали, постоянства размеров и скорости вывода продукции на рынок. Несоответствие между дизайном детали и архитектурой штампа создает огромные операционные риски в цехе. Чрезмерное проектирование заманивает капитал в ловушку ненужных инструментов, объем которых никогда не достигнет объема, необходимого для возврата инвестиций. Недостаточное проектирование снижает рентабельность из-за высоких требований к ручному труду, медленного времени цикла и нестабильного качества деталей. Необходимо тщательно оценить основные типы штампов — одноступенчатые, составные, комбинированные и прогрессивные — исходя из объема производства, геометрической сложности и требований к допускам. В этом руководстве объясняется, как согласовать геометрию детали с правильной стратегией оснастки, гарантируя эффективное использование капитала при соблюдении строгих инженерных допусков.
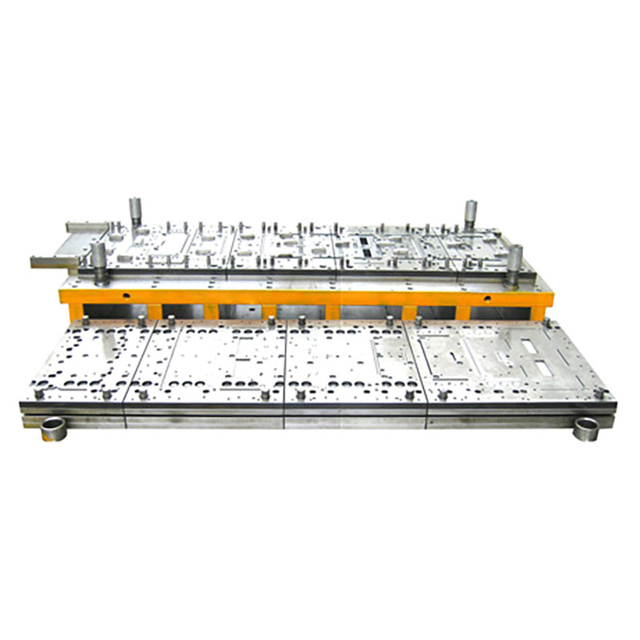
Одноступенчатые штампы: лучше всего подходят для мелкосерийного производства, прототипирования или изготовления исключительно крупных деталей, где основной целью является минимизация первоначальных затрат на оснастку.
Составные матрицы: оптимальный выбор для плоских высокоточных деталей (например, шайб или заготовок зубчатых колес), требующих строгой соосности, позволяющих выполнять несколько резов за один ход без операций гибки. Они обеспечивают более быстрое время изготовления и более низкие затраты, чем прогрессивные штампы.
Комбинированные штампы: гибридный подход, который выполняет как резку, так и формовку (например, гибку или тиснение) за один ход, идеально подходит для определенных геометрических форм, для которых требуется больше, чем просто составной штамп, но меньше, чем прогрессивная установка.
Прогрессивные штампы: стандарт для крупносерийного и сложного производства, предлагающий самую низкую стоимость детали за счет значительных первоначальных инвестиций в проектирование и оснастку.
Оглавление
Выбор правильной архитектуры инструментов требует глубокого понимания того, как листовой металл ведет себя под давлением. Каждый тип матрицы по-разному управляет потоком материала, удалением лома и передачей деталей. Мы должны установить четкие технические определения для основных архитектур инструментов, доступных при штамповке металла, прежде чем сопоставлять их с конкретными производственными циклами.
Одноступенчатые штампы выполняют ровно одну операцию за ход пресса. Эти штампы проектируются для выполнения отдельной функции, например вырубки профиля, прокалывания отверстия или изгиба фланца. Поскольку матрица обрабатывает только один этап, для изготовления многофункциональной детали требуется ряд отдельных одноступенчатых матриц, расположенных в ряд на нескольких прессах.
Операторы или роботы-манипуляторы должны вручную перемещать заготовку между этими отдельными прессами для завершения изготовления детали. Это требование передачи значительно ограничивает количество ударов в минуту (SPM). Одноступенчатая оснастка требует минимального времени на проектирование и использует стандартные наборы штампов, что делает ее легкодоступной для небольших тиражей. Однако использование внешних механизмов передачи увеличивает риск ошибок позиционирования. Если оператор загружает заготовку во вторичную прошивную матрицу немного смещенно от центра, полученное отверстие не будет проверено.
Составные матрицы представляют собой усовершенствованную форму одноступенчатой оснастки. Они выполняют несколько операций резки или прошивки за один ход на одной станции. Инженеры достигают этого, соединяя вместе охватывающие и охватывающие компоненты матрицы. Такое размещение позволяет инструменту одновременно резать внутренние элементы и внешний периметр, когда плунжер достигает нижней мертвой точки.
Во время цикла прессования материал остается надежно зажатым между пуансоном и поверхностью матрицы тяжелой подпружиненной съемной пластиной. Такое зажимное действие предотвращает деформацию или смещение металла, в то время как режущие кромки срезают материал. Хотя составные штампы в основном ориентированы на резку, иногда вы можете интегрировать небольшие операции с поверхностью, такие как мелкое тиснение. Они превосходно справляются с изготовлением идеально плоских деталей с безупречной концентричностью, поскольку внутренние и внешние резы происходят в один и тот же момент.
Комбинированные матрицы выполняют операции резки и формовки за один ход пресса. В отличие от составных штампов, которые ограничиваются плоской резкой, комбинированные штампы обеспечивают возможность трехмерного формования на одной станции. Типичный пример: заготовка круглого диска и немедленное втягивание его в неглубокую чашку до того, как пресс вернется в верхнюю мертвую точку.
Выбор времени — самая сложная инженерная задача в комбинированном штампе. Инструмент должен завершить резку непосредственно перед началом формовки. Такая последовательность позволяет материалу свободно течь в формующую полость, не разрываясь. Комбинированные матрицы сокращают количество необходимых прессов, но требуют точных расчетов зазора для предотвращения упругого возврата, утончения материала и истирания натяжного кольца.
В прогрессивных штампах используется многостанционный инструмент, при котором непрерывная полоса металла проходит через последовательные станции. Оборудование для подачи рулонов подает сырье в матрицу с точным шагом, известным как шаг прогрессии. Каждая станция выполняет отдельную операцию, например штамповку, чеканку или гибку, создавая деталь деталь за деталью.
Материал остается прикрепленным к несущей полосе или полотну, пока он проходит через инструмент. Эта сеть действует как транспортный механизм. Направляющие штифты с пуленепробиваемыми наконечниками входят в предварительно пробитые отверстия в полосе, обеспечивая абсолютное выравнивание до того, как пуансоны ударятся о материал. На последней станции отрезной пуансон отделяет готовую деталь от несущей полосы. Прогрессивные штампы обеспечивают быстрое и автоматическое производство со скоростью сотни ударов в минуту, но они требуют обширных инженерных разработок для управления расположением полос, синхронизацией подъемников и удалением лома.
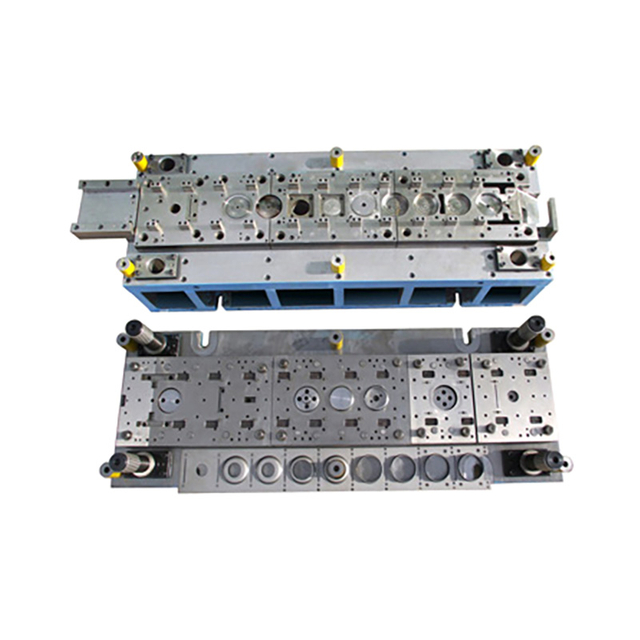
Вы не можете выбрать матрицу, основываясь только на геометрии. Команды по закупкам и проектированию должны провести сравнительный анализ по критическим критериям принятия решений. Баланс этих размеров гарантирует, что выбранный инструмент будет соответствовать реалиям цеха и ограничениям капитала.
Объем определяет вашу стратегию использования инструментов. Вы должны проанализировать контрольные точки объема, чтобы определить, когда затраты на рабочую силу при одноэтапной штамповке превышают амортизацию прогрессивного штампа. Одноступенчатые штампы преобладают в производстве небольших объемов, обычно менее 10 000 единиц. При таком объеме ручной труд, необходимый для перемещения деталей между прессами, остается математически жизнеспособным по сравнению с огромными капитальными затратами на оснастку.
Составные и комбинированные матрицы идеально подходят для производства средних объемов, обычно охватывающих от 10 000 до 50 000 единиц. Они предлагают золотую середину, сокращая рабочую силу, не требуя огромных капитальных затрат. Прогрессивные штампы становятся математическим фаворитом, как только объемы превышают 100 000 единиц. Высокая скорость и автоматизированный характер прогрессивной штамповки быстро сокращают первоначальные инвестиции в проектирование из-за огромного количества единиц продукции, в результате чего стоимость каждой детали снижается до долей цента.
Геометрия сильно влияет на выбор штампа. Прогрессивные штампы с легкостью справляются со сложной трехмерной геометрией, многочисленными изгибами и неглубокими вытяжками. Компоновка с несколькими станциями позволяет инженерам разбивать сложные изгибы на управляемые последовательные этапы. Однако несущая полоса может слегка растягиваться при перемещении между станциями, что может привести к незначительным отклонениям в допусках в местах расположения отверстий с жесткими допусками.
Составные матрицы обеспечивают превосходную плоскостность и концентричность. Поскольку инструмент режет все детали одновременно, плотно зажимая материал, деталь не может сместиться. Это устраняет искажения материала, часто наблюдаемые в прогрессивных установках. Если ваша печать требует строгих допусков между внутренними и внешними деталями на плоской плоскости, составные инструменты всегда превосходят прогрессивные инструменты.
Вы должны разбить первоначальные капитальные затраты на долгосрочные операционные расходы. Прогрессивные штампы влекут за собой значительные затраты. Для предотвращения катастрофических сбоев им требуется сложная обработка на станках с ЧПУ, электроэрозионная обработка проволоки, точные направляющие штифты, подъемники и интеграция встроенных датчиков. Эта сложность увеличивает первоначальные инвестиции и требует использования высококачественных инструментальных сталей, таких как D2, или твердосплавных пластин для участков с высоким износом.
Одноступенчатые и составные матрицы обеспечивают простоту. Для них требуется меньше обрабатываемых компонентов и отсутствуют сложные механизмы подачи полосы, характерные для прогрессивных инструментов. Эта простота напрямую влияет на скорость вывода продукта на рынок. Составные штампы проектируются и изготавливаются значительно быстрее, чем прогрессивные штампы, что значительно сокращает начальные сроки выполнения заказов и позволяет быстрее запускать продукцию.
Время проектирования и изготовления сильно различается в зависимости от типа штампа. Изготовление простой одноступенчатой гибочной матрицы может занять две недели. Сложная прогрессивная матрица с двадцатью станциями может потребовать месяцев проектирования, механической обработки, сборки и испытаний. Вы должны учитывать эти сроки в своем графике запуска продукта, чтобы не пропустить рыночные окна.
Риски обслуживания также масштабируются по мере увеличения сложности. Прогрессивные штампы требуют специализированных производителей инструментов и штампов для регулярной заточки, калибровки датчиков и регулировки времени. Один сломанный пуансон или выдернутая заготовка в прогрессивной матрице останавливает всю производственную линию и может разрушить матрицу. Одноступенчатые и составные штампы, как правило, проще и дешевле обслуживать, поскольку для текущего обслуживания требуется меньше специализированного труда.
Одноступенчатые штампы играют особую и жизненно важную роль в производстве. Вам следует использовать одноэтапные инструменты, если вы сталкиваетесь с низким начальным бюджетом, коротким жизненным циклом продукта или крайне неопределенным рыночным спросом. Они также остаются единственным жизнеспособным вариантом для очень больших или толстых деталей, тоннаж которых превышает грузоподъемность прогрессивных прессов.
Использование одноступенчатых штампов несет в себе определенные риски на производстве. Вы сталкиваетесь с высокой зависимостью от труда операторов при загрузке, циклической работе и разгрузке печатной машины. Такое ручное вмешательство приводит к снижению производительности. Кроме того, ручное перемещение заготовки для вторичных операций увеличивает риск отклонений от детали к детали. Человеческая ошибка во время загрузки может легко вывести расположение отверстия за пределы допуска или привести к бракованию заготовки.
Чтобы снизить эти риски, стратегически используйте одноступенчатые штампы для первоначального рыночного тестирования. Создайте простые инструменты для проверки дизайна вашего продукта и оценки потребительского спроса. Как только объемы заказов стабилизируются и диктуют необходимость ускорения производства, вы можете осуществить запланированный переход на прогрессивную оснастку. Такой поэтапный подход защищает ваш капитал на самом рискованном этапе запуска продукта.
Спроектируйте простые приспособления для раскроя, которые помогут операторам быстро и точно находить заготовки.
Установите световые завесы и крепления для двух рук, чтобы обеспечить безопасность оператора во время ручной загрузки.
Используйте стандартизированные башмаки штампов, чтобы обеспечить быстрое переключение между различными одноэтапными операциями на одном и том же прессе.
Внимательно следите за процентом брака, поскольку ручная обработка часто приводит к более высокому проценту брака, чем автоматическая подача.
Составные штампы доминируют в определенных нишах штамповки металлов. Выбирайте составную матрицу, если у вас высокий спрос на плоские детали, требующие жестких допусков на внутренние и внешние элементы. Общие области применения включают электрические статоры, роторы двигателей и прецизионные шайбы. Эти детали требуют абсолютной концентричности, чего с трудом удается достичь при последовательной резке прогрессивной матрицей.
Основная ценность составной матрицы заключается в ее одновременном режущем действию. Это полностью устраняет проблему «ходьбы» или растягивания материала между рабочими матрицами. Поскольку пуансон и матрица удерживают материал идеально плоским во время резки, полученные детали демонстрируют исключительную плоскостность. Кроме того, эти штампы дешевле и быстрее изготавливаются, чем их прогрессивные аналоги.
Однако составные матрицы имеют строгие ограничения. Они не могут выполнять значительные операции гибки, формовки или волочения. Архитектура инструментов полностью ориентирована на резку. Кроме того, удаление лома иногда может происходить медленнее. Выбивной механизм должен извлечь деталь и кусок лома до начала следующего цикла, что может ограничить максимальное количество ходов в минуту по сравнению с непрерывным потоком прогрессивной матрицы.
Особенность | Соединение умирает | Прогрессивная кубик |
|---|---|---|
Контроль концентричности | Исключительно (одновременная резка) | Умеренная (возможна растяжка полосы) |
Плоскостность детали | Улучшенный (зажат во время сдвига) | Хорошо (может потребоваться установка выравнивания) |
Скорость производства | Средний (ограничен нокаутирующим выбросом) | Очень высокий (непрерывный поток полосы) |
Стоимость оснастки | Умеренный | От высокого до очень высокого |
Формирование возможностей | От «Нет» до «Минимально» (только тиснение) | Обширный (изгибы, прорисовки, чеканка) |
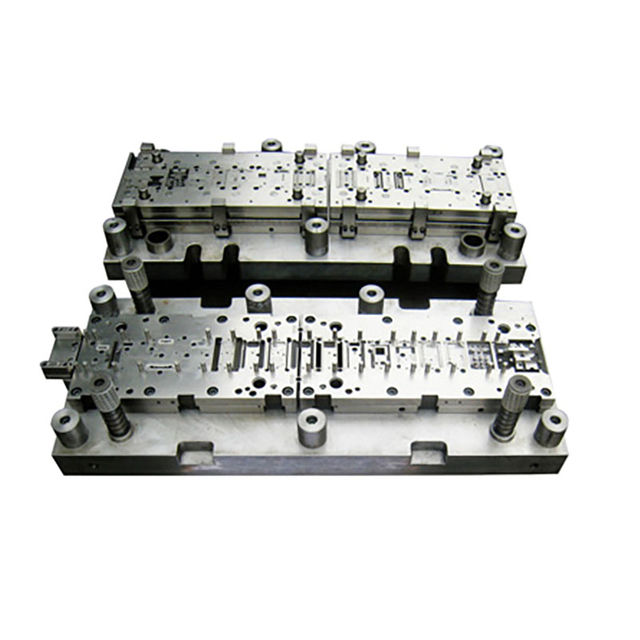
Прогрессивные штампы представляют собой вершину эффективности крупносерийного производства. Вы выбираете прогрессивные инструменты для крупносерийных многофункциональных деталей, требующих автоматизированного производства без участия оператора. Если вам нужны миллионы одинаковых кронштейнов, клемм или зажимов с минимальным трудозатратами, окончательным ответом будет прогрессивная штамповка.
Ценность прогрессивных инструментов заключается в резком снижении стоимости детали. Объединив несколько операций — чеканку, штамповку, гибку и нарезание резьбы — в один непрерывный процесс, вы исключаете вторичную обработку. Пресс работает непрерывно, выплевывая готовые детали в конце хода. Такая автоматизация максимизирует производительность и минимизирует прямые трудозатраты.
Риски внедрения связаны с высокими первоначальными затратами и более длительными сроками разработки. Прогрессивные штампы требуют тщательного анализа конструкции для технологичности (DFM). Вы должны убедиться, что несущая полоса может физически поддерживать деталь на всех станциях без коробления или разрыва. Более того, эти инструменты очень уязвимы к катастрофическим авариям, если материал не подается или заготовка поднимается обратно на поверхность матрицы.
Стратегии смягчения последствий сосредоточены на строгом контроле процессов и интеграции датчиков. Вы должны защитить инструмент от разрушения во время работы на высокой скорости.
Установите датчики приближения, чтобы убедиться, что полоса продвинулась на правильное расстояние шага, прежде чем плунжер опустится.
Используйте акустические датчики, чтобы обнаружить звук выдернутой пули или сломанного пуансона.
Внедряйте строгие графики профилактического технического обслуживания, чтобы обеспечить точность ударов и бесперебойную работу подъемников.
Спроектируйте прочные направляющие штифты с правильными углами входа, чтобы гарантировать абсолютную регистрацию полосы.
Используйте подпружиненные толкатели заготовки, чтобы удерживать полосу напротив задней направляющей.
При оценке инструментов вы должны понимать граничные условия, при которых стандартные штампы выходят из строя. Вы должны различать трансферные штампы и специализированные инструменты для глубокой вытяжки, чтобы завершить оценку сложных деталей. Эти альтернативы применяются, когда прогрессивные или составные матрицы не могут физически манипулировать материалом так, как того требует печать.
Переходные штампы становятся необходимыми, когда деталь слишком велика для прогрессивной матрицы. Если геометрия требует специальной глубокой вытяжки, сильный поток материала растянет и сломает стандартное несущее полотно. При установке трансферной матрицы на начальной станции заготовка полностью освобождается от катушки. Механические пальцы, часто работающие на трехосной сервосистеме, затем физически захватывают свободную часть и перемещают ее между отдельными станциями.
Этот подход устраняет ограничения несущего полотна. Материал может свободно течь в глубокие полости вытяжки, не разрывая окружающую полосу. Трансферные штампы также оптимизируют использование материала, поскольку вы не тратите металл на непрерывную несущую полосу. Хотя системы переноса работают медленнее, чем прогрессивные штампы, они обеспечивают необходимую свободу для производства крупных компонентов глубокой формы, таких как автомобильные масляные поддоны, корпуса приборов или сверхпрочные конструкционные кронштейны.
Отделам закупок и инженерам необходим стандартизированный подход к выбору инструментов. Догадки приводят к раздутым бюджетам, несоблюдению допусков и поломкам печатных машин. Следуйте этой пошаговой методике, чтобы привести конструкцию детали в соответствие с правильной архитектурой матрицы.
Определите геометрию: проанализируйте отпечаток детали. Имеет ли деталь изгибы, фланцы или глубокие вытяжки? Если да, немедленно исключите составные штампы из рассмотрения. Затем вы должны оценить комбинированные, прогрессивные или передаточные штампы в зависимости от сложности операций формовки.
Рассчитайте точку безубыточности: смоделируйте трудозатраты и затраты времени на цикл одноэтапной штамповки в сравнении со стоимостью оснастки и временем изготовления при последовательной штамповке. Определите точный порог объема, при котором автоматическая скорость прогрессивной матрицы окупает более высокие первоначальные затраты на сборку.
Оцените ограничения пресса: проверьте доступный размер пресса, максимальный тоннаж и возможности подающего оборудования. Массивная прогрессивная матрица требует большого пресса и мощного оборудования для перемещения рулонов. Убедитесь, что на вашем предприятии физически можно разместить выбранный инструмент.
Обзор использования материала: рассчитайте процент брака для каждого типа штампа. Прогрессивные матрицы отбрасывают материал на несущем полотне, тогда как одноступенчатые и передаточные матрицы позволяют плотнее вкладывать заготовки. Для дорогих материалов, таких как медь или титан, экономия материала может оправдать использование более медленного типа матрицы.
Выполните проверку DFM: на раннем этапе процесса привлеките инженера по инструментам. Оптимизируйте конструкцию детали для выбранного типа штампа. Небольшие изменения радиусов углов или расположения отверстий могут значительно улучшить поток материала, свести к минимуму количество отходов и снизить преждевременный износ инструмента.
Выполните следующие действия, чтобы завершить разработку стратегии по оснащению и защитить производственный цикл:
Проведите формальную проверку DFM вместе со своей командой инженеров, чтобы выявить функции, которые излишне усложняют архитектуру инструментов.
Выполните расчет безубыточности, сравнивая одноэтапные трудозатраты с прогрессивной амортизацией инструмента, чтобы убедиться, что размещение капитала соответствует вашему производственному прогнозу.
Прежде чем утвердить окончательную конструкцию штампа, проверьте доступный размер станины пресса, максимальный тоннаж и возможности подающего оборудования.
Установите строгие графики профилактического обслуживания и планы интеграции датчиков, чтобы защитить дорогостоящие прогрессивные штампы от катастрофических сбоев.
Производителям, стремящимся повысить эффективность штамповки и выбрать подходящий инструмент для различных производственных требований, Kinglan предлагает оборудование и решения для штамповки металлов, предназначенные для поддержки широкого спектра промышленных производственных задач. Делая акцент на эффективности производства, надежности оборудования и практических производственных потребностях, Kinglan помогает клиентам создавать более эффективные и надежные операции штамповки металлов.
A: К основным категориям относятся одноступенчатые штампы (выполняющие одну операцию за один ход), составные штампы (выполняющие несколько резов одновременно на плоской детали), комбинированные штампы (резка и формовка за один ход) и прогрессивные штампы (перемещение непрерывной полосы через несколько последовательных станций).
Ответ: Вы выбираете составную матрицу при производстве плоских деталей, требующих идеальной концентричности и предельной плоскостности, например шайб. Поскольку материал плотно зажимается во время одновременной резки, он не растягивается и не деформируется, что может произойти при прохождении полосы через прогрессивную матрицу.
Ответ: Несмотря на то, что прогрессивные штампы сильно зависят от сложности детали, они обычно становятся жизнеспособными при объемах, превышающих 100 000 единиц. На этом пороге экономия, обеспечиваемая автоматизированным высокоскоростным производством, компенсирует значительные первоначальные затраты на проектирование и обработку, необходимые для создания многостанционного инструмента.
О: Да, но не одним махом. Производство сложной детали с помощью одноэтапной оснастки требует изготовления нескольких отдельных штампов. Оператору приходится вручную перемещать заготовку с вырубного пресса на прошивной пресс и, наконец, на гибочный пресс, что значительно увеличивает рабочее время.
A: Передаточная матрица используется для деталей, слишком больших или сложных для прогрессивной несущей ленты. Первая станция разрезает заготовку совершенно бесплатно. Механические пальцы затем физически перемещают незакрепленную деталь между последующими станциями формования, что делает ее идеальной для операций глубокой вытяжки.
О: Несущая лента представляет собой непрерывную полосу неразрезанного материала, которая скрепляет отдельные детали при их прохождении через матрицу. Он действует как механизм транспортировки, позволяя направляющим штифтам точно выравнивать материал на каждой станции, прежде чем последний отрезной пуансон отделит готовую деталь.


