
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-21 Происхождение:Работает


Штамповка массивных асимметричных деталей представляет собой сложную инженерную задачу. Вы должны управлять огромным тоннажем на широких площадях станины, не ставя под угрозу параллельность направляющих или качество деталей. При формовании панелей автомобильного кузова, корпусов приборов или крупных компонентов аэрокосмической отрасли требуемая сила редко точно центрируется под плунжером. Эта эксцентричная нагрузка создает огромную нагрузку на конструкцию пресса. Если вы недостаточно определите систему подвески, смещенные от центра силы приведут к преждевременному износу штампа, неприемлемым допускам деталей и катастрофическому повреждению оборудования.
Решение этой проблемы требует оценки фундаментальных структурных различий между архитектурами печатных машин. Выбор четырехточечного или двухточечного пресса определяет долгосрочную эксплуатационную жизнеспособность, срок службы инструментов, совместимость с системами автоматизации и общую эффективность оборудования. Выбор правильной конфигурации гарантирует, что салазки остаются параллельными балке даже при сильных опрокидывающих моментах, защищая как инструмент, так и раму пресса.
Параллельность под нагрузкой: четырехточечный пресс обеспечивает превосходную устойчивость к опрокидыванию салазок при сильной смещенной от центра нагрузке, что делает его обязательным для массивных, асимметричных деталей.
Ограничения по размеру кровати: двухточечные прессы обычно оптимальны для размеров кровати до 120–144 дюймов; превышение этого значения обычно требует четырехточечной архитектуры для предотвращения отклонения.
Инструментальная стратегия и стратегия автоматизации: Многопозиционные передаточные матрицы с тяжелыми несбалансированными нагрузками на концах станины пресса, а также роботизированная автоматизация, требующая больших оконных проемов, требуют угловой опоры четырехточечной системы.
Возможности глубокой вытяжки: четырехточечные системы обеспечивают превосходную стабильность при интеграции массивных подушек матрицы, необходимых для глубокой вытяжки больших автомобильных или бытовых панелей.
Стоимость и возможности. Хотя четырехточечный пресс требует значительно более высоких первоначальных инвестиций и сложного обслуживания, он значительно снижает износ инструментов и процент брака при изготовлении больших панелей.
Оглавление
Система подвески пресса удерживает направляющую и балку в правильном положении во время штамповки. Он равномерно распределяет формовочные усилия и снижает деформацию при больших нагрузках.
Во время штамповки материал отталкивается от ползуна. Со сбалансированными нагрузками легче справиться, но большие или сложные детали часто создают неравномерные нагрузки. Система подвески помогает поддерживать устойчивость и защищать инструмент.
Двухточечный пресс использует два приводных соединения для перемещения ползуна. Такая конструкция обеспечивает хорошую устойчивость при стандартных операциях штамповки, когда нагрузки относительно сбалансированы.
Общие приложения:
Прогрессивные штампы
Стандартные штампованные детали
Сбалансированные производственные процессы
В двухточечных прессах используются направляющие системы, позволяющие уменьшить перемещение салазок под нагрузкой. Они экономически эффективны и подходят для многих общих задач штамповки.
В четырехточечном прессе используются четыре приводных соединения, расположенные по углам направляющих. Такая конструкция обеспечивает лучшую поддержку и повышает устойчивость при тяжелых нагрузках, смещенных от центра.
Преимущества:
Лучшее выравнивание слайдов
Более высокая устойчивость к неравномерным силам
Подходит для больших и сложных деталей.
Четырехточечные прессы обычно используются для глубокой вытяжки и штамповки больших панелей. Их усовершенствованные системы привода обеспечивают более сильный контроль силы, но требуют более сложной синхронизации и обслуживания.
Приводной механизм | Основное приложение | Характеристики доставки силы | Структурное воздействие |
|---|---|---|---|
Стандартный коленчатый вал | Вырубка, неглубокая формовка, высокоскоростные прогрессивные штампы. | Обеспечивает максимальную грузоподъемность очень близко к нижней мертвой точке (НМТ). | Подвержен скручиванию при экстремальных нагрузках, смещенных от центра. |
Эксцентриковая передача | Глубокая вытяжка, формовка больших панелей, тяжелые переносные штампы. | Поддерживает высокий грузоподъемность в верхней части хода (например, на 1/2 дюйма выше НМТ). | Устраняет прокручивание коленвала; обеспечивает массивную жесткость конструкции. |
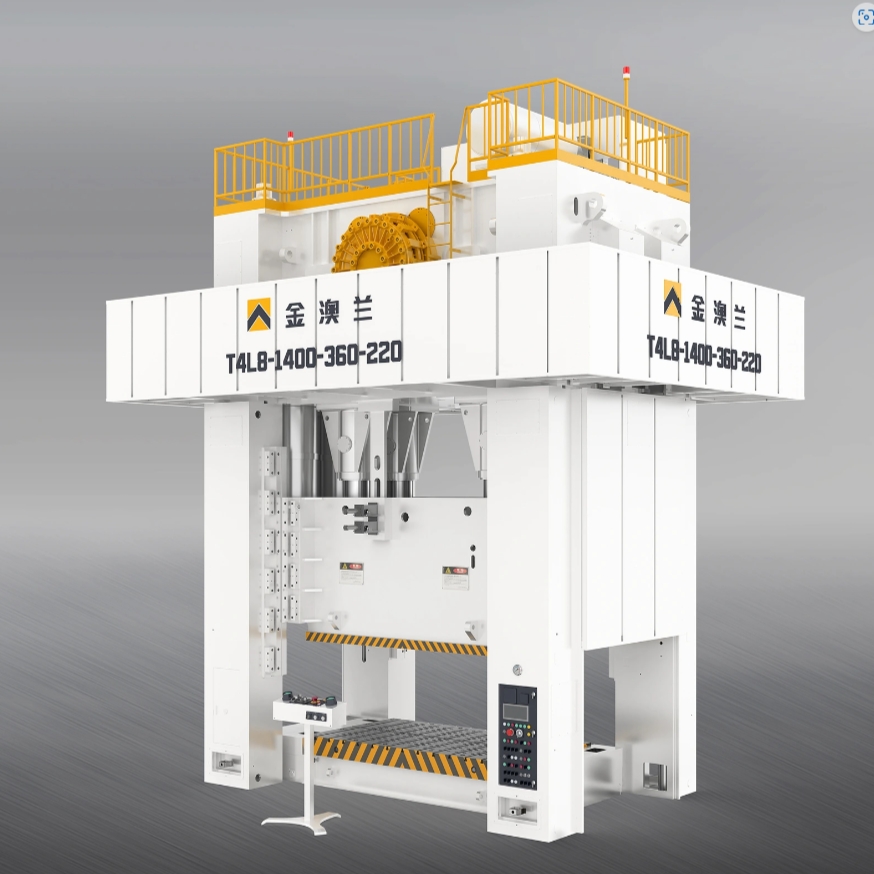
Крупные детали по своей природе создают смещенные от центра нагрузки. Рассмотрите возможность формирования автомобильной дверной панели. Для формирования оконной рамы может потребоваться глубокая вытяжка на одном конце, а на другом конце требуется лишь неглубокая обрезка края двери. Толщина материала, глубина вытяжки и требуемый тоннаж сильно различаются в зависимости от пространства матрицы. Такое неравномерное распределение сил ставит под угрозу структурную целостность пресса.
Неравномерная загрузка может привести к опрокидыванию направляющих и снижению точности штамповки. Когда сила концентрируется на одной стороне матрицы, ползун может потерять параллельность с надрессорной балкой.
Двухточечные прессы в основном полагаются на направляющие системы для управления движением направляющих. При больших нагрузках, смещенных от центра, компоненты направляющих испытывают большую нагрузку и изнашиваются.
Со временем увеличение зазора может снизить точность центровки и повлиять на качество детали.
В четырехточечных прессах используются четыре приводных соединения для лучшего баланса неравномерных сил. Точки опоры помогают поддерживать параллельность направляющих, не полагаясь только на направляющую систему.
Благодаря этому четырехточечные жимы подходят для:
Крупногабаритные штампованные детали
Автомобильные панели
Области применения тяжелой формовки
Глубокая вытяжка требует точного контроля потока материала. Подушки матрицы обеспечивают давление вверх, помогая предотвратить образование складок и трещин во время формовки.
Большие подушки создают значительное сопротивление скольжению. Четырехточечные прессы лучше справляются с этими силами, поскольку суппорт получает поддержку из нескольких точек, обеспечивая более стабильную формовочную поверхность.
Плохое выравнивание суппорта может повлиять как на срок службы инструмента, так и на качество готовой детали.
Общие проблемы включают в себя:
Повреждение от удара: несоосность увеличивает нагрузку на инструменты для прокалывания.
Износ штампа: неправильное выравнивание приводит к трению и более быстрому повреждению инструмента.
Неравномерный поток материала: плохой контроль давления может привести к дефектам формования.
Треснувшие детали. Неправильная формовка может привести к расколам или разрывам.
Проблемы с автоматизацией: движение направляющих может мешать работе систем транспортировки.
Более высокий процент брака: большее количество дефектных деталей увеличивает производственные затраты.
Поддержание правильного выравнивания направляющих помогает продлить срок службы матрицы, улучшить консистенцию продукта и сократить время простоя.
Выбор правильной архитектуры требует строгой технической оценки. Инженеры должны сравнить две системы по критическим производственным показателям, чтобы убедиться, что машина соответствует требованиям к инструментам. Вы не можете просто посмотреть на общий тоннаж; вы должны оценить, как пресс справляется с этим тоннажем по своим физическим размерам.
Техническая метрика | Двухточечный пресс | Четырехточечный пресс |
|---|---|---|
Ограничение ширины стандартной кровати | До 144 дюймов | От 144 до 300+ дюймов |
Грузоподъемность вне центра | Умеренный (сильно зависит от шуток) | Высокий (зависит от угловых питманов) |
Стабильность спереди назад | Ограничено шириной питмана | Отличная угловая поддержка |
Размер окна автоматизации | Стандартный (часто ограничивает возможности больших роботов) | Негабаритный (идеально подходит для 3-осевых систем перемещения) |
Идеальный тип инструмента | Центрированные прогрессивные матрицы | Большие трансферные и панельные штампы |
Технические ограничения диктуют практические ограничения при проектировании печатной машины. Двухточечный пресс становится структурно неадекватным, когда размер слева направо превышает примерно 144 дюйма. За пределами этой ширины расстояние между двумя питманами становится слишком большим. Затвор неизбежно прогибается в центре при больших нагрузках, независимо от толщины отливки.
Размеры спереди назад также играют решающую роль. Широкие кровати, расположенные спереди назад, почти всегда требуют четырехточечного пресса. Двухточечное соединение не может обеспечить достаточную жесткость в глубоком слое. Ползун опрокинется вперед или назад, если груз сместится от точной центральной линии. Например, для штамповки корпуса крупного прибора требуется глубокая станина для размещения вытяжной станции, поэтому конфигурация с четырьмя точками является обязательной.
Кривые отклонения подчеркивают различия между двумя системами. Производители прессов оценивают прогиб в тысячных долях дюйма на фут длины станины. При максимальных номинальных эксцентрических нагрузках двухточечная направляющая имеет более крутую кривую отклонения в неподдерживаемых углах. Материал немного поддается, и параллельность страдает, что приводит к проблемам с оснасткой, упомянутым ранее.
Зазоры гусениц определяют, насколько слайд может опрокинуться, прежде чем рама остановит его. Четырехточечный пресс снижает боковое напряжение, оказываемое на направляющую систему. Поскольку угловые соединения удерживают направляющую плоской, выступы просто направляют вертикальное движение, а не борются с серьезными опрокидывающими силами. Это продлевает срок службы рамы пресса, снижает частоту регулировок клина и обеспечивает более жесткие допуски в течение десятилетий интенсивного использования.
Трансферные штампы представляют собой окончательное испытание стабильности пресса. В процессе транспортировки отдельные детали перемещаются от станции к станции через станину с помощью автоматических передаточных стержней. Первая станция может выполнить глубокую вытяжку, требующую 800 тонн, а пятая станция выполняет окончательную обрезку, требующую всего 50 тонн. Это создает огромный дисбаланс нагрузки слева направо.
Эта несбалансированная природа требует четырехточечной стабильности. Массивная смещенная от центра нагрузка на станцию волочения резко опрокинет направляющую на две точки. Механика угловой опоры четырехточечной системы поглощает этот локальный вес, удерживая всю направляющую параллельно, обеспечивая чистоту работы обрезных станций. Если ползун наклоняется в трансферном прессе, синхронизация трансферных стержней с пространством штампа приведет к неправильной подаче.
Прогрессивные штампы представляют другой сценарий. Двухточечного пресса обычно достаточно для прогрессивных применений, поскольку непрерывная полоса уравновешивает нагрузку на станину. Тем не менее, для тяжелых прогрессивных штампов, штампующих толстую высокопрочную сталь по широким станинам, все же может потребоваться четырехточечная архитектура, чтобы предотвратить центральный изгиб и справиться с серьезным обратным тоннажем (прорывом), возникающим при штамповке толстых материалов.

Современная штамповка во многом зависит от автоматизации. Конструктивные различия в раме пресса определяют, насколько легко можно интегрировать роботизированные системы. Четырехточечные жимы обычно имеют гораздо более широкие стойки, позволяющие разместить массивные угловые тяги и эксцентриковые шестерни.
Более широкие стойки позволяют увеличить оконные проемы. Большие окна облегчают интеграцию роботизированной передачи деталей, конвейеров для удаления массивного лома и автоматизированных систем быстрой смены штампов (QDC). Двухточечный пресс часто имеет более узкие окна, что ограничивает размер оборудования автоматизации, которое может пройти через раму. При выборе печатной машины для полностью автоматизированной линии зазор между окнами так же важен, как и размер станины.
Оценка архитектуры печатной машины требует выхода за рамки первоначальной установки. Долгосрочная эксплуатационная нагрузка, сложность технического обслуживания и требования к энергии сильно влияют на жизнеспособность линии штамповки. Вы должны учитывать физические реалии размещения и обслуживания этих огромных машин.
Массивные прессы требуют массивного фундамента. Четырехточечная коронка значительно тяжелее и шире двухточечной. Эта дополнительная структурная масса требует глубоких котлованов, обширного армирования бетона и специализированных систем виброизоляции. Для 2000-тонного четырехточечного пресса может потребоваться яма глубиной 20 футов, облицованная сильно армированным бетоном и оборудованная водоотливными насосами для сбора нефти.
Зазор над объектом является еще одним важным фактором. Высокая высота четырехточечного эксцентрикового привода часто требует поднятия крыши завода или выкапывания более глубокой ямы, чтобы сохранить эргономичную высоту прохода. Установка четырехточечного пресса требует использования специализированных козловых кранов и сложной логистики для перемещения массивной короны, стоек и направляющих на место. Объект должен иметь структурную мощность для поддержки этих такелажных операций.
Сложность обслуживания зависит от количества движущихся частей. Четырехточечная система имеет в два раза больше соединений, штифтов, подшипников и шестерен, чем двухточечная система. Бригады технического обслуживания должны смазывать, контролировать и, в конечном итоге, восстанавливать вдвое больше компонентов. Механизм регулировки ползуна также более сложен и требует синхронизированной цепной или зубчатой передачи, чтобы обеспечить одновременную регулировку всех четырех винтов шатуна без заеданий.
Однако эта механическая сложность окупается долговечностью инструмента. Жесткая параллельность четырехточечной системы значительно снижает износ штампа. Пуансоны дольше остаются острыми, а секции матрицы не истираются. Сокращение затрат на техническое обслуживание штампов и внеплановых простоев пресса часто компенсирует более высокие требования к механическому обслуживанию самого пресса. Вы тратите больше времени на обслуживание пресса, но значительно меньше времени на извлечение штампов для аварийного ремонта.
Сервоприводная технология меняет традиционный ландшафт механических прессов. Серводвигатели с высоким крутящим моментом заменяют массивные маховики и муфты стандартных механических прессов. Четырехточечный сервопресс представляет собой идеальное решение для больших и сложных деталей, сочетающее жесткость конструкции с бесконечным контролем хода.
Сервотехнология обеспечивает непревзойденное управление скольжением в сочетании с программируемыми профилями хода. Вы можете замедлить скольжение точно в точке удара, выполнить несколько ударов в нижней части хода и оптимизировать скорость волочения для современных высокопрочных сталей. В сочетании с четырехточечной подвеской сервопресс обеспечивает идеальную параллельность и бесконечную гибкость формования, полностью устраняя ударные нагрузки при сохранении полного тоннажа.
Чтобы обеспечить оптимальный выбор печатной машины и готовность объекта, выполните следующие действия:
Проведите комплексный анализ тоннажа и смещенной от центра нагрузки ваших самых тяжелых и сложных штампов, используя существующие производственные данные.
Измерьте необходимые размеры кровати слева направо и спереди назад, необходимые для размещения ваших крупнейших автоматизированных систем транспортировки и лотков для лома.
Установите 4-канальные мониторы тоннажа на свое существующее оборудование, чтобы определить степень тяжести эксцентричной нагрузки в вашем цехе.
Оцените текущий процент брака и журналы обслуживания штампов, чтобы выявить повторяющиеся проблемы, вызванные опрокидыванием направляющих или износом клина.
Запланируйте инженерно-техническую экспертизу, чтобы сопоставить ваши конкретные требования к штамповке с соответствующей конструкцией рамы пресса и подвески.
Ответ: Обычно, когда размер слева направо превышает 120–144 дюйма или когда размер спереди назад слишком велик, требуется угловая поддержка для предотвращения прогиба слайда.
О: Да, но только для небольших деталей, где смещенные от центра нагрузки на первой и последней станциях не превышают номинальную эксцентричную нагрузку пресса и прочность выступа.
Ответ: Это приводит к опрокидыванию направляющих, возникновению огромной поперечной силы на направляющих, неравномерному износу соединений шатуна и, в конечном итоге, может привести к поломке рамы пресса или направляющих.
A: Большие подушки штампа оказывают огромную направленную вверх силу во время глубокой вытяжки. Четырехточечный жим распределяет эту противодействующую силу более равномерно по четырем угловым соединениям, предотвращая прогибание направляющей вверх в центре, что является риском при широком двухточечном жиме.
О: Механически да, из-за двойных соединений, шестерен и подшипников. Однако это часто снижает общие затраты на техническое обслуживание за счет значительного продления срока службы матрицы.
О: Да, настоятельно рекомендуется иметь 4-канальный монитор тоннажа, чтобы гарантировать, что нагрузка распределяется в безопасных пределах по всем четырем соединениям, предотвращая скрытые перегрузки.
Ответ: Конфигурации с четырьмя и двумя точками почти исключительно встречаются в прессах с прямой стороной, поскольку прессы с зазорной рамой (С-образная рама) конструктивно не подходят для обсуждаемых здесь больших тоннажей и размеров станины.


