
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-10 Происхождение:Работает


В операциях штамповки и формовки металлов точность зависит от точного соответствия размеров прессового оборудования и оснастки. Неправильный расчет или неправильная установка высоты закрытия является основной причиной катастрофических поломок матрицы, преждевременного износа инструмента и серьезного повреждения компонентов пресса, таких как рычаг шатуна или коленчатый вал. Для технических закупщиков и технических руководителей несоответствие характеристик пресса существующим запасам штампов приводит к выходу оборудования из строя или дорогостоящей модернизации. В этом руководстве описаны технические механизмы высоты закрытия механического пресса , то, как она определяет совместимость штампов, а также критические критерии оценки, необходимые при стандартизации процедур настройки или закупке нового прессового оборудования.
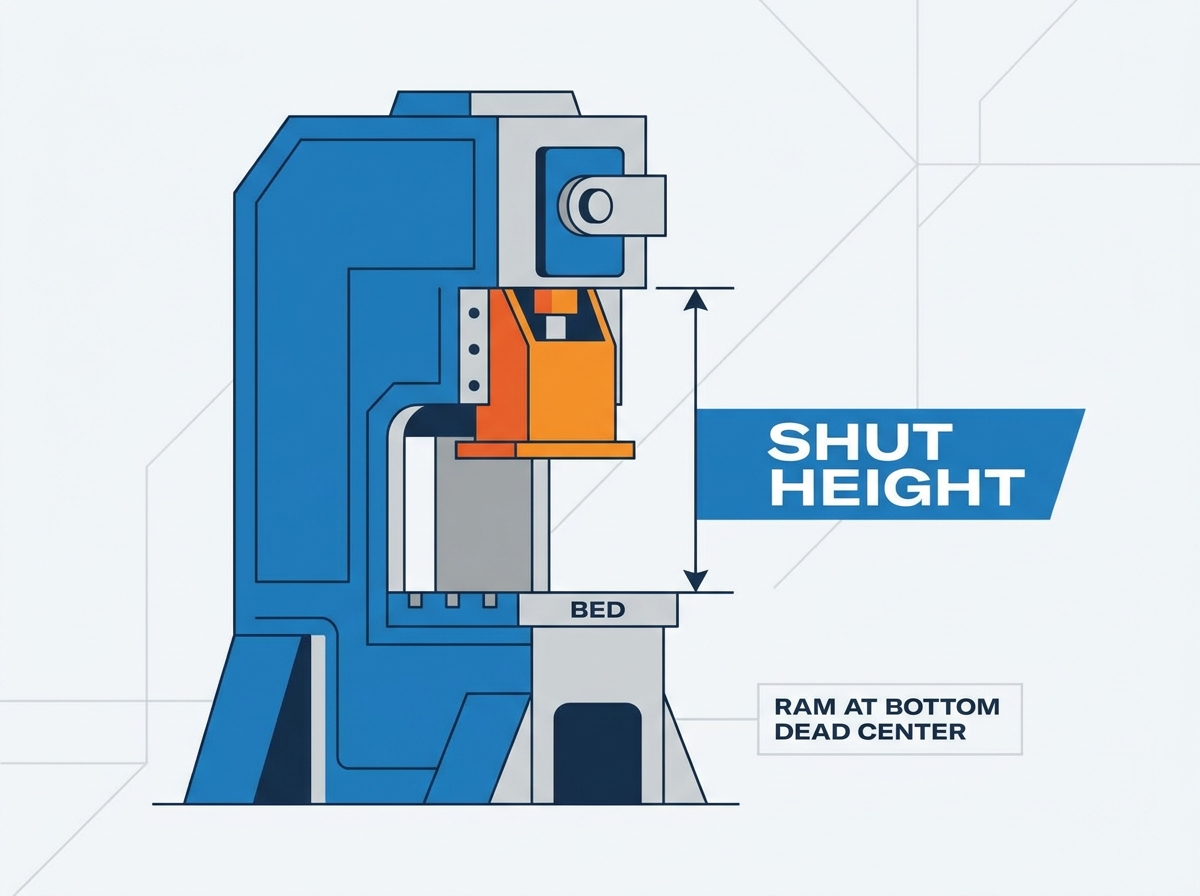
Техническая основа: Высота закрытия силового пресса строго определяется как расстояние от нижней части направляющей (плунжера) до верхней части станины пресса (нижнего рабочего стола), когда ход находится в нижней мертвой точке (НМТ), а регулировка направляющей находится в самой высокой точке.
Различие по высоте штампа: высота пресс-закрытия — это фиксированный размер машины (с диапазоном регулировки), тогда как высота штампа (высота в закрытом положении) — это размер инструмента. Доступное пространство для пресса всегда должно соответствовать высоте матрицы плюс опорных пластин.
Снижение риска: стандартизация расчета высоты закрытия и обучение наладчиков штампов предотвращают чрезмерную регулировку, которая может поставить под угрозу грузоподъемность и структурную целостность пресса.
Влияние на закупки: при оценке нового механического пресса диапазон регулировки ползуна и технические характеристики закрытой высоты должны соответствовать самым большим и самым маленьким штампам предприятия, чтобы обеспечить эксплуатационную гибкость без необходимости использования чрезмерных прокладок или подъемных пластин.
Оглавление
Понимание размеров машины требует строгого соблюдения стандартизированных точек измерения. Вы измеряете высоту закрытия от нижней поверхности подъемника, также известной как направляющая, непосредственно до верхней поверхности станины пресса. Станина пресса служит основным нижним рабочим столом, на котором обычно монтируется опорная пластина. Чтобы провести точное базовое измерение, машина должна находиться в определенном механическом состоянии. Ход пресса должен быть расположен точно в нижней мертвой точке (НМТ). Кроме того, механизм регулировки салазок должен быть установлен до упора вверх. Эта конфигурация представляет собой максимально возможное вертикальное расстояние между направляющей и станиной в нижней части хода.
При измерении этого расстояния операторы должны убедиться, что на обеих поверхностях нет мусора, тяжелого масла или металлических частиц. Даже небольшой кусок металлолома, попавший под измерительный инструмент, испортит базовый расчет. Вы должны измерять фактическую обработанную поверхность ползуна, а не какие-либо прикрепленные монтажные плиты или оборудование для быстрой замены матрицы (QDC), если только эти компоненты не закреплены на постоянной основе и не учтены в постоянных спецификациях машины.

Необходимо различать размеры станка и размеры инструментов. Высота матрицы, часто называемая высотой закрытия, представляет собой общую вертикальную высоту набора матриц, когда она полностью закрыта. В этом состоянии верхние пуансоны полностью входят в нижний блок матрицы, а направляющие штифты сидят на максимальной рабочей глубине. Высота пресс-закрытия — это фиксированный параметр машины, имеющий определенный диапазон регулировки. Взаимосвязь между этими двумя метриками определяет эксплуатационную совместимость.
Рабочая высота пресса в закрытом состоянии всегда должна равняться высоте штампа плюс толщине любой поддерживающей пластины, используемой в установке. Если матрица опирается непосредственно на валик, эта толщина пластины занимает часть доступного машинного пространства. Инженеры-технологи проектируют штампы так, чтобы они работали на определенной закрытой высоте, чтобы обеспечить правильную форму материала без чрезмерного сжатия азотных газовых пружин или уретановых съемников, встроенных в инструмент.
Метрика |
Категория |
Определение |
Состояние измерения |
|---|---|---|---|
Нажмите высоту закрытия |
Размер машины |
Расстояние от поверхности скольжения до станины пресса. |
Ход в НМТ, сдвиньте регулятор полностью вверх. |
Высота штампа (закрытая высота) |
Размер инструмента |
Общая вертикальная высота закрытого набора штампов. |
Пуансоны полностью вошли в блок матрицы. |
Открытая высота |
Размер машины |
Расстояние от поверхности скольжения до станины пресса. |
Ход в ВМТ, сдвиньте регулятор полностью вверх. |
Диапазон регулировки слайда |
Возможности машины |
Общий вертикальный ход шнека. |
Измеряется от максимального верхнего до максимального нижнего положения. |
Общение в цехах часто страдает от дублирования терминологии. Многие машинисты и поставщики инструментов используют термины «высота матрицы» и «высота закрытия» как синонимы. Они часто объединяют их в разговорную фразу «высота закрытия матрицы». Эта привычка создает значительную путаницу при составлении спецификаций оборудования. Технические покупатели и инженеры должны обеспечивать соблюдение строгих определений между размерами машины и размерами инструментов. Размытие этих условий приводит к дорогостоящим ошибкам в закупках.
Например, поставщик оснастки может заявить, что для штампа требуется «высота закрытия 24 дюйма». Если покупатель предполагает, что это означает, что прессу необходима высота закрытия 24 дюйма, он может заказать станок, который окажется слишком маленьким после установки опорной пластины 6 дюймов. Покупатель должен был указать пресс с закрытой высотой 30 дюймов, чтобы вместить 24-дюймовую матрицу и 6-дюймовую опору. Четкая терминология предотвращает эти дорогостоящие просчеты.
Опорные пластины обеспечивают стандартизированную монтажную поверхность для инструментов, но они напрямую уменьшают эффективную высоту закрытия пресса. Когда вы прикрепляете опорную пластину к станине пресса, вы постоянно занимаете часть вертикального зазора. Вы должны учитывать это снижение во время каждой настройки. Инженеры используют стандартную формулу для определения фактического рабочего диапазона.
Формула проста: доступное пространство матрицы = высота затвора механического пресса - толщина опорной пластины. Если не вычесть толщину валика, это приведет к ошибке в расчете, что часто приводит к серьезному повреждению инструмента во время первого хода. Если на предприятии используется несколько поддерживающих пластин разной толщины для разных операций, установщики штампов должны физически проверить установленную пластину перед регулировкой направляющей.
Недостаточный зазор по высоте при закрытии неизбежно приводит к разрушению штампа. Когда операторы устанавливают ползун слишком низко, пресс пытается вывести верхний башмак матрицы за физические пределы нижнего башмака матрицы. Механическая сила пресса подавляет конструкцию инструмента. Это столкновение мгновенно разрушает хрупкие детали твердосплавного инструмента. Он также раскалывает тяжелые стальные башмаки матрицы, сгибает прецизионные направляющие штифты и разрушает внутренние кулачковые механизмы.
Финансовые последствия поломки штампа выходят далеко за рамки обычного технического обслуживания. Замена разбитых твердосплавных пуансонов или ремонт треснутых башмаков штампа обходятся в тысячи долларов. Это также приводит к остановке производственных линий, что приводит к срыву сроков поставки и серьезным простоям в работе. В крайних случаях серьезная авария штампа может привести к необратимой деформации цилиндра пресса, что потребует полного разбора машины и повторной обработки суппорта.
Механический пресс не обеспечивает максимальную номинальную мощность на протяжении всего хода. Он обеспечивает максимальную силу на очень определенном расстоянии выше нижней мертвой точки, обычно на 1/4 дюйма или 1/2 дюйма выше НМТ в зависимости от конструкции машины. Неправильная регулировка ползуна изменяет эту критическую динамику. Когда операторы неправильно регулируют ползун, чтобы компенсировать несоответствующую высоту закрытия, они меняют место контакта инструмента с материалом относительно цикла хода.
Если матрица захватывает материал слишком высоко при ходе, прессу не хватает механического преимущества для завершения работы. Это приводит к остановке пресса, когда машина блокируется внизу. Для освобождения заблокированного пресса требуются специальные гидравлические механизмы разблокировки или опасное ручное вмешательство. Кроме того, попадание материала слишком высоко на кривой тоннажа приводит к серьезной перегрузке, которая может привести к поломке рамы пресса или поломке шатуна.
Ошибка положения слайда |
Механические последствия |
Операционное воздействие |
|---|---|---|
Слайд установлен слишком низко (чрезмерное сжатие) |
Блоки матрицы сталкиваются; тоннаж мгновенно возрастает. |
Разрушенный инструмент, треснувшие башмаки матрицы, напряжение рамы пресса. |
Слайд установлен слишком высоко (недостаточное сжатие) |
Удары не могут полностью проникнуть в материал. |
Некомплектные детали, сильные заусенцы, невозможность извлечения лома. |
Матрица слишком рано захватывает материал при ходе |
Пресс работает за пределами кривой номинального тоннажа. |
Двигатель глохнет, сцепление пробуксовывает, блокируется снизу. |
Стандартизация высоты закрытия во всем парке прессов значительно сокращает время установки матрицы. Методики одноминутной замены кубиков (SMED) основаны на предсказуемых и повторяемых настройках. Когда каждая печатная машина имеет известное и документированное рабочее пространство, операторы тратят меньше времени на передвижение направляющих и измерение зазоров. На предприятиях часто используются стандартизированные параллели или плиты для нормализации высоты матрицы по всему инвентарю.
Делая все штампы одинаковой высоты, вы сводите к минимуму необходимость в значительной регулировке суппортов во время переналадки. Такой подход превращает утомительный и подверженный ошибкам процесс настройки в быструю и эффективную работу. Вместо того, чтобы проворачивать ползун в течение пяти минут, чтобы преодолеть 10-дюймовый зазор между различными штампами, оператору нужно лишь внести незначительные микрорегулировки, чтобы учесть различия в толщине материала.
Человеческая ошибка остается основной причиной сбоев при настройке. Официальные программы обучения для инженеров, руководителей и наладчиков штампов являются обязательными для безопасной работы. Персонал должен хорошо понимать механику закрытой высоты, чтобы предотвратить катастрофические ошибки ручной настройки. Обучение устанавливает ответственность в цехах. Когда наладчики штампов понимают физику механизма регулировки ползуна, они соблюдают физические ограничения оборудования.
Стандартизированное обучение гарантирует, что каждый оператор выполняет одни и те же процедуры проверки перед включением сцепления. Это включает в себя чтение листа настройки, проверку толщины надрессорной балки, проверку индикатора закрытой высоты, а также выполнение ручного переворота или медленного перемещения для подтверждения зазора перед переключением в режим непрерывной работы.
Протоколы безопасности должны предшествовать любым физическим измерениям или регулировкам. Вы должны реализовать строгие процедуры блокировки/маркировки (LOTO), прежде чем помещать руки в пространство для кубика. Отключите основное питание и стравите все остаточное пневматическое давление из систем сцепления и противовеса. Вставьте блоки физической безопасности между подъемником и станиной, чтобы предотвратить неожиданное опускание направляющей вниз под действием силы тяжести.
Как только машина окажется в безопасности, проверьте физические компоненты в рабочей зоне. Измерьте точную толщину установленной в данный момент опорной пластины с помощью прецизионного штангенциркуля. Подтвердите размеры всех необходимых параллелей или стояков. Никогда не предполагайте, что эти компоненты соответствуют схеме установки без физической проверки. Предыдущая смена могла заменить 4-дюймовую балку на 6-дюймовую балку без обновления документации.
Настройка суппорта требует методического подхода, позволяющего обеспечить точность и предотвратить повреждение оборудования. Выполняйте следующие основные шаги во время каждой настройки:
Убедитесь, что матрица правильно расположена и закреплена на опорной пластине.
Снимите предохранительные блоки и восстановите питание двигателя регулировки заслонки.
Доведите ход пресса точно до нижней мертвой точки (НМТ), используя толчковый или толчковый режим машины. Следите за индикатором угла поворота коленвала, чтобы убедиться, что он показывает ровно 180 градусов.
Медленно перемещайте ползунок вниз до тех пор, пока верхний башмак матрицы не соприкоснется с нижним башмаком матрицы или обозначенными установочными блоками.
Примените необходимое установочное давление, чтобы убедиться, что все компоненты правильно прилегают к балке. Не переусердствуйте.
Надежно зафиксируйте шатун и механизм регулировки ползуна, чтобы предотвратить вертикальное смещение во время работы на высокой скорости.
Выполните один пробный ход без материала, чтобы убедиться в плавности работы и правильном зазоре.
На предприятиях часто встречаются штампы, которые слишком коротки для минимальной высоты закрытия пресса. Вы не можете просто расширить регулировку ползуна за пределы проектных пределов, чтобы получить короткую матрицу. При этом обнажается слишком большая резьба на шнеке, что приводит к серьезной слабости конструкции. Вместо этого вы должны безопасно преодолеть разрыв.
Правильный протокол предполагает использование специально разработанных стояков, точных параллелепипедов или более толстых опорных пластин. Эти компоненты безопасно поднимают инструмент до уровня направляющей. Никогда не используйте случайный металлолом, нешлифованные пластины или стопку шайб, чтобы заполнить этот зазор. Некалиброванные прокладки сжимаются неравномерно под нагрузкой, что приводит к смещению штампа, сдвигу пуансонов, а пресс-плунжер испытывает сильную нецентральную нагрузку.
Даже опытные наладчики штампов допускают критические ошибки измерения во время наладки. Неучет толщины материала при расчете высоты закрытой матрицы является частой ошибкой. Матрица должна вмещать листовой металл; игнорирование этого приводит к чрезмерному сжатию. Если вы штампуете сталь толщиной 0,125 дюйма, ползунок должен быть настроен так, чтобы вместить этот дополнительный объем материала.
Другая распространенная ошибка связана с использованием изношенных или некалиброванных индикаторов высоты закрытия. Механические счетчики и цифровые показания со временем смещаются из-за сильной вибрации. Наконец, операторы часто игнорируют силы сжатия азотных газовых пружин или уретановых съемников. Эти компоненты оказывают мощное восходящее давление. Если не учесть это сопротивление, регулировка суппорта будет неточной при реальных рабочих нагрузках, что приведет к разбросу размеров штампованных деталей.
Приобретение новой печатной машины требует комплексного аудита имеющихся у вас штампов. Вы должны измерить закрытые высоты вашего самого большого и самого маленького активного штампа. Эти данные определяют необходимую максимальную и минимальную высоту закрытия для новой машины. Вы также должны оценить длину хода в сочетании с этим размером. Соответствующий зазор является обязательным для выброса деталей и автоматической обработки материалов.
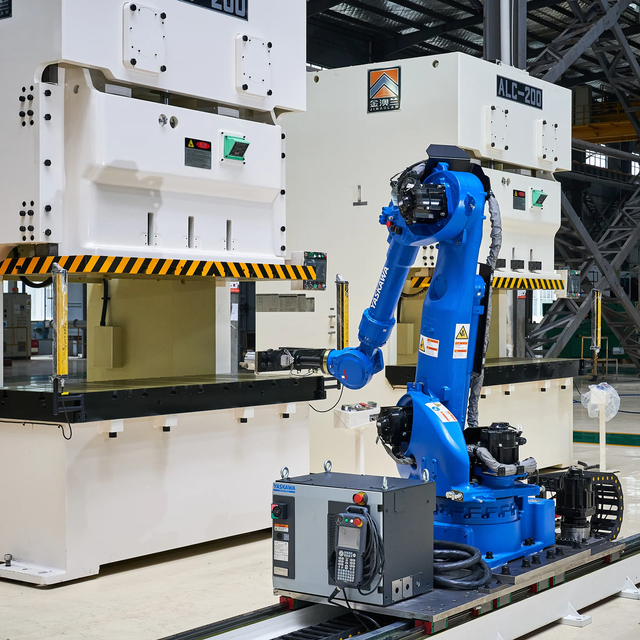
Системы передачи и сервопитатели требуют определенной высоты открытия в верхней мертвой точке (ВМТ). Если высота закрытия соответствует размеру штампа, но ход слишком короткий, ваши системы автоматизации врежутся в инструмент. Просматривая характеристики пресса, наметьте весь цикл хода, чтобы гарантировать, что передаточным пальцам будет достаточно времени и вертикального пространства для входа в матрицу, захвата детали и выхода до того, как опустится плунжер.
Покупатели должны выбирать между моторизованной и ручной системой регулировки направляющих. Моторизованные регулировки, оснащенные цифровыми энкодерами, требуют более высоких первоначальных затрат. Тем не менее, они обеспечивают значительную долгосрочную экономию труда при штамповке с большим количеством продукции и небольшими объемами. Операторы могут ввести определенный размер на панель управления, и ползун автоматически переместится в правильное положение, исключая необходимость ручного проворачивания.
Ручные системы требуют физического труда и требуют больше времени для установки, что делает их более подходящими для специализированных печатных машин, которые работают с одной и той же матрицей в течение нескольких месяцев. Также необходимо оценить запорные механизмы. Гидравлические системы блокировки обеспечивают превосходную удерживающую силу и противостоят вибрации лучше, чем традиционные механические замки, что снижает требования к техническому обслуживанию и предотвращает смещение салазок на протяжении всего срока службы пресса.
Рейтинг тоннажа прессы не представляет собой плоскую линию; это кривая. Прежде чем завершить покупку, вам необходимо просмотреть диаграмму тоннажной кривой производителя. Пресс должен создавать необходимое усилие на определенной высоте закрытия, где матрица начинает обрабатывать материал. Это особенно важно при сравнении операций глубокой вытяжки со стандартной вырубкой.
Для вырубки требуется большой тоннаж, очень близкий к BDC, где пресс, естественно, имеет наибольшее механическое преимущество. Глубокая вытяжка требует постоянного усилия на более высоких участках хода, где механическое преимущество слабее. Если пресс не сможет обеспечить необходимое усилие в точный момент контакта с материалом, оборудование заглохнет или выйдет из строя. Всегда накладывайте требования к усилию штампа на диаграмму грузоподъемности пресса.
Слишком большое удлинение регулировки ползуна приводит к серьезному механическому риску. Когда вы регулируете ползун за пределы предполагаемого диапазона, вы обнажаете слишком большую резьбу на шнековом винте. Это резко снижает жесткость конструкции соединения ползуна и коленчатого вала. Эксплуатация пресса в таких условиях может привести к катастрофическому срезу резьбы при больших тоннажных нагрузках.
Если резьба питмана сорвана, ползун рухнет на матрицу, разрушая оснастку и потенциально разрушая раму пресса. Вы должны строго соблюдать максимальные пределы регулировки, установленные производителем. Многие современные прессы оснащены электронными концевыми выключателями для предотвращения чрезмерной регулировки, но старые механические прессы полностью полагаются на дисциплину оператора и визуальный контроль резьбы.
Матрица может идеально соответствовать параметрам высоты закрытия в BDC, но при этом не работать. Это происходит при недостаточном открытом зазоре в верхней мертвой точке (ВМТ). Сервопитателям, роботизированным передающим пальцам и конвейерам для удаления лома требуется физическое пространство для работы между циклами хода.
Если ход пресса слишком короток по сравнению с требуемой высотой закрытия, у оборудования автоматизации не будет времени или места для очистки области штампа. Это приводит к поломке компонентов питателя и застреванию полос материала. При расчете зазоров всегда учитывайте высоту подъема съемной пластины и траекторию выброса готовой детали.
Строгая документация — наиболее эффективная стратегия предотвращения ошибок установки. Внедрите стандартизированные таблицы настройки, в которых подробно описаны точные показания индикатора закрытой высоты для каждого конкретного штампа в вашем инвентаре. Операторы никогда не должны гадать или полагаться на память. В листе установки также должна быть указана необходимая толщина балки и все необходимые параллели.
Кроме того, используйте физические блоки настройки, часто называемые стопорными блоками, которые устанавливаются непосредственно внутри матрицы. Эти блоки обеспечивают жесткий физический предел. Если оператор устанавливает ползун слишком низко, пресс ударяется об упорные блоки, прежде чем чрезмерно сжимать тонкие пуансоны и полости матрицы. Стоп-блоки действуют как окончательное механическое средство защиты от человеческой ошибки.
Индикаторы высоты жалюзи являются точными приборами, требующими регулярного обслуживания. Установите строгий график профилактического обслуживания для калибровки этих устройств. Персонал по техническому обслуживанию должен физически убедиться, что цифровые показания или механический счетчик точно соответствуют реальным измерениям слайд-кровать.
Используйте сертифицированные прецизионные блоки и циферблатные индикаторы для подтверждения точности. Поместите прецизионные блоки на станину, опустите направляющую до тех пор, пока она не коснется, и сравните физическую высоту блока с показаниями индикатора. Если индикатор отклоняется хотя бы на несколько тысячных дюйма, это может привести к ускоренному износу инструмента или ухудшению качества детали. Регулярная калибровка гарантирует, что ваши операторы могут доверять цифрам на панели управления.
Проведите комплексный физический аудит всех высот активных штампов на вашем предприятии, чтобы определить основу для будущих закупок оборудования.
Проверьте точность существующих индикаторов высоты пресс-закрытия, используя сертифицированные калибровочные блоки и циферблатные индикаторы.
Внедрите стандартизированные таблицы настройки, в которых четко указано необходимое положение суппорта и толщина опоры для каждого инструмента в вашем инвентаре.
Проконсультируйтесь с производителями прессов, чтобы согласовать будущие закупки оборудования с вашими стандартизированными требованиями к инструментам, обеспечивая адекватные диапазоны регулировки ползуна.
Основанная в 1983 году компания Zhejiang Jinaolan Machine Tool производит механические прессы и комплексное оборудование для штамповочных линий, включая системы подачи, штампы и решения для переноса. Модельный ряд прессов усилием от 25 до 2400 тонн поддерживает производителей, которым требуется оборудование, соответствующее размерам оснастки, требованиям автоматизации и производственной мощности.
A: Высота закрытия — это расстояние от направляющей до станины в нижней мертвой точке при регулировке вверх. Высота в открытом положении — это расстояние в верхней мертвой точке при регулировке вверх, определяющее максимальный зазор для снятия детали.
A: Доведите плунжер до нижней мертвой точки, переместите регулятор ползуна в самое верхнее положение и измерьте расстояние по вертикали от нижней поверхности плунжера до верхней части станины пресса или нижнего рабочего стола.
A: Высота закрытия пресса является фиксированным размером машины, но опорная пластина уменьшает доступное пространство матрицы. Доступное пространство равно высоте пресс-затвора минус толщина балки.
О: Если установить слишком низкое значение, пресс попытается закрыться за физическими пределами матрицы, что приведет к поломке матрицы, разрушению инструмента или остановке пресса, заблокированному внизу.
A: Механический счетчик или цифровое считывающее устройство на прессе, которое отображает текущее положение регулировки ползуна, позволяя операторам вернуться к точным настройкам для конкретных штампов.
О: Вы не можете изменить максимальную высоту закрытия, предусмотренную в раме машины, но вы можете изменить рабочую высоту закрытия в определенном диапазоне с помощью механизма регулировки салазок.
Ответ: В промышленности принято называть закрытую высоту штампа «высотой закрытия». Однако технически высота закрытия относится к размерам пресса, а высота закрытия относится к инструментам.


