
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-10 Происхождение:Работает


Приобретение промышленного штамповочного оборудования требует огромных операционных затрат. Выбор неправильных спецификаций напрямую приводит к ускоренному износу инструментов, серьезным узким местам на производстве и серьезным нарушениям безопасности в цехах. Многие предприятия допускают критическую ошибку на ранних этапах процесса закупок. Они не могут полностью определить точный состав заготовки, сложность штампа и долгосрочный диапазон проекта, прежде чем оценивать возможности машины. Это несоответствие между фактическими производственными требованиями и техническими характеристиками машины приводит к неэффективной штамповке и постоянным вмешательствам в техническое обслуживание.
При вам нужна систематическая, ориентированная на инженерно-техническую основу система оценки покупке механического пресса . Этот подход позволяет найти баланс между техническими спецификациями, производственными и акустическими ограничениями и вашими конкретными производственными целями. Анализируя предел текучести материалов, допуски на структурные прогибы и готовность к автоматизации, вы можете обеспечить оборудование, способное справиться с текущими объемами производства, одновременно адаптируясь к будущим высокопрочным сплавам. В следующей разбивке представлены технические параметры, необходимые для выбора, оценки и интеграции подходящей печатной машины для вашего предприятия.
Тоннаж не является статическим показателем: требуемая производительность должна рассчитываться на основе прочности материала на сдвиг, толщины и периметра, включая строгий запас прочности в 20 % для предотвращения перегрузки пресса.
Механизмы привода определяют применение и управление плунжером: механические прессы превосходно справляются с высокоскоростной вырубкой, гидравлические прессы доминируют в глубокой вытяжке с постоянным усилием и превосходным контролем плунжера, а сервопрессы предлагают непревзойденную настройку профиля хода.
Жесткость рамы влияет на срок службы штампа: допуски на прогиб в прессах с C-образной рамой и прессах с прямой стороной напрямую коррелируют с затратами на техническое обслуживание оснастки и точностью детали.
Соответствие требованиям, шум и автоматизация являются базовыми требованиями: современные закупки должны уделять приоритетное внимание соблюдению требований OSHA/ANSI, акустическому управлению и интеграции ПЛК для рулонных питателей, чтобы обеспечить долгосрочную окупаемость инвестиций.
Оглавление
Недостаточный размер пресса приводит к катастрофическому выходу машины из строя. Чрезмерный размер приводит к потере ценной площади и капитала. Вы должны точно рассчитать требования к тоннажу, исходя из конкретного металлургического состава вашей заготовки. Неучет свойств материала приводит к серьезным тоннажным просчетам и повреждению оборудования.
Чтобы определить базовую силу, необходимую для вырубки или прошивки, используйте стандартную формулу тоннажа: Прочность материала на сдвиг × Толщина материала × Длина резки. Этот расчет дает абсолютную минимальную силу, необходимую для разрезания металла. Стандартная мягкая сталь ведет себя под давлением совсем иначе, чем современные высокопрочные сплавы. Высокопрочные материалы требуют значительно измененной кривой силы и вызывают интенсивный удар при прорыве.
Определите общий периметр разреза в дюймах.
Измерьте максимальную толщину материала.
Определите удельную прочность материала на сдвиг в фунтах на квадратный дюйм (PSI).
Умножьте эти три цифры и разделите на 2000, чтобы найти необходимый базовый тоннаж.
Добавьте 20% запас прочности, чтобы учесть затупление инструмента и изменения толщины материала.
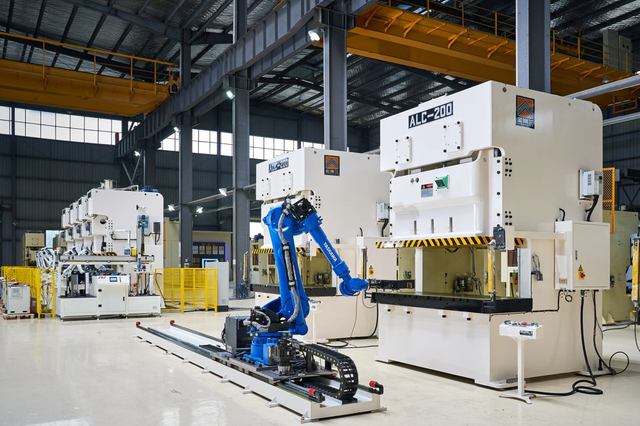
Сквозной удар, или обратный тоннаж, возникает ровно в ту миллисекунду, когда ударник пробивает материал. Внезапный сброс накопившегося давления посылает сильную ударную волну обратно в структуру прессы. Если машине не хватает конструктивной массы, чтобы выдержать этот обратный тоннаж, вы получите трещины в раме, разрушенные зубья шестерен и разрушенные подшипники. Вырубка толстостенных, высокопрочных материалов обеспечивает высочайший уровень обратного тоннажа.
Тип материала | Приблизительная прочность на сдвиг (PSI) | Формирование характеристик |
|---|---|---|
Алюминий 6061-T6 | 30 000 | Требуемый малый тоннаж, минимальный сквозной удар. |
Мягкая сталь (1018) | 50 000 | Стандартная базовая линия для большинства общих операций штамповки. |
Нержавеющая сталь (304) | 75 000 | Высокая скорость упрочнения, требует жесткой оснастки. |
Усовершенствованная высокопрочная сталь (DP780) | 110 000+ | Требуется чрезвычайный тоннаж, создается серьезный обратный тоннаж. |
Всегда предугадывайте будущие производственные изменения. Если в следующем году ваше предприятие перейдет на более прочные материалы, пресс, размер которого точно рассчитан на современную мягкую сталь, выйдет из строя. Внедрите строгий минимальный коэффициент безопасности на 20 % выше текущих максимальных расчетных требований, чтобы защитить корпус машины и компоненты привода от перегрузок.
Механизм привода диктует основные возможности машины. Вы должны сопоставить тип привода непосредственно с вашими конкретными операциями формовки, вырубки или волочения. Каждая технология предлагает различные кривые силы и рабочие скорости.
Механические прессы используют массивный вращающийся маховик и механизм сцепления для привода плунжера. Эти машины превосходно справляются с высокоскоростной мелкой штамповкой, прошивкой и прогрессивной вырубкой штампов. Определяющей характеристикой механического пресса является его кривая усилия. Машина достигает максимального номинального тоннажа только в самой нижней мертвой точке хода, известной как нижняя мертвая точка (НМТ). Если для вашей работы требуется большое усилие на больших высотах хода, механический пресс остановится или серьезно повредит сцепление.
Гидравлические прессы используют жидкость под давлением, воздействующую на цилиндры для перемещения поршня. Они доминируют в области глубокой вытяжки, сложной формовки и низкоскоростных операций. В отличие от механических вариантов, гидравлические системы обеспечивают полный номинальный тоннаж по всей длине хода. Они также обеспечивают превосходный контроль над плунжером. Операторы могут регулировать давление и скорость в любой момент цикла, предотвращая разрыв материала при глубокой вытяжке.
Сервопрессы заменяют традиционные маховик и сцепление высокомоментными серводвигателями, напрямую соединенными с приводным валом. Они обеспечивают непревзойденную универсальность. Вы можете запрограммировать точную скорость ползуна, задать индивидуальное время задержки в нижней части хода для чеканки и мгновенно перевернуть плунжер. Программируемый профиль хода делает сервотехнологию идеальной для сложной формовки и различных производственных циклов. Вы можете запустить сервопресс в маятниковом режиме, при котором плунжер перемещается только на точное расстояние, необходимое для очистки детали, что значительно увеличивает скорость производства.
Тип привода | Лучшие приложения | Характеристика силовой кривой | Скорость и контроль |
|---|---|---|---|
Механический | Высокоскоростная вырубка, неглубокая штамповка, прошивка | Максимальная сила только в нижней мертвой точке (НМТ) | Очень высокая скорость; минимальный контроль хода |
Гидравлический | Глубокая вытяжка, тяжелая формовка, низкоскоростная работа. | Полный тоннаж доступен на протяжении всего хода | Более низкая скорость; отличный плунжер и контроль давления |
Сервопривод | Сложная формовка, переменные детали, чеканка | Полный тоннаж доступен в любой запрограммированной точке | Переменная скорость; полностью программируемые профили хода |
Жесткость рамы напрямую влияет на срок службы штампа и точность детали. При больших нагрузках все металлические конструкции прогибаются. Степень этого отклонения определяет, будут ли ваши пуансоны идеально совмещаться с нижними штампами или врезаться в них. Вы должны оценить конструкцию рамы на основе ваших требований к допускам.
Прессы с C-образной рамой или Gap Frame имеют открытую переднюю и боковые стороны. Такая конструкция обеспечивает превосходный трехсторонний доступ для регулировки инструментов, ручной загрузки деталей и интеграции автоматизированных систем транспортировки. Открытый фронт создает внутреннюю структурную слабость. При большом тоннаже рама испытывает угловое отклонение, которое часто называют зиянием или зеванием. Верхняя часть пресса слегка загибается вверх и в сторону от станины. Это отклонение приводит к смещению инструмента, что приводит к преждевременному износу пуансона и выходу деталей за пределы допусков при тяжелых работах. C-образные рамы обычно предназначены для применений весом менее 250 тонн, где исключительная точность не является основным фактором.
В прессах с прямой стороной или H-образной рамой используется полностью закрытая конструкция с четырьмя опорами. Корона, станина и боковые стойки часто связываются массивными предварительно натянутыми тягами. Эти тяги нагреваются во время сборки и охлаждаются, сжимаясь, стягивая компоненты рамы вместе под огромным давлением. Эта архитектура исключает угловое отклонение. Подъемник движется идеально параллельно станине даже при максимальной нагрузке. Прямые боковые рамы обязательны для крупнотоннажных применений, сложных операций с прогрессивной штамповкой и изготовления деталей с чрезвычайно жесткими допусками.
Тип рамы | Профиль отклонения | Доступ к инструментам | Идеальный диапазон тоннажа |
|---|---|---|---|
C-образная рама (зазор) | Угловой прогиб (зияние) при больших нагрузках | Отличный трехсторонний доступ. | От 20 до 250 тонн |
Прямая сторона | Минимальное вертикальное отклонение, нулевое угловое отклонение | Ограничено передними и задними стеклами | От 100 до 4000+ тонн |
Физические размеры рабочей зоны должны соответствовать вашему текущему инструменту, максимальному размеру сырья и любым будущим прогрессивным штампам, которые вы планируете использовать. Неправильный расчет этих пространственных параметров делает существующие штампы совершенно непригодными для использования.
Высота створки является наиболее важным вертикальным размером. Оно определяется как расстояние от верхней части станины до нижней части направляющей, когда ход находится в нижней мертвой точке, а регулировка направляющей установлена до упора. Если ваша матрица выше максимальной высоты закрытия, она просто не поместится в машину. Если матрица слишком короткая, плунжер не сможет добраться до нее без установки толстых дистанционных пластин.
Оцените толщину и обработку пластины надрессорной балки. Тяжелые прогрессивные штампы требуют массивных опор, которые могли бы поддерживать инструмент по всей длине без провисания. Ищите стандартизированные конфигурации Т-образных пазов, которые подходят к имеющемуся у вас инструменту. Стандартизированные слоты позволяют реализовать системы быстрой смены штампов (QDC), используя гидравлические зажимы и подъемники штампов, чтобы сократить время переналадки с часов до минут.
Измерьте физическую длину и ширину самого большого башмака штампа.
Убедитесь, что башмак матрицы помещается между стойками рамы пресса.
Измерьте закрытую высоту самых высоких и самых коротких штампов.
Убедитесь, что диапазон регулировки салазок пресса соответствует обоим крайним значениям.
Проверьте наличие отверстий для сброса лома в станине, чтобы облегчить автоматическое удаление пробок.
Длина хода определяет максимальную глубину детали, которую вы можете сформировать и при этом успешно извлечь из инструмента. Длина хода должна соответствовать глубине детали, обеспечивая достаточный зазор для автоматизированных систем подачи материала и выталкивания деталей.
Распространенной ошибкой является указание длины штриха, которая едва закрывает нарисованную часть. Если вы рисуете чашку глубиной четыре дюйма, восьмидюймового штриха будет недостаточно. Вам необходим зазор для выхода пуансона из детали, пространство для подъема детали из нижней матрицы и место для того, чтобы автоматика могла смести деталь. Операции глубокой вытяжки требуют исключительно длинных ходов, чтобы обеспечить возможность работы с материалом.
Четко различайте максимальное SPM и эффективное SPM. Механический пресс может похвастаться максимальной производительностью 200 ударов в минуту. Фактическая производительность вашего производства ограничена скоростью обработки материалов. Если ваш роликовый питатель с сервоприводом может точно продвигать рулонную заготовку только со скоростью 80 об/мин, максимальная скорость пресса не имеет значения. Переход на высокоскоростной пресс без одновременной модернизации периферийного подающего оборудования создает узкое место, которое сводит на нет преимущество машины в скорости. Скорость в середине хода также имеет значение. Операции волочения требуют более низких скоростей в середине хода, чтобы предотвратить разрыв металла, даже если машина может работать быстрее.

Среда промышленной штамповки по своей сути опасна. В современных закупках приоритетом должны быть безопасность операторов и строгое соблюдение нормативных требований. Покупка оборудования, которому не хватает современной надежности управления, подвергает операторов серьезным травмам, а предприятие — огромной юридической ответственности.
Базовые функции безопасности не подлежат обсуждению. Машина должна быть оснащена световыми завесами подходящего размера, которые мгновенно останавливают плунжер, если оператор нарушает инфракрасную плоскость. Физические жесткие ограждения должны закрывать все движущиеся компоненты привода, маховики и точки защемления. При ручных операциях погрузки двуручные элементы управления, предотвращающие привязку, гарантируют, что руки оператора будут надежно зафиксированы на консоли до того, как подъемник начнет цикл. Эти элементы управления должны требовать одновременного срабатывания, чтобы операторы не могли нажать одну кнопку.
Соблюдение правил OSHA 1910.217 и стандартов ANSI B11.1 для механических прессов является обязательным. Для этого требуется двухклапанное управление сцеплением/тормозом с мониторами перекрестной проверки. Если один клапан выходит из строя, второй клапан останавливает пресс, а монитор предотвращает следующий цикл до тех пор, пока неисправность не будет устранена. Избегайте покупки импортного или интенсивно используемого оборудования, в котором отсутствуют эти современные резервные системы безопасности. Модернизация устаревших средств управления в соответствии с текущими правовыми стандартами требует дорогостоящего послепродажного проектирования и повторной сертификации.
Автономные прессы с ручной подачей не могут конкурировать в современном крупносерийном производстве. Ваше новое оборудование должно функционировать как центральный узел автоматизированной штамповочной ячейки. Оцените систему управления печатной машиной на предмет совместимости открытой архитектуры с периферийным оборудованием.
Основной программируемый логический контроллер (ПЛК) должен беспрепятственно взаимодействовать с сервоприводными роликовыми питателями, приводными правильными устройствами, разматывателями и конвейерами для лома. Закрытая запатентованная система управления вынуждает вас полагаться на ручную настройку и препятствует синхронизированной автоматизации. Стандартные элементы управления от таких производителей, как Allen-Bradley или Wintriss, обеспечивают необходимые пути интеграции.
Ищите встроенные программируемые концевые выключатели на базе резольвера (PLS). Эти электронные ограничения позволяют запускать внешние события, такие как подача частичного выброса воздуха или сигнал питателю о движении вперед, на точных отметках поворота коленчатого вала. Также необходимы встроенные входы датчиков защиты кристалла. Эти датчики проверяют, что деталь выдвинулась и материал подается правильно, прежде чем разрешить следующий ход, предотвращая катастрофические поломки штампа. Встроенные датчики тоннажа отслеживают силу каждого удара, мгновенно останавливая машину, если тупой удар или удвоение материала увеличивает требуемую силу.
Физическая реальность установки тяжелого промышленного оборудования создает значительные пространственные, структурные и экологические проблемы. Прежде чем окончательно определиться со спецификациями машины, вы должны оценить инфраструктуру вашего предприятия.
Проверьте зазор до потолка. Большие прессы с прямыми боковыми сторонами имеют массивные коронки и приводные двигатели, установленные сверху. Убедитесь, что у вас есть вертикальное пространство не только для машины, но и для мостового крана, необходимого для сборки короны во время установки и подъема двигателя для будущего обслуживания. Проверьте площадь пола, чтобы гарантировать достаточный доступ для вилочных погрузчиков для загрузки рулонов и удаления контейнеров для лома.
Динамические нагрузки диктуют требования к фундаменту. 60-тонная С-образная рама может стоять на стандартном железобетонном полу. Для 600-тонного пресса с прямой боковой частью, выполняющего тяжелую заготовку, требуется специализированная бетонная яма с тяжелой арматурой. Фундамент должен поглощать огромную кинетическую энергию, которая часто в 1,5–2 раза превышает статический вес машины. В помещениях с чувствительным соседним оборудованием необходимо предусмотреть виброизоляционные крепления для предотвращения прохождения ударных волн через плиту перекрытия.
Немедленно устраните акустическое воздействие. Механические прессы генерируют серьезные уровни децибел во время тяжелых операций вырубки. Этот шум легко превышает порог охраны слуха OSHA в 85 дБА. Возможно, вам придется спроектировать акустическую оболочку вокруг штамповочной ячейки или указать в инструменте специальные демпфирующие материалы, чтобы поддерживать рабочую среду, соответствующую требованиям. Оцените свою инженерную инфраструктуру. Убедитесь, что у вас есть достаточные трехфазные перепады мощности, достаточный объем сжатого воздуха для пневматических муфт и цилиндров противовеса, а также соответствующие протоколы работы с жидкостями в гидравлических системах.

Машина настолько надежна, насколько надежна обслуживающая ее сеть. Длительные простои разрушают производственные графики. Прежде чем совершить покупку, вы должны тщательно оценить внутреннюю инфраструктуру поддержки производителя оригинального оборудования.
Оцените доступность критически изнашиваемых компонентов. Накладки сцепления и тормоза, бронзовые клинья, концевые выключатели поворотных кулачков и насосы системы смазки со временем потребуют замены. Может ли ваша группа технического обслуживания получить доступ к этим компонентам, не разбирая всю раму машины? Системы мокрого сцепления работают в масляной ванне, обеспечивая более длительный срок службы и лучший отвод тепла, чем сухие сцепления, но требуют более сложного обслуживания жидкости. Требуются централизованные автоматизированные системы смазки. Они непрерывно подают дозированное масло или смазку на важные поверхности подшипников, предотвращая катастрофические нарушения трения, вызванные пропуском смазки вручную.
Изучите запасы запасных частей OEM-производителя. Выбор более дешевого и малоизвестного бренда часто приводит к катастрофе, когда запатентованный компонент выходит из строя. Если производитель не имеет запасных частей на внутреннем складе, вам придется неделями простоять в ожидании международной доставки и таможенного оформления. Требуйте четкой структуры гарантии и проверяйте гарантированное время реагирования для технических специалистов по выездному обслуживанию, прошедших обучение на заводе.
Оценка оборудования исключительно на основе его способности работать с конкретными деталями сегодняшнего дня ограничивает вашу эксплуатационную гибкость. Вы должны проанализировать общую универсальность машины, профили энергопотребления и способность выполнять разнообразные будущие проекты, чтобы максимизировать отдачу от инвестиций.
Энергоэффективность существенно различается в зависимости от технологии привода. Традиционные механические прессы используют постоянно работающие главные двигатели, которые поддерживают вращение массивных маховиков, потребляя значительную электроэнергию, даже когда плунжер простаивает. Сервопрессы полностью исключают маховик. Их двигатели с высоким крутящим моментом потребляют пиковую мощность только во время фактического хода формовки и могут даже регенерировать мощность обратно в систему во время замедления. Эта фундаментальная разница в потребляемой мощности влияет на долгосрочную эксплуатационную эффективность и стратегии снижения пиковой нагрузки.
Оцените адаптивность машины. Универсальная машина позволяет вам участвовать в торгах по более широкому спектру контрактов. Гидравлический пресс с программируемыми профилями давления может переключаться с алюминиевых корпусов глубокой вытяжки утром на чеканку тяжелых стальных кронштейнов во второй половине дня. Сервопресс может имитировать высокоскоростной щелчок механического пресса для вырубки, а затем переключаться на медленное, контролируемое сжатие для формирования сложной геометрии. Отдавайте предпочтение оборудованию, которое расширяет возможности вашего предприятия, а не привязывает вас к одному жесткому методу производства.
Прежде чем обращаться к производителю, проверьте свой текущий запас штампов, чтобы задокументировать высоту закрытия, размеры станины и необходимый тоннаж.
Рассчитайте максимально необходимое усилие, используя прочность на сдвиг самого твердого сплава, который вы планируете использовать, добавив строгий запас прочности 20%.
Прежде чем окончательно определиться с занимаемой площадью машины, проверьте толщину плит перекрытия вашего объекта, допустимую динамическую нагрузку и зазор мостового крана.
Используйте ПЛК с открытой архитектурой, чтобы обеспечить немедленную совместимость с существующим оборудованием для подачи рулонов и удаления лома.
Основанная в 1983 году компания Zhejiang Jinaolan Machine Tool производит механические прессы и сопутствующее оборудование для штамповочных линий, включая системы подачи, штампы и решения для передачи. Имея прессы мощностью от 25 до 2400 тонн, компания поддерживает производителей, которым требуется скоординированное оборудование для автоматизированной штамповки металлов.
Ответ: Требуемый тоннаж рассчитывается путем умножения прочности материала на сдвиг на толщину материала и общую длину периметра разреза. Всегда добавляйте минимум 20% запаса прочности к этому базовому расчету, чтобы учесть различия в материалах, затупление инструмента и предотвратить перегрузку рамы пресса.
Ответ: Обратный тоннаж, или сквозной удар, представляет собой сильное высвобождение энергии, которое происходит в ту миллисекунду, когда ударник пробивает материал. Это внезапное сообщение вызвало мощную волну шока в прессе. Если конструкция машины не рассчитана на такое воздействие, обратный тоннаж приведет к растрескиванию рамы и разрушению приводных шестерен.
Ответ: Гидравлические прессы выбираются для глубокой вытяжки и сложной формовки, поскольку они обеспечивают полный номинальный тоннаж по всей длине хода. Они также обеспечивают превосходное управление плунжером, позволяя операторам точно регулировать скорость прессования и давление в любой точке, что предотвращает разрыв материала при глубокой вытяжке.
A: Высота закрытия — это расстояние по вертикали от верхней части станины до нижней части направляющей, когда ход находится в нижней мертвой точке (полностью вниз), а регулировка направляющей установлена до упора вверх. Он определяет максимальную высоту матрицы, которая физически может поместиться внутри машины.
Ответ: Прессы с C-образной рамой имеют открытую переднюю часть, из-за чего рама слегка прогибается при больших нагрузках. Это угловое отклонение приводит к смещению верхнего пуансона по отношению к нижнему штампу. Повторяющееся несоосность приводит к преждевременному износу инструментов, сколам пуансонов и появлению деталей, не соответствующих размерным допускам.
О: Редко. Хотя машина может обеспечивать высокую производительность, реальная скорость производства ограничена периферийной автоматизацией. Если ваш роликовый питатель с сервоприводом не может точно продвигать материал или ваша система выталкивания не может очистить деталь достаточно быстро, вам необходимо уменьшить скорость пресса, чтобы она соответствовала автоматизации.


