
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-21 Происхождение:Работает


При высокоточной штамповке металла жесткость конструкции пресса с Н-образной рамой (прямолинейной) полностью зависит от его приводного механизма. Переход от C-образной рамы к H-образной раме решает основные проблемы прогиба, но внутренняя конфигурация точек определяет максимальную производительность в цеху. Указание неправильной конфигурации точки приводит к серьезным сбоям в работе. Вы столкнетесь с опрокидыванием направляющих при нагрузках, смещенных от центра, преждевременным износом матрицы и неприемлемыми допусками деталей. Чтобы максимизировать срок службы инструмента и время безотказной работы, инженеры должны оценить конкретные механические характеристики одноточечного и двухточечного пресса . В этом руководстве изложены технические критерии соответствия архитектуры пресса конкретным размерам станины, требованиям к тоннажу, системам привода и применению инструментов. Мы рассмотрим, как распределение силы влияет на прогрессивные штампы и почему согласование машины с металлом не подлежит обсуждению.
Распределение нагрузки: одноточечные прессы превосходно справляются с тяжелыми операциями, расположенными в центре, тогда как двухточечные прессы обязательны для управления смещенной от центра нагрузкой в прогрессивных установках штампов.
Ограничения по размеру станины. Для больших размеров станины (обычно более 48 дюймов слева направо) требуются двухточечные конфигурации для обеспечения параллельности направляющих.
Потолки тоннажа: двухточечные прессы с H-образной рамой обычно обеспечивают более высокую максимальную грузоподъемность по сравнению с одноточечными моделями, что делает их незаменимыми для тяжелых условий штамповки с несколькими станциями.
Совместимость инструментов. Для прогрессивных и переносных матриц обычно требуется двухточечная архитектура для предотвращения опрокидывания суппорта и защиты дорогостоящего инструмента.
Стоимость и возможности. Хотя двухточечные прессы с H-образной рамой требуют более высокого начального капитала и более сложного обслуживания, они значительно сокращают долгосрочные затраты на замену инструментов при работе с несколькими станциями.
Оглавление
Установление базовых критериев успеха для прямосторонних прессов требует строгого внимания к минимизации прогиба. Вы должны поддерживать параллельность суппорта и станины при большой нагрузке для производства точных деталей. H-образная рама обеспечивает превосходную общую жесткость по сравнению с конструкциями с открытой спиной. Механика внутреннего привода определяет, как именно эта жесткость передается инструменту. Количество соединений, приводящих в движение ползунок, фундаментально меняет распределение силы. Когда вы идете по топающему полу, разница между машиной, разрывающей штампы, и машиной, работающей плавно, часто сводится к этой внутренней архитектуре.
В одноточечном прессе для передачи усилия используется один соединительный стержень, расположенный в центре ползуна. Такая конструкция обеспечивает мощное и точное усилие для централизованных операций, таких как вырубка, чеканка и глубокая вытяжка. Однако, поскольку нагрузка сосредоточена в одной области, салазки имеют меньшую поддержку по краям. При неравномерной нагрузке ползун может наклониться, увеличивая износ направляющей и влияя на точность оснастки. Таким образом, одноточечные прессы лучше всего подходят для применений, где нагрузка остается сбалансированной и центрированной.
В двухточечном прессе используются два отдельных соединения для распределения силы по направляющей. Вместо одного центрального шатуна к левой и правой сторонам узла направляющих крепятся две соединительные тяги. В системе привода часто используется привод продольного вала или двойные эксцентриковые шестерни. Эти механизмы идеально синхронизируют два соединения, обеспечивая синхронизированные односторонние удары по значительно более широкой площади. В верхней части пресса расположена зубчатая передача гораздо большего размера, обеспечивающая абсолютно синхронное движение обоих питманов.
Эта конструкция с двойным подключением противодействует опрокидывающим моментам. Он оказывает одинаковое давление вниз как на левую, так и на правую стороны направляющей одновременно. Когда груз смещается от центра, вторичное соединение обеспечивает необходимое сопротивление, чтобы салазки оставались параллельными станине. Предприятия в значительной степени полагаются на двухточечные прессы с H-образной рамой для операций на нескольких станциях, асимметричной штамповки деталей и операций с широкой станиной, где требования к силе распространяются на большую физическую площадь.
Приводя каретку из двух точек, машина эффективно устраняет зазор между оснасткой. Думайте об этом как о тяжелом куске фанеры. Если держать его одной рукой в центре, он раскачивается. Если вы держите его двумя разведенными руками, он останется ровным и устойчивым. Эта механическая реальность делает двухточечную архитектуру основой современных прогрессивных штамповочных линий. Продольный вал предотвращает крутильное скручивание, гарантируя, что левая и правая стороны ползуна достигнут нижней мертвой точки в одну и ту же миллисекунду.
Сравнение этих двух конфигураций требует анализа важнейших инженерных и производственных показателей. Вы должны оценить, как каждый пресс справляется с физическими нагрузками, размерными ограничениями и приложением необработанной силы. При проверке линии штамповки мы используем определенный набор критериев, чтобы определить, соответствует ли пресс инструменту.
Рассчитайте максимальную нецентральную нагрузку, создаваемую конкретной матрицей.
Измерьте необходимый размер станины слева направо, чтобы полностью поддерживать башмак матрицы.
Определите общий требуемый тоннаж и то, как этот тоннаж распределяется по станциям.
Оценить обратные тоннажные характеристики штампуемого материала.
Оцените физическое пространство, доступное для автоматизации и сбора мусора.
Смещенные от центра нагрузки могут повлиять на точность пресса и срок службы инструмента. В одноточечных прессах неравномерная нагрузка создает наклоняющую силу на ползуне, увеличивая износ направляющих и вызывая возможное повреждение инструмента. Двухточечные прессы решают эту проблему, распределяя усилие через две точки соединения, улучшая стабильность скольжения и обеспечивая лучшее выравнивание во время многостанционной штамповки. Это помогает защитить штампы, уменьшить износ и улучшить стабильность деталей.
Выбор пресса зависит не только от тоннажа, но и от требований к размеру станины. Одноточечные прессы имеют ограниченную ширину, поскольку центральный привод не может полностью поддерживать более широкие салазки, что может привести к отклонению и снижению точности. Двухточечные прессы распределяют усилие через два соединения, что позволяет использовать станины большего размера, сохраняя при этом выравнивание направляющих. Они лучше подходят для широкого инструмента, длинных прогрессивных штампов и крупномасштабной штамповки.

Общий тоннаж сам по себе не определяет возможности пресса. Одноточечные прессы хорошо подходят для централизованной загрузки, но сталкиваются с ограничениями при более высоком тоннаже, поскольку одна точка привода должна выдерживать все силы. Двухточечные прессы распределяют нагрузку на две точки соединения, повышая стабильность и поддерживая большую площадь инструментов. Например, двухточечный пресс усилием 400 тонн может распределять усилие по широкой прогрессивной матрице, обеспечивая лучшее выравнивание и точность по сравнению с одноточечным прессом.
Спецификация Метрика | Одноточечная архитектура | Двухточечная архитектура |
|---|---|---|
Вектор силы | Централизованная, одна ось вниз | Распределенная, двойная нисходящая ось |
Масштабируемость ширины кровати | Ограниченный (обычно до 48 дюймов) | Обширный (легко превышает 84 дюйма) |
Эксцентриковая обработка грузов | Плохо (высокий риск опрокидывания слайда) | Отлично (собственная боковая устойчивость) |
Приводной механизм | Одиночный шатун, коленчатый вал спереди назад | Двойные шатаны, продольно-вальный привод |
Основное приложение | Тяжелая вырубка, глубокая вытяжка, чеканка | Прогрессивные штампы, системы переноса |
Потенциал износа рукоятки | Высокий, если подвергаться нецентральным нагрузкам | Низкий благодаря сбалансированному распределению силы |
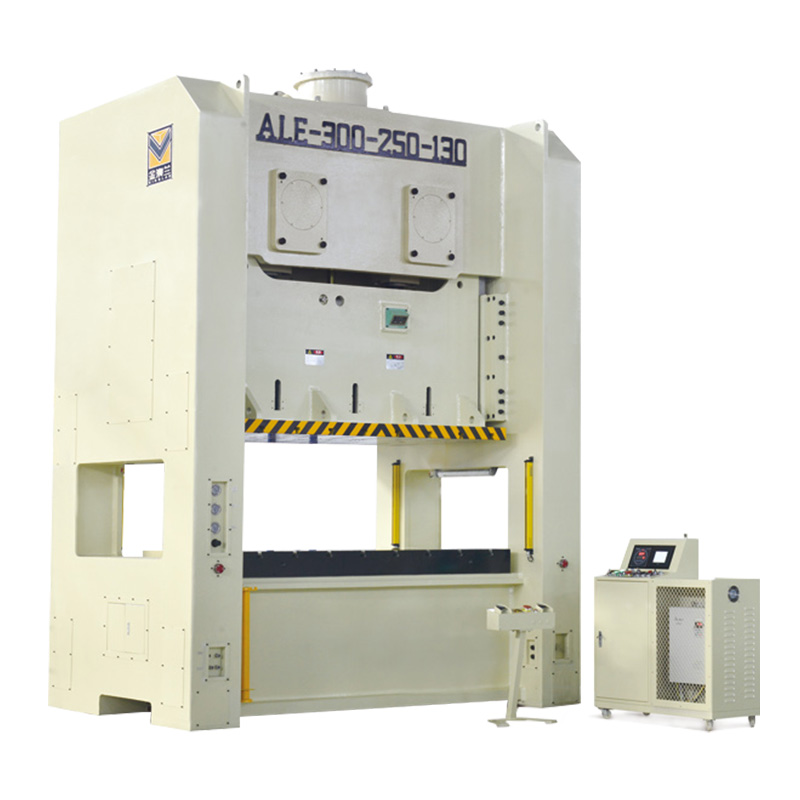
Конфигурация пресса должна соответствовать требованиям к инструментам. Использование неправильного типа пресса может снизить точность, увеличить износ матрицы и ограничить эффективность производства.
Одноточечные прессы подходят для одноступенчатых или компактных штампов, где нагрузка остается ближе к центру станины. Они менее подходят для длинных прогрессивных матриц, поскольку изменение положения нагрузки может привести к перекосу суппорта и неравномерному износу инструмента.
Двухточечные прессы лучше подходят для прогрессивной штамповки. Их конструкция с двойным соединением распределяет усилие по направляющим, обеспечивая лучшее выравнивание во время многоэтапных операций, таких как штамповка, формовка и вырубка.
Жесткость пресса напрямую влияет на производительность инструмента и точность детали. Если ползун наклоняется во время работы, пуансоны и матрицы могут сместиться, что приведет к более быстрому износу, поломке инструментов и нестабильности деталей.
Двухточечные прессы улучшают стабильность скольжения, сохраняя лучшую параллельность. Это помогает:
Продлить жизнь штампа
Уменьшить урон от удара
Повышение точности размеров
Более низкая частота технического обслуживания
Стабильное движение каретки также помогает добиться более чистого реза и уменьшения заусенцев на готовых деталях.
Современные штамповочные линии часто требуют питателей, систем передачи и автоматического удаления лома. Одноточечные прессы могут иметь ограниченное пространство для комплексной автоматизации из-за более узких рабочих зон.
Двухточечные прессы имеют более широкую станину и больше места для установки:
Сервопитатели
Трансферные системы
Датчики
Оборудование для обработки деталей
Сбалансированное распределение усилий также повышает стабильность при автоматизированном производстве, помогая защитить как инструменты, так и оборудование автоматизации.
Рассчитайте максимальную нагрузку от центра вашей самой большой прогрессивной матрицы, чтобы определить необходимую боковую устойчивость.
Установите датчики обратного тоннажа на свое нынешнее оборудование, чтобы собирать точные исходные данные для вашей следующей спецификации печатной машины.
Прежде чем завершить проектирование пресса, выполните анализ методом конечных элементов (FEA) ожидаемого распределения нагрузки, чтобы выявить потенциальные переломные моменты.
Проконсультируйтесь с инженером по применению печатной машины, чтобы просмотреть чертежи вашей конкретной матрицы и уточнить требования к размеру станины.
О: Основное отличие заключается в количестве соединений, приводящих в движение слайд. В одноточечном прессе используется одно центральное соединение, передающее концентрированную силу к середине станины. В двухточечном прессе используются два соединения, равномерно распределяющие усилие по левой и правой сторонам, чтобы предотвратить опрокидывание при нагрузках, смещенных от центра.
Ответ: Это крайне нежелательно. Прогрессивные штампы создают смещающиеся, смещенные от центра нагрузки по мере прохождения материала через последовательные станции. Одноточечный пресс с трудом сохраняет параллельность слайдов при таких эксцентрических нагрузках. Эта нестабильность приводит к опрокидыванию суппорта, быстрому износу клина и поломке инструмента.
Ответ: Двухточечные прессы имеют литые рамы значительно большего размера для установки более широких станин и механизмов двойного соединения. Эта дополнительная механическая сложность, включая синхронизированные эксцентриковые шестерни и приводы с продольным валом, резко увеличивает общий вес машины, требуя более глубоких и более прочно армированных бетонных фундаментов.
Ответ: Смещенная от центра загрузка создает эффект рычага, который пытается наклонить салазки пресса. Если пресс не может противостоять этому опрокидывающему моменту, слайд теряет параллельность. Это заставляет выступы поглощать боковое напряжение, заставляет пуансоны входить в матрицу под углом и ускоряет износ инструмента.
Ответ: Как правило, когда размер кровати слева направо превышает 48 дюймов, возникает необходимость в двухточечной конфигурации. За пределами этой ширины одно центральное соединение не может адекватно поддерживать внешние края направляющей, что приводит к неприемлемому прогибу и плохому качеству детали.
О: Нет. Тоннаж — это номинальная мощность всей рамы пресса и системы привода, а не множитель точек подключения. Двухточечный пресс массой 400 тонн обеспечивает общее усилие 400 тонн, распределенное по двум точкам. Однако двухточечные конструкции рассчитаны на гораздо более высокий максимальный тоннаж.
A: Привод с продольным валом проходит параллельно станине пресса и в основном используется в двухточечных прессах. Он синхронизирует системы двойного эксцентрикового привода, обеспечивая идеальное синхронное движение обоих шатунов. Эта синхронизация гарантирует равномерную направленную вниз силу и поддерживает строгую параллельность слайдов.


