
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-21 Происхождение:Работает


Когда объем производства превышает порог в 200 тонн, стандартное штамповочное оборудование сталкивается с серьезными физическими ограничениями. Угловое отклонение и преждевременный износ штампа быстро усугубляются. Это снижает точность деталей и увеличивает бюджеты на техническое обслуживание. Инженерная задача заключается в обеспечении жестких допусков на детали. Вам также необходимо защищать дорогие прогрессивные матрицы во время операций с непрерывным ходом, когда неизбежна нецентральная загрузка. Использование оборудования с открытой рамой для обработки крупногабаритных материалов приводит к поломкам инструментов и неприемлемому проценту брака.
Чтобы устранить эти структурные недостатки, механический пресс с Н-образной рамой становится абсолютной необходимостью для высокопроизводительного производства. При оценке этого оборудования акцент смещается с простых требований к тоннажу на комплексный анализ жесткости рамы и кинематических профилей. Переход на архитектуру с закрытой рамой фундаментально меняет то, как штамповочный цех справляется с экстремальными сжимающими усилиями и сложными операциями формования на нескольких станциях.
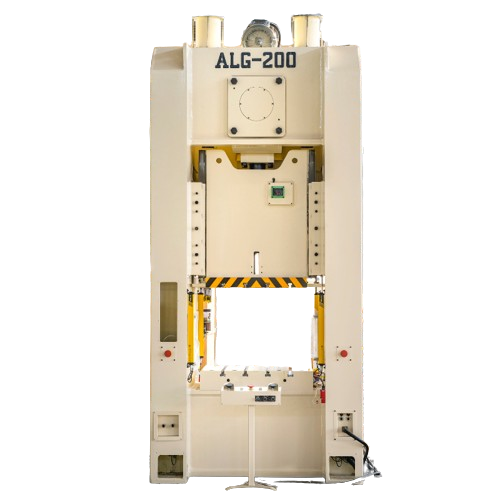
Структурная жесткость определяет срок службы штампа. Замкнутая четырехопорная конструкция H-образной рамы устраняет 'рыскание' и угловое отклонение, присущие прессам с C-образной рамой, что напрямую продлевает срок службы сложных прогрессивных штампов.
Превосходная обработка смещенных от центра нагрузок. Симметричная конструкция рамы и современные системы направляющих салазок (например, 8-точечные направляющие) сохраняют параллельность даже при сильной смещенной от центра нагрузке во время многопозиционной штамповки.
Необходимые условия для фундамента и объекта: Высокотоннажные силовые прессы с Н-образной рамой требуют значительных инвестиций в инфраструктуру, включая специализированные бетонные фундаменты, виброизоляцию и достаточное пространство для мостового крана.
Долгосрочная выгода по сравнению с первоначальными капитальными затратами. Хотя первоначальные капитальные затраты значительно выше, чем у альтернатив с открытой спиной, окупаемость инвестиций достигается за счет снижения процента брака, меньшего количества ремонтов штампов и более высокого числа устойчивых ходов в минуту (SPM) при работе с тяжелыми калибрами.
Оглавление
Высокотоннажная штамповка создает чрезвычайную механическую нагрузку как на станок, так и на оснастку. Успех в высокопроизводительной штамповке требует структурного фундамента, способного поглощать эти силы без ущерба для точности размеров готовой детали. Когда вы доводите пресс до предела его возможностей, вы обнажаете все недостатки его отливки и сборки.
Мы видим три основные точки механических повреждений в тяжелых условиях штамповки. Во-первых, зазор рамы изменяет угол входа пуансона. Во-вторых, чрезмерное боковое движение салазок приводит к тому, что пуансон срезает матрицу штампа. В-третьих, сильные ударные разрушения внутренних компонентов пресса. Вы должны исключить эти риски из процесса до подачи первой катушки.

Прессы OBI и C-образной рамы обеспечивают превосходный доступ к штампу, но имеют меньшую жесткость при больших нагрузках. При работе на максимальной мощности открытая рама может слегка деформироваться, вызывая смещение пуансона и матрицы, более быстрый износ инструмента и снижение точности детали.
Прессы с H-образной рамой используют закрытую четырехколонную конструкцию для равномерного распределения усилий по раме. Такая конструкция сводит к минимуму прогиб, поддерживает параллельность суппортов и обеспечивает более стабильную производительность штамповки во время крупнотоннажных операций.
Спецификация | Пресс с C-образной рамой (открытая спина) | Пресс с H-образной рамой (прямой) |
|---|---|---|
Дизайн рамы | Открытая передняя часть, С-образная отливка или сварная конструкция | Замкнутый контур, 4-колонная конструкция |
Профиль отклонения | Угловое отклонение («пасть аллигатора») | Симметричное вертикальное удлинение (сохраняет параллельность) |
Тоннаж вместимости | Обычно ограничивается максимум 200-300 тоннами. | Эффективно масштабируется от 200 до 3000+ тонн. |
Влияние на жизнь | Ускоренный износ из-за несоосности пуансона. | Увеличенный срок службы штампа благодаря строгому выравниванию пуансона и штампа. |
Доступ к инструментам | Трехсторонний доступ (спереди, слева, справа) | Ограничено передними/задними и определенными боковыми окнами. |
Операции вырубки, особенно с материалами AHSS, создают сильные обратные силы при разрушении материала. Этот внезапный выброс энергии создает ударные нагрузки, которые могут повредить раму, инструменты и направляющие, если прессу не хватает жесткости.
Прессы с H-образной рамой предназначены для поглощения этих ударов за счет тяжелых стальных конструкций, усиленных коронок и предварительно натянутых тяговых рам. Эта жесткая конструкция снижает вибрацию, защищает систему инструментов и повышает надежность во время операций вырубки с большими усилиями.
Структурная жесткость рамы — это только половина уравнения. Механизм привода определяет, какое усилие прикладывается к материалу. Это определяет пригодность пресса для конкретных применений. Выбор правильной технологии привода оптимизирует скорость хода и учитывает уникальные требования к формованию различных металлов.
Стандартные приводы коленчатого вала широко используются для штамповки общего назначения, поскольку они обеспечивают высокую скорость и надежную работу. Однако при высоких нагрузках угловая сила шатуна может создавать боковое давление на направляющие скольжения, увеличивая износ.
Эксцентриковые зубчатые передачи лучше подходят для тяжелых условий эксплуатации и глубокой вытяжки. Они передают усилие непосредственно через раму пресса, обеспечивая более высокий крутящий момент во время хода формовки и одновременно снижая боковые нагрузки на салазки. Это повышает стабильность, защищает систему направляющих и поддерживает сложные крупнотоннажные операции.
Системы звеньевого привода изменяют движение каретки, замедляя скорость формования во время рабочего хода и увеличивая скорость возврата. Это снижает воздействие на матрицу, улучшает поток материала при глубокой вытяжке и поддерживает высокую эффективность производства. Сервопрессы обеспечивают еще больший контроль за счет использования программируемых двигателей для регулировки профиля хода, что позволяет использовать такие функции, как нижняя выдержка для специальных процессов формования. Они также повышают энергоэффективность и уменьшают механический износ за счет оптимизированного управления движением.
Выбор высокопроизводительного пресса с H-образной рамой требует соответствия технических характеристик машины производственным требованиям. Правильный пресс должен обеспечивать достаточную силу, стабильность и точность для поддержки инструмента и материала. Неправильный выбор может привести к плохому качеству детали, чрезмерному износу матрицы или простою производства.
Выбор пресса зависит не только от максимального тоннажа. Тоннаж представляет собой пиковую силу, которую может создать машина, а энергоемкость определяет, насколько эффективно пресс может поддерживать усилие во время хода.
При глубокой вытяжке и тяжелой штамповке выбор пресса только по тоннажу может привести к недостаточной производительности. Инженеры также должны учитывать:
Требуемая формовочная сила
Потребность в энергии во время инсульта
Размер и вес матрицы
Будущее расширение производства
Размер станины и валика должен полностью поддерживать штамп, чтобы предотвратить неравномерную нагрузку. Также важно обеспечить правильное пространство для разгрузки лома, чтобы избежать скопления материала и защитить инструменты.
Система направляющих салазок поддерживает выравнивание между верхней и нижней матрицами во время штамповки.
Стандартная 4-точечная система направляющих поддерживает направляющую в четырех углах и хорошо подходит для сбалансированных грузов. Однако у него могут быть ограничения при использовании больших прогрессивных штампов с неравномерным распределением силы.
8-точечная система подвески обеспечивает дополнительную поддержку как влево-вправо, так и вперед-назад. Это улучшает стабильность скольжения, поддерживает выравнивание пуансона и матрицы и снижает износ во время сложных операций штамповки.
Преимущества 8-точечного руководства:
Повышенная устойчивость к смещенным от центра нагрузкам
Повышенная точность деталей
Дольше умереть жизнь
Более стабильная прогрессивная производительность штамповки
Современные прессы с Н-образной рамой предназначены для автоматизированных производственных линий. Их жесткая конструкция и большая рабочая зона позволяют легко интегрировать их с:
Сервопитатели
Выпрямители
Трансферные системы
Роботизированное погрузочно-разгрузочное оборудование
Прежде чем выбрать пресс, производители должны оценить:
Высота линии подачи
Размеры проема материала
Системы автоматизации связи
Требования к пространству для передачи
Правильная интеграция обеспечивает точное позиционирование материала и стабильное высокоскоростное производство, одновременно уменьшая ошибки подачи и повреждение инструментов.
Спрос на высокопроизводительные прямосторонние прессы обусловлен конкретными производственными секторами. В автомобильной промышленности переход к электромобилям требует штамповки массивных конструктивных компонентов. Батарейные лотки и усиленные кронштейны шасси требуют больших размеров станины и исключительной жесткости конструкции. Вам необходимо соблюдать жесткие допуски, необходимые для последующей автоматизированной роботизированной сварки. Если штампованная деталь имеет чрезмерную упругость или отклонение размеров, сварочный робот не сможет зажечь дугу.
Переход к более легким и твердым материалам коренным образом меняет физику штамповки. Алюминиевые сплавы аэрокосмического класса и AHSS требуют значительно более высокой производительности формовки. Они порождают жестокие прорывные силы. Только сильно усиленные силовые прессы с H-образной рамой обладают структурной массой и точностью управления, необходимыми для обработки этих современных материалов. Попытка поставить AHSS на старую печатную машину с открытой рамой со временем буквально разорвет машину на части.
Выбор высокопроизводительного пресса с H-образной рамой требует баланса между стоимостью оборудования, эффективностью производства и долгосрочными эксплуатационными выгодами. Решение касается не только приобретения станка, но и улучшения производительности оснастки, сокращения простоев и оптимизации всего производственного процесса.
Пресс с H-образной рамой с прямой стороной требует более высоких первоначальных вложений, чем меньшие прессы с C-образной рамой. В стоимость входит покупка станка, транспортировка, монтаж и подготовка фундамента.
Однако более прочная конструкция рамы уменьшает отклонение ползуна и улучшает выравнивание пуансона и штампа. Это помогает продлить срок службы матрицы, сократить объем ремонта оснастки и снизить процент брака при длительном производстве.
Для производителей, использующих дорогие прогрессивные штампы, повышенная точность и стабильность могут обеспечить значительную экономию в течение срока службы машины.
Прессы с рамой C обеспечивают более легкий доступ для замены инструментов, тогда как прессы с рамой H больше ориентированы на жесткость и производительность при высоких нагрузках. Из-за закрытой конструкции для прессов с Н-образной рамой может потребоваться более современное оборудование для работы с тяжелыми штампами.
Чтобы повысить эффективность переналадки, производители могут интегрировать:
Системы быстрой смены штампов (QDC)
Гидравлические зажимы для штампов
Пневматические подъемники штампов
Системы подвижной балки
Эти решения сокращают время наладки и позволяют одному H-образному прессу эффективно справляться с несколькими производственными задачами.
Выбор подходящего производителя так же важен, как и выбор технических характеристик машины. Высокотоннажные прессы часто настраиваются в соответствии с производственными требованиями, а это означает, что при планировании проекта необходимо учитывать время проектирования, производства, установки и испытаний.
Надежный поставщик должен обеспечить:
Техническая поддержка при выборе машины
Наличие запасных частей
Помощь в установке
Руководство по техническому обслуживанию
Долгосрочная сервисная поддержка
Мощная послепродажная поддержка помогает сократить время непредвиденных простоев и обеспечивает стабильную работу критически важных компонентов, таких как системы смазки, узлы сцепления и тормоза, а также гидравлические системы.
О: Основное отличие – это конструктивный дизайн. С-образная рама имеет открытую переднюю часть, обеспечивающую легкий доступ к инструментам, но подверженную угловому отклонению при высоких нагрузках. H-образная рама имеет замкнутую четырехопорную конструкцию, которая устраняет это отклонение, сохраняя строгую параллельность между направляющими и станиной во время работы.
Ответ: Производители обычно переходят на прессы с прямой стороной, когда объем работ превышает 200–300 тонн. За пределами этого порога физические ограничения конструкций с открытой рамой вызывают чрезмерное отклонение, что приводит к быстрому износу штампа и неприемлемым допускам деталей.
Ответ: Устраняя угловое отклонение, пресс гарантирует, что пуансон каждый раз входит в полость матрицы совершенно прямо. Такое строгое выравнивание предотвращает трение пуансона о матрицу штампа, что значительно снижает износ, предотвращает срезание кромок и увеличивает время между необходимыми заточками.
Ответ: Для крупнотоннажных прессов требуются специальные изолированные бетонные фундаменты. Это включает в себя выкапывание ямы, заливку железобетонного инерционного блока и установку виброгасящих подушек или пружинных изоляторов, чтобы предотвратить повреждение заводского пола и прилегающего оборудования ударными волнами штамповки.
О: Да, они специально для этого созданы. Симметричная конструкция с четырьмя стойками в сочетании с современными направляющими системами, такими как 8-точечные рукоятки, ограничивает боковое и продольное скольжение. Это предотвращает наклон подъемника, когда прогрессивные матрицы оказывают неравномерное воздействие на станину.
Ответ: 8-точечная система фиксирует скольжение по всем четырем углам, контролируя движение как вперед-назад, так и слева направо. Эта комплексная направляющая обеспечивает превосходное выравнивание пуансона и штампа по сравнению со стандартными 4-точечными системами, что крайне важно для сложной многопозиционной оснастки.


