
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-21 Происхождение:Работает


Выбор силового пресса определяет площадь вашего предприятия, скорость производства и срок службы штампа. Руководителям предприятий и инженерам-технологам приходится постоянно балансировать в цехах. Вы должны сопоставить необходимость быстрой смены инструментов с жесткостью конструкции, необходимой для высокоточной штамповки. Гибкое производство требует доступности для оператора, а большой тоннаж требует абсолютной стабильности. Пресс с открытым зазором представляет собой универсальное решение для конкретных рабочих конвертов. Перед установкой необходимо провести тщательную оценку его структурных преимуществ и физических ограничений. Стандартный механический пресс с C-образной рамой предлагает явные эксплуатационные преимущества для мастерских и производственных предприятий с большим количеством продукции. Мы изучим, как эта архитектура влияет на повседневное производство, и определим точные инженерные пороги, на которых эта конструкция превосходит другие.
Превосходная доступность: открытый передний трехсторонний доступ к механическому прессу с C-образной рамой значительно сокращает время смены инструмента и упрощает роботизированную или ручную загрузку деталей.
Непревзойденная универсальность: конструкция с открытым зазором позволяет обрабатывать материалы негабаритных размеров или нестандартной формы, выходящие за пределы станины пресса, что физически невозможно в конструкциях с закрытой рамой.
Конструктивные компромиссы: присущая конструкция с открытым зазором приводит к угловому отклонению (рысканью) при максимальной нагрузке, что делает ее непригодной для применений, требующих чрезвычайной стабильности размеров при большом тоннаже.
Оптимальные варианты использования: очень эффективен для операций вырубки, прошивки и легкой формовки малых и средних объемов, где скорость, универсальность и занимаемая площадь перевешивают потребность в абсолютной жесткости.
Ограничения масштабируемости. Предприятия, масштабирующиеся до тяжелой глубокой вытяжки или использующие сложные, многопозиционные прогрессивные штампы, в конечном итоге должны будут перейти от архитектуры C-рамы к архитектуре с прямой стороной (H-рамка).
Оглавление
В прессе с рамой переменного тока используется конструкция с открытой передней частью, обеспечивающая легкий доступ к инструментам и погрузочно-разгрузочным работам. В отличие от прессов с закрытой рамой, он не имеет передних опорных стоек, что создает более гибкую рабочую зону. Задняя рама воспринимает основную рабочую силу, а глубина горловины определяет, насколько далеко материалы могут проникать в пресс.
Поскольку рама открыта, большие нагрузки могут вызвать небольшую деформацию во время работы. Передняя часть может двигаться под высоким давлением, что может повлиять на выравнивание направляющих и точность детали. Поэтому выбор правильного приложения важен для обеспечения надежной работы.
Прежде чем выбрать пресс с C-образной рамой, инженеры должны оценить:
Требуемый тоннаж зависит от толщины материала и требований к формованию.
Размер станины, обеспечивающий полную поддержку матрицы.
Длина хода для снятия деталей и автоматизации.
Требования к скорости производства (SPM).
Приемлемые уровни отклонения основаны на требованиях к точности деталей.
Открытая трехсторонняя структура ускоряет и упрощает замену матрицы. Операторы могут получить доступ к прессу с разных сторон, что позволяет вилочным погрузчикам и тележкам перемещаться непосредственно к рабочей зоне.
Такая конструкция сокращает время настройки и повышает эффективность работы оператора. Это также обеспечивает лучшую видимость во время производства, упрощая проверки, регулировку и обслуживание.
Ключевые преимущества:
Быстрая замена штампа
Улучшенный доступ оператора
Упрощенная загрузка и разгрузка материала.
Улучшенная эргономика рабочего места
Прессы с C-образной рамой обеспечивают превосходную гибкость при работе с негабаритными или необычными заготовками. Открытые стороны позволяют длинным листам, профилям и крупным компонентам легко проходить через зону пресса.
Это делает их подходящими для производителей, производящих детали разных размеров на одном станке.
Общие приложения включают в себя:
Металлические брекеты
Длинные стальные каналы
Компоненты устройства
Детали, изготовленные по индивидуальному заказу
Открытая конструкция упрощает установку автоматики. Питатели, роботы, конвейеры и системы сбора отходов могут быть интегрированы без серьезных структурных ограничений.
Материал может плавно перемещаться в процессе штамповки, что повышает эффективность производства. Прессы с рамой C меньшего размера также могут достигать высоких скоростей хода, что делает их пригодными для быстрых операций штамповки и вырубки.
Преимущества автоматизации:
Простая установка питателя
Гибкий поток материалов
Легкий доступ робота
Более высокая эффективность производства
Прессы с C-образной рамой требуют меньше места по сравнению с прессами с закрытой рамой аналогичной мощности. Их компактная конструкция позволяет упростить планировку завода и лучше использовать производственное пространство.
Меньшая занимаемая площадь также снижает затраты на установку и позволяет размещать несколько машин в компактных производственных ячейках.
Основные преимущества:
Меньшие требования к пространству
Более простая интеграция с заводом
Сокращение инвестиций в оборудование
Гибкая схема производства
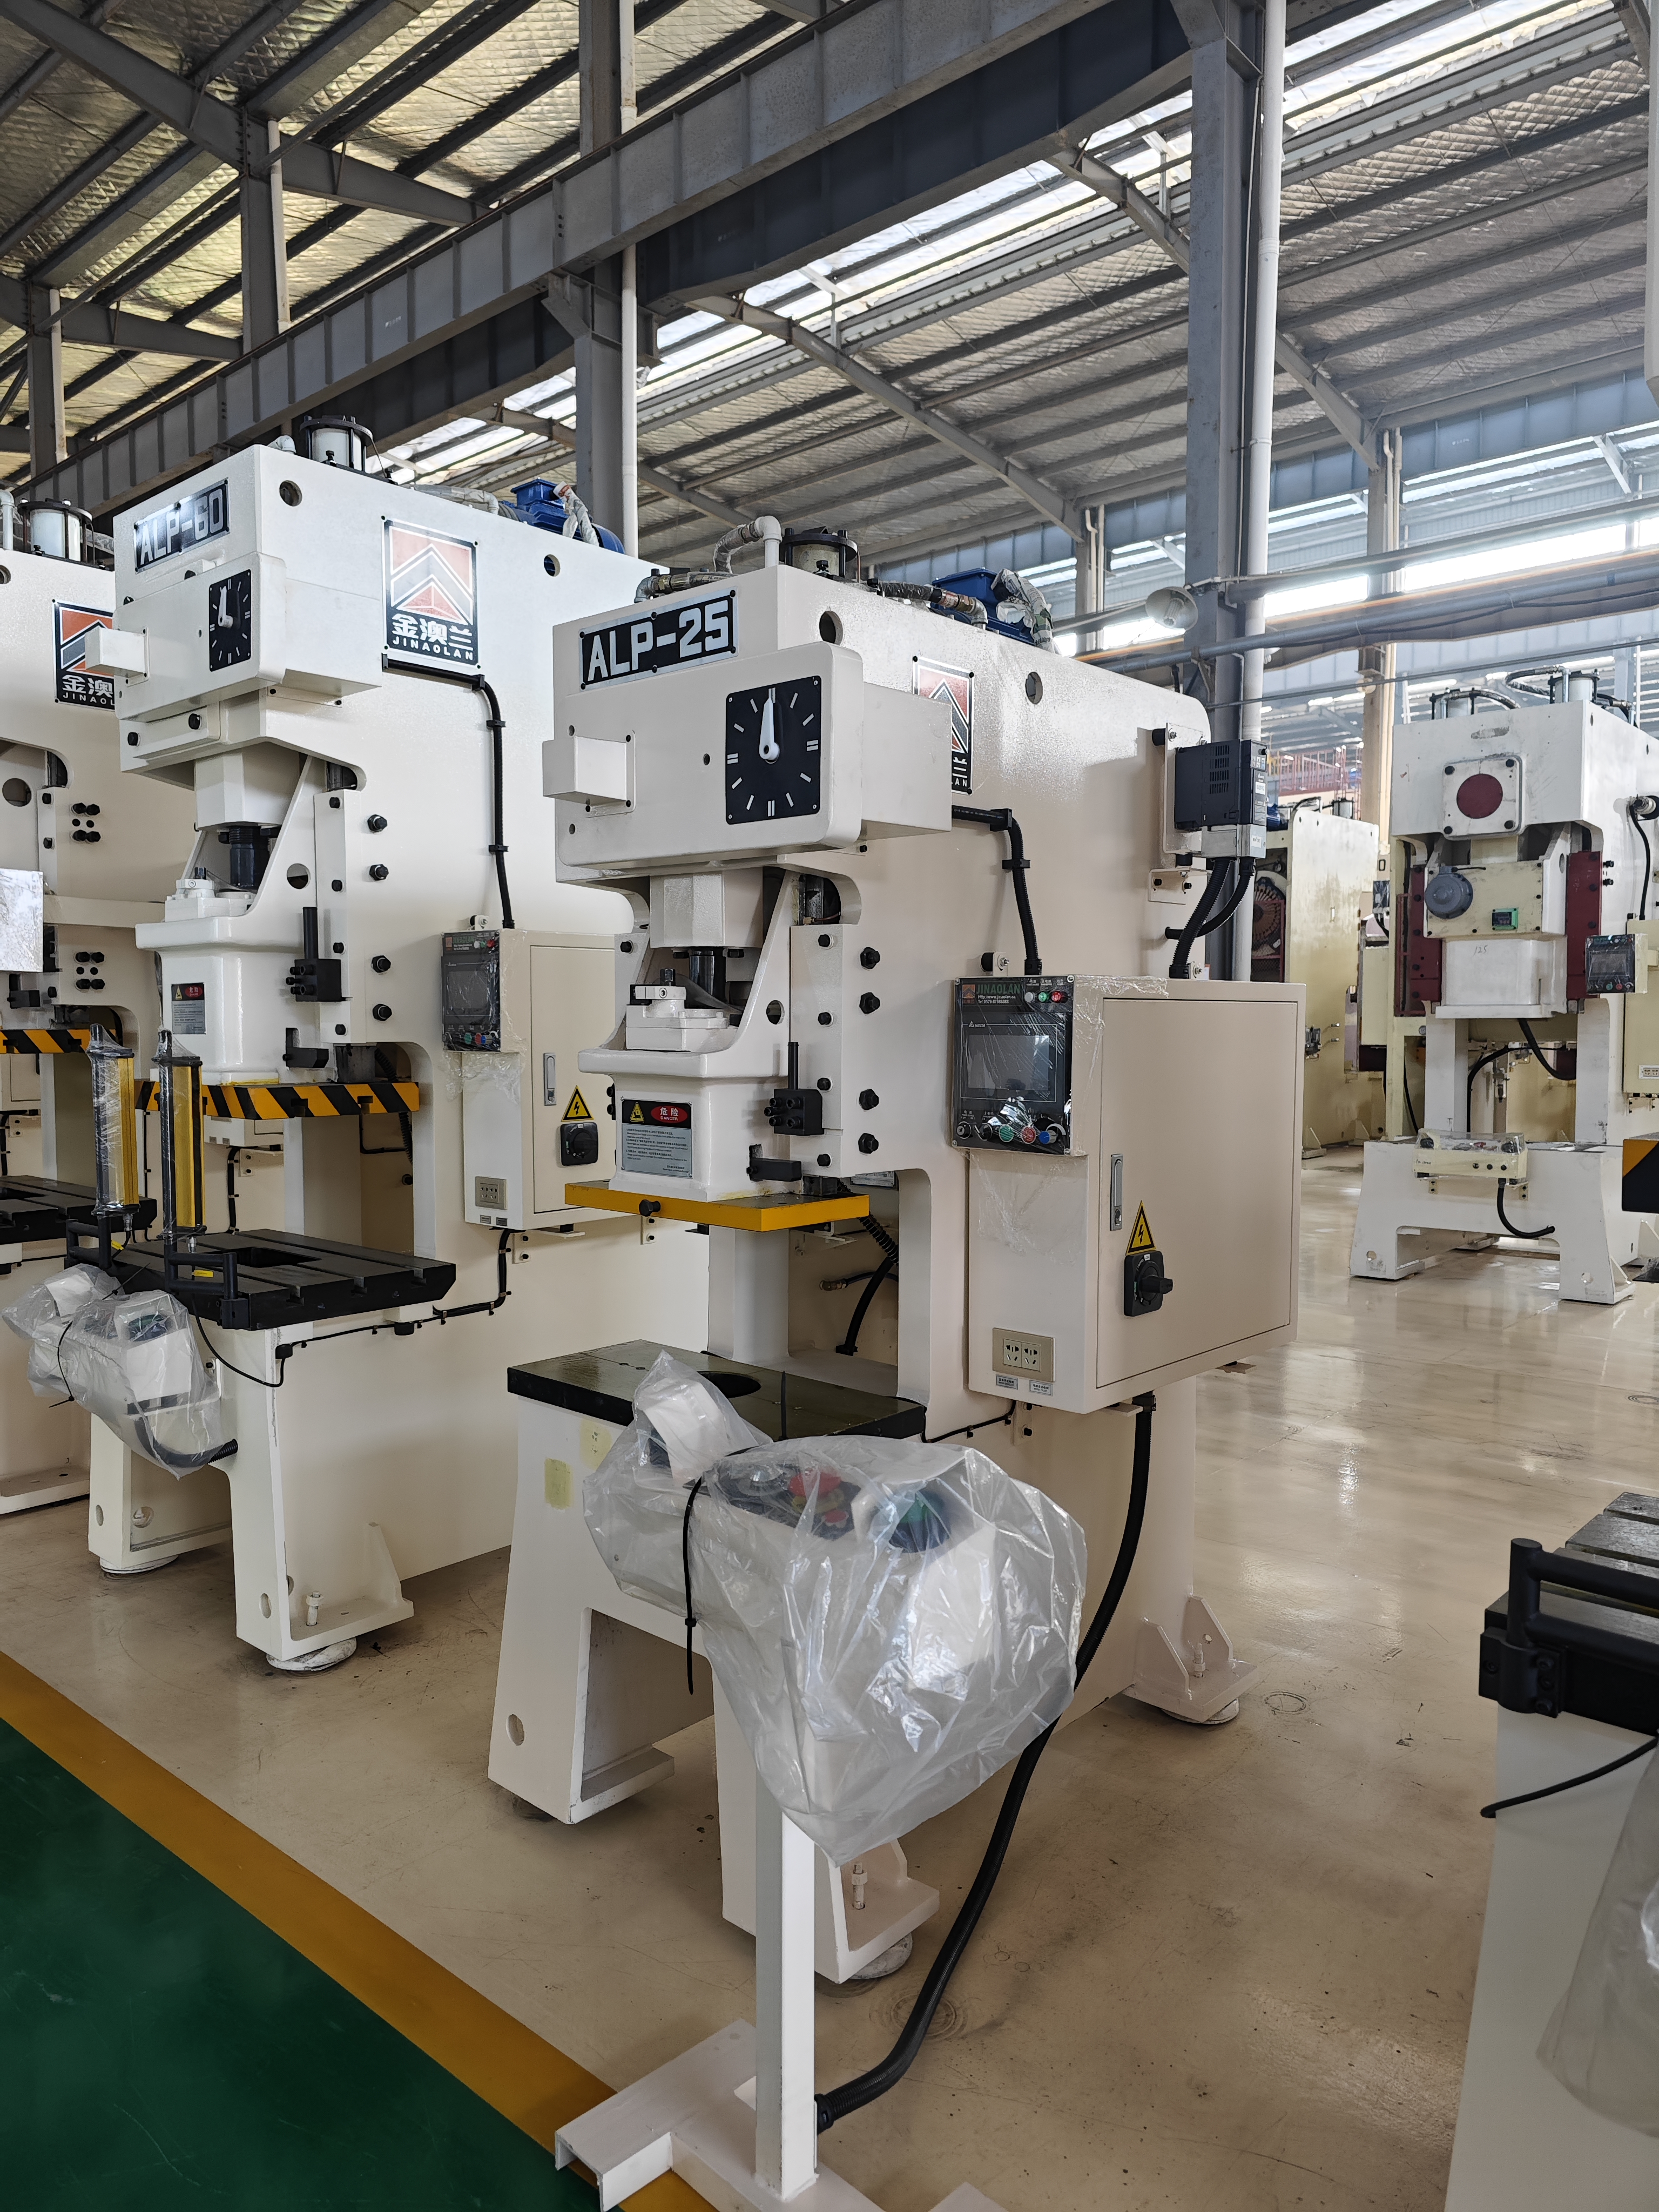
Мы должны изучить физику разрыва кадра. Инженеры-инструментальщики называют это «рысканием». С-образная форма, естественно, имеет тенденцию слегка открываться при пиковом тоннаже. Передняя часть направляющей отклоняется вверх, а передняя часть станины – вниз. Это создает микроскопическую, но измеримую потерю параллелизма. Физика подсказывает, что консольные конструкции изгибаются при экстремальных нагрузках. Вы можете ожидать определенного отклонения на дюйм глубины горловины, обычно измеряемого в тысячных долях дюйма.
Это угловое отклонение напрямую влияет на допуск детали. Вы не можете выполнять высокоточные операции чеканки в рамке с открытым зазором. Требуемый тоннаж в BDC подпружинит раму, что приведет к неравномерной глубине монеты по всей детали. Тяжелые операции тиснения страдают от такой же неравномерной глубины. Операции, требующие идеальной параллельности направляющих и станины, не удастся. Вы не можете заставить пресс с открытым зазором соблюдать аэрокосмические допуски при максимальной нагрузке. Геометрия конструкции просто препятствует абсолютной жесткости.
Отклонение рамы напрямую коррелирует с неравномерным зазором между пуансоном и штампом. По мере увеличения отклонения рамы пуансон входит в матрицу штампа под небольшим углом. Это нарушает концентричность режущего зазора. Если вы используете холоднокатаную сталь с малым зазором, отклонение рамы всего на 0,004 дюйма означает, что пуансон врезается в штамп. Одна сторона пуансона сильно трется о сталь. Противоположная сторона испытывает чрезмерный зазор, вызывая появление массивных заусенцев на штамповке.
Ускоренный износ инструмента представляет серьезный эксплуатационный риск. Сколы возникают при смещении пуансонов при входе. Катастрофический выход из строя матрицы остается реальной возможностью, если направляющие штифты заедают. Использование пресса с открытым зазором на максимальной грузоподъемности приводит к этим неудачам. Вы проводите больше времени в инструментальном цеху, затачивая штампы и заменяя сломанные пуансоны. Игнорирование физики прогиба гарантирует преждевременное разрушение инструмента.
Прессы с C-образной рамой обычно имеют практический предел тоннажа около 200–300 тонн. За пределами этого диапазона требуемое усиление значительно увеличивается, что делает жимы с прямой стороной более подходящими для поддержания устойчивости и баланса нагрузки. Эти прессы не идеальны для тяжелой глубокой вытяжки, больших прогрессивных штампов или высокопрочной вырубки высокопрочных материалов, поскольку неравномерная нагрузка и ударные силы могут вызвать деформацию рамы и повреждение инструментов. Выбор правильной конструкции пресса в зависимости от области применения имеет важное значение для надежной работы.

Выбор подходящего пресса требует анализа конкретных производственных показателей. Среды с большим количеством смешанных продуктов требуют быстрых переналадок. В средах с низким уровнем смешивания приоритетом является долгосрочная стабильность. Вы должны сопоставить сложность детали с возможностями машины. В следующей матрице сравниваются операционные реалии обеих архитектур, которые помогут вам определить стратегию закупок.
Операционная метрика | Пресс с C-образной рамой | Пресс с H-образной рамой (прямой) |
|---|---|---|
Производственный микс | Большой ассортимент, частые замены | Малый ассортимент, специализированные производственные циклы |
Сложность оснастки | Одноударные или короткие прогрессивные матрицы | Длинные, сложные прогрессивные штампы |
Загрузка доступа | Трехсторонний, легкодоступный | Ограничено передними/задними стойками |
Профиль отклонения | Угловое отклонение (рыскание) под нагрузкой | Симметричное вертикальное отклонение |
След | Компактный, компактный | Большой, требует значительной площади |
Утомляемость оператора значительно различается в зависимости от конструкции. Закрытая конструкция Н-образных рам затрудняет погрузку. Операторам приходится просовывать руки через узкие окна, чтобы убрать лом или отрегулировать материал. Установка тяжелых штампов требует специального оборудования и осторожного маневрирования. Сравните это с открытой доступностью C-кадров. Открытая передняя часть снижает физическую нагрузку при ручных операциях и ускоряет каждое взаимодействие с инструментом.
Мы должны противопоставить физическую долговечность машинной архитектуры. Машина с открытым зазором обеспечивает высокую надежность при выполнении соответствующих задач. Однако неправильное применение приводит к серьезным долгосрочным требованиям к техническому обслуживанию инструмента. Если вы постоянно будете доводить машину до предела отклонения, ваши штампы пострадают. Сама рама может пережить нагрузку, но ваши инструменты быстро придут в негодность, требуя постоянной заточки и замены.
Прессы с H-образной рамой обеспечивают превосходную защиту матрицы. Их симметричная конструкция обеспечивает превосходное сохранение точности в течение миллионов циклов. Слайд остается идеально параллельным кровати даже при сильном ударе. Это защищает тонкие удары и значительно увеличивает интервалы заточки. Однако такая точность требует большей занимаемой площади и более длительного времени переналадки. Вы обмениваете ловкость на абсолютную стабильность размеров.
Инженеры настоятельно рекомендуют придерживаться «правила 20%» при определении размеров печатной машины. Вам следует указать машину, тоннаж которой на 20-30% превышает расчетную потребность. Эта буферизация сводит к минимуму эффекты углового отклонения. При выполнении 80-тонной работы на 100-тонном прессе рама остается в жесткой зоне. Эта стандартная инженерная практика защищает как машину, так и инструменты.
Никогда не выбирайте пресс с открытым зазором точно в соответствии с вашими пиковыми требованиями по тоннажу. Механические прессы обеспечивают номинальный тоннаж только на определенном расстоянии от НМТ, обычно 1/8 дюйма или 1/4 дюйма. Если вы ударите по материалу выше во время хода, у вас будет значительно меньше доступного тоннажа. Постоянная работа на 100% мощности максимально увеличивает отклонение рамы. Такая практика гарантирует преждевременный износ клиньев и подшипников. Буферизация тоннажа действует как система оперативной безопасности. Это обеспечивает стабильное качество деталей в течение длительного производственного цикла.
Инженеры-инструментальщики должны адаптировать свои конструкции для этой конкретной архитектуры. Вы не можете полагаться на направляющую пресса для направления инструмента. Вы должны использовать сверхмощные наборы направляющих штампов. Включите прочные четырехстоечные башмаки матрицы с направляющими пальцами увеличенного размера и шарикоподшипниковыми втулками. Эти компоненты поглощают естественное отклонение пресса. Они заставляют пуансон и матрицу оставаться выровненными, несмотря на отклонение рамы.
Сосредоточьте самые тяжелые режущие нагрузки непосредственно под осевой линией суппорта. Избегайте размещения высокотоннажных станций вблизи передней кромки матрицы, так как это усиливает изгибающий момент. Если вы выполняете операции с сильными боковыми нагрузками, например прошивку кулачков или глубокую формовку, вам необходимо установить пяточные блоки. Пяточные блоки срабатывают до того, как пуансон ударяется о материал, поглощая боковые силы и защищая направляющие штифты от разрушения. Правильная конструкция оснастки нейтрализует конструктивные недостатки открытой рамы.
Некоторые производители предлагают структурные усовершенствования моделей с открытым зазором. Временные тяги могут соединить переднюю часть направляющей со станиной. Эти передние опоры временно повышают общую жесткость. Вы прикручиваете их на место для конкретных производственных циклов с более высокими допусками. Они эффективно превращают машину в гибрид с закрытой рамой, предотвращая эффект раскладушки.
Эти модификации уменьшают доступность во время установки. Вы теряете возможность вставлять штампы спереди. Однако они значительно уменьшают угловое отклонение. Вы удаляете их при возврате к стандартным операциям гашения. Этот модульный подход расширяет эксплуатационные возможности машины. Оно обеспечивает гибкое решение для предприятий с очень переменными допусками деталей.
Строгие процедуры профилактического технического обслуживания обеспечивают длительный срок службы машины. Бригады технического обслуживания должны уделять большое внимание регулировке зазора стрелы. Ежеквартально протягивайте щупы через выступы. Вы хотите поддерживать указанный производителем рабочий зазор, обычно от 0,0015 до 0,002 дюйма. Свободные выступы позволяют слайду раскачиваться вбок при прохождении, усугубляя естественное отклонение рамы. Плотно прилегающие выступы сохраняют параллельность скольжения во время хода вниз.
Регулярные проверки параллельности слайдов остаются обязательными. Прикрепите циферблатный индикатор с магнитным основанием к опорной пластине и проведите по нижней части направляющей в BDC. Если салазки отклоняются от параллельности вперед-назад более чем на 0,002 дюйма на фут, вам необходимо установить подкладку инструмента или почистить планки. Контролируйте точки напряжения рамы на наличие микротрещин. Проверьте радиус задней части рамы, где концентрируется напряжение. Профилактическое техническое обслуживание предотвращает катастрофические механические неисправности и поддерживает точность производства.
Прежде чем оформить заказ на покупку следующего штамповочного пресса, выполните следующие инженерные шаги, чтобы убедиться, что оборудование соответствует вашим производственным реалиям:
Рассчитайте точные требования к смещенной от центра нагрузке и обратному тоннажному удару для всех активных штампов, запланированных для новой машины.
Проконсультируйтесь со своим отделом оснастки, чтобы определить максимально допустимое угловое отклонение, исходя из самых жестких допусков на печать детали.
Запросите данные анализа методом конечных элементов (FEA) у производителя пресса, чтобы проверить, как конкретная отливка рамы ведет себя при рассчитанных вами пиковых нагрузках.
Проверьте свой текущий запас штампов, чтобы убедиться, что во всех инструментах используются прочные направляющие штифты и пяточные блоки, способные нейтрализовать естественное отклонение рамы.
Ответ: Стандартный диапазон обычно составляет от 10 до 250 тонн. Производители редко изготавливают их большего размера, поскольку большая толщина рамы, необходимая для предотвращения прогиба, становится непрактичной. При требованиях, превышающих 300 тонн, промышленность переходит на конструкции с Н-образной рамой, чтобы сохранить необходимую структурную целостность и симметричное распределение усилий.
Ответ: На этих машинах хорошо работают короткие прогрессивные матрицы. Однако длинные прогрессивные штампы страдают от сильной смещенной от центра нагрузки. Поскольку материал перемещается через несколько станций, неравномерное распределение силы усугубляет прогиб рамы. Это вызывает быстрый износ инструмента и проблемы с допусками на внешних краях матрицы.
О: Нет, прогиб невозможно полностью устранить из-за физики консольной конструкции. Однако вы можете эффективно смягчить его влияние. Правильный размер пресса, тщательное техническое обслуживание и обязательное использование мощных наборов направляющих штампов гарантируют, что инструмент остается выровненным, несмотря на естественное отклонение рамы.
О: Да, они обеспечивают исключительно высокую совместимость с автоматизацией. Открытый передний и свободный боковой доступ делают роботизированную загрузку и разгрузку высокоэффективной. Роботизированные манипуляторы могут свободно маневрировать, не перемещаясь по ограничительным передним стойкам закрытых рам, что упрощает интеграцию ячеек.
Ответ: Да, это одно из его основных преимуществ. Конструкция с открытым зазором позволяет материалам большого размера или необычной формы выходить за пределы пресса. Такая боковая открытость обеспечивает превосходную универсальность при изготовлении по индивидуальному заказу, позволяя легко обрабатывать длинные профили или широкие панели.
Ответ: Механический пресс использует маховик и сцепление для обеспечения быстрого и мощного хода, что идеально подходит для высокоскоростной вырубки. Гидравлический пресс использует гидравлические цилиндры для обеспечения регулируемого усилия и контролируемого времени выдержки на протяжении всего хода, что делает его более подходящим для глубокой вытяжки и точной формовки в архитектуре с открытым зазором.


